

scanner 3D para controle de qualidade: critérios práticos para equipes de fabricação
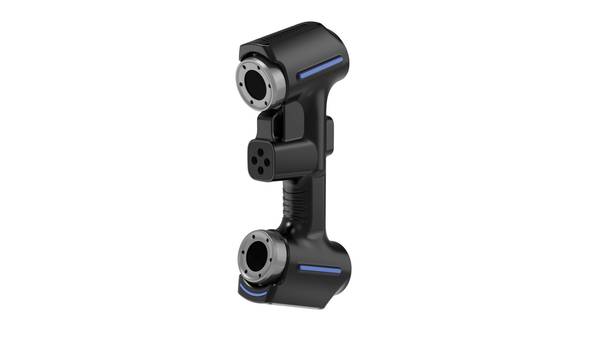
Entenda como o scanner 3D para controle de qualidade atua na inspeção dimensional em ambientes fabris com vibração, variação térmica e peças complexas.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
Controle dimensional em ambiente fabril não é uma atividade isolada. Ele acontece sob pressão de takt time, variação térmica, vibração de máquinas e a presença constante de óleo, poeira ou resíduos de usinagem. O instrumento de medição precisa operar nesse cenário real, não em uma sala de metrologia climatizada.
Por isso, qualquer discussão sobre scanner 3D para controle de qualidade começa pela compreensão do chão de fábrica como sistema físico, não como abstração estatística.
Fluxo de trabalho prático
- Contexto da fábrica e necessidade de medição — Controle dimensional em ambiente fabril não é uma atividade isolada.
- Onde a medição tradicional chega ao limite — A inspeção dimensional clássica parte de um princípio amostral.
- Como o escaneamento 3D entra no fluxo — O escaneamento 3D para controle de qualidade não substitui apenas o paquímetro ou o relógio comparador.
- Pontos de validação antes da implantação — Antes de colocar um scanner 3D para controle de qualidade em operação, vale separar o que o equipamento consegue medir daquilo qu…
A inspeção tradicional por gabaritos, paquímetros ou máquinas de medir por coordenadas (CMM) ainda cumpre papel relevante.
O problema aparece quando a peça tem superfícies de forma livre, quando o lote é pequeno e variável, ou quando o engenheiro de qualidade precisa documentar desvios geométricos completos — não apenas alguns pontos amostrais.
Nesses casos, a ausência de dados confiáveis gera retrabalho, disputa com fornecedores e liberação de lotes baseada em critérios subjetivos.
A tabela abaixo resume as diferenças práticas entre abordagens de inspeção no contexto fabril.
| Critério | Inspeção por contato (CMM/gabarito) | Inspeção por scanner 3D |
|---|---|---|
| Cobertura da superfície | Pontos discretos ou seções limitadas | Nuvem de pontos densa e contínua |
| Tempo típico de setup | Alto, exige fixação e alinhamento físico | Baixo, alinhamento por software |
| Peças com forma livre | Limitado, exige programação complexa | Adequado, captura direta da geometria |
| Documentação de desvio | Relatórios pontuais | Mapas coloridos de desvio sobre o CAD |
| Sensibilidade a vibração | Alta em alguns equipamentos | Variável conforme tecnologia e montagem |
A necessidade de medição, portanto, nasce de uma lacuna específica: a fábrica precisa converter geometria física em dados digitais comparáveis ao modelo nominal, com rapidez suficiente para não interromper o fluxo produtivo.
Normas como ASME Y14.5 e ISO 1101 exigem verificação de tolerâncias geométricas que dificilmente se confirmam com medição esparsa.
O scanner 3D para controle de qualidade resolve essa lacuna ao fornecer o dado bruto denso que alimenta softwares de análise de desvio, estudos de capabilidade e documentação de first-article inspection.
Vale registrar que a seleção de um sistema de escaneamento para uso fabril envolve critérios como profundidade de campo, precisão declarada e resistência ambiental. Fabricantes como a INSVISION publicam especificações que devem ser avaliadas contra as condições reais da planta, não contra folhetos genéricos.
O dado confiável só aparece quando o instrumento foi especificado para o ambiente onde vai operar.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A inspeção dimensional clássica parte de um princípio amostral. Paquímetros, micrômetros, relógios comparadores e até máquinas de medir por coordenadas (CMM) registram pontos discretos sobre a peça. Para superfícies prismáticas simples, com tolerâncias bem definidas por GD&T, esse método funciona há décadas.
O problema aparece quando a geometria deixa de ser simples.
Considere uma lâmina de turbina com curvatura variável, um duto de admissão com paredes orgânicas ou um implante ortopédico com superfícies anatômicas. Nesses casos, a nuvem de pontos gerada por apalpação é esparsa.
O inspetor obtém valores em locais predeterminados, mas não enxerga o comportamento da superfície entre um ponto e outro. Desvios de forma, ondulações e colapsos localizados passam despercebidos.
A segunda limitação é a continuidade de dados. Um relatório de CMM entrega dezenas ou centenas de pontos. Um scanner 3D para controle de qualidade entrega milhões de pontos, permitindo comparar a peça inteira contra o modelo CAD por mapa de cores.
Essa diferença muda o tipo de pergunta que a engenharia consegue responder. Em vez de “este furo está dentro do especificado?”, passa a ser “onde exatamente esta superfície se afasta do nominal e em que magnitude?”.
O terceiro fator é prazo. Programar trajetórias de apalpação para peças complexas consome horas de um técnico especializado. A medição em si pode levar mais horas. No fluxo de primeiro artigo (FAI) ou em lotes pequenos, esse tempo se acumula.
Sistemas de digitalização óptica reduzem a etapa de programação e capturam a superfície completa em uma fração do tempo, ainda que exijam validação metrológica própria.
| Limitação da medição tradicional | Consequência prática | Abordagem por digitalização 3D |
|---|---|---|
| Pontos discretos | Perda de informação entre pontos | Nuvem densa cobre toda a superfície |
| Programação de trajetórias | Longa preparação para geometrias complexas | Captura sem roteiro ponto a ponto |
| Relatório esparso | Dificuldade para análise de forma e tendência | Mapa de desvios sobre o CAD nominal |
| Tempo por peça | Gargalo em FAI e lotes piloto | Digitalização em minutos |
Não se trata de substituir toda CMM. Peças com tolerâncias apertadas em furos e assentos ainda dependem de apalpação de alta exatidão.
Mas há uma faixa crescente de aplicações — carcaças fundidas, componentes estampados, estruturas soldadas, peças poliméricas — em que a densidade de dados e a rapidez da digitalização óptica entregam informação mais útil para decisão de engenharia do que uma dúzia de pontos bem medidos.
A INSVISION atua nesse espaço com sistemas ópticos voltados à digitalização de superfícies complexas e à projeção de referências para montagem, embora a seleção de um equipamento dependa de validação contra padrões como ISO 10360 e ASME Y14.5, além de testes com as próprias peças do processo.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
O escaneamento 3D para controle de qualidade não substitui apenas o paquímetro ou o relógio comparador. Ele muda a lógica da inspeção. Em vez de medir pontos isolados, o sistema captura a superfície inteira da peça e a compara contra o modelo CAD de referência.
A partir daí, o fluxo de trabalho segue uma sequência previsível: aquisição, alinhamento, comparação, análise e documentação.
A etapa de aquisição gera uma nuvem de pontos ou malha poligonal. O software então alinha essa malha ao CAD usando referências geométricas como planos, furos ou superfícies de datum — os mesmos elementos que o desenho técnico define via GD&T.
Depois do alinhamento, o sistema calcula desvios dimensionais ponto a ponto e gera um mapa de cores sobre a superfície. Esse mapa é a primeira leitura visual: regiões em tons quentes indicam material sobrando; tons frios, falta de material.
A revisão é onde o engenheiro de qualidade avalia criticidades. Nem todo desvio importa. Um afastamento de 0,3 mm em uma superfície não funcional pode ser aceitável, enquanto 0,05 mm em um diâmetro de assentamento de rolamento pode reprovar a peça.
O software permite aplicar tolerâncias geométricas específicas a cada elemento, seguindo a chamada do desenho — perfil de superfície, perpendicularidade, posição, batimento.
Tabela — Etapas do fluxo de escaneamento 3D para controle dimensional
| Etapa | O que acontece | Saída típica |
|---|---|---|
| Aquisição | Captura da superfície por projeção de luz estruturada ou laser | Nuvem de pontos ou malha STL |
| Alinhamento | Best-fit ou referência por datums do CAD | Matriz de transformação |
| Comparação | Cálculo dos desvios entre malha e modelo nominal | Mapa de cores de desvios |
| Revisão | Aplicação de tolerâncias GD&T e análise de criticidade | Lista de elementos aprovados/reprovados |
| Relatório | Exportação de resultados e evidências | PDF, CSV, QIF ou integração MES |
O relatório fecha o ciclo. Em setores como aeroespacial e dispositivos médicos, o registro dimensional não é opcional — é exigência de rastreabilidade.
Sistemas com suporte a integração com MES e bancos de dados de terceiros permitem que o resultado da inspeção alimente diretamente o histórico da peça, sem retrabalho de digitação.
Um ponto frequentemente mal compreendido: o escaneamento 3D não elimina a necessidade de interpretação técnica. Ele amplia a cobertura da inspeção — de dezenas de pontos para centenas de milhares — mas a decisão de aceitar ou rejeitar continua sendo do profissional que conhece a função da peça.
O scanner fornece o dado; o engenheiro define o critério. A integração com formatos como IGES, STP, DXF e DWG, compatíveis com ambientes CATIA CPD e FiberSIM, garante que o modelo de referência usado na comparação seja exatamente aquele liberado pela engenharia, sem conversões que introduzam erro.
A tendência no chão de fábrica ocidental é tratar esse fluxo como parte do ciclo de inspeção, não como um evento isolado. Peças escaneadas no recebimento, durante o setup de usinagem e na liberação final geram dados comparáveis ao longo do tempo.
Isso permite detectar desvios de processo antes que virem não conformidade.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Antes de colocar um scanner 3D para controle de qualidade em operação, vale separar o que o equipamento consegue medir daquilo que o ambiente de medição permite. O erro mais comum em projetos de metrologia óptica não está na resolução do sensor, mas na validação apressada das condições de contorno.
Vibração de piso, variação térmica, iluminação ambiente e rigidez do dispositivo de fixação afetam a repetibilidade tanto quanto a calibração do equipamento.
Cenários com peças de geometria complexa, superfícies escuras ou reflexivas, e tolerâncias apertadas em GD&T exigem validação por correlação dimensional: medir a mesma característica com o scanner 3D e com um instrumento de referência já rastreado ao padrão da planta.
A tabela abaixo resume os pontos críticos que a equipe deve verificar em campo antes da liberação para produção.
| Item de validação | O que verificar em campo | Critério de aceite típico |
|---|---|---|
| Estabilidade térmica | Variação de temperatura no local durante um turno completo | Dentro da faixa de operação do equipamento, sem condensação |
| Vibração de piso | Medição com acelerômetro ou teste de repetibilidade estática | Desvio padrão menor que 10 a 20% da tolerância da peça |
| Condições ambientais | Umidade relativa e presença de poeira ou névoa de óleo | Conforme especificação do fabricante; sem condensação |
| Fixação da peça | Rigidez do berço ou gabarito durante a digitalização | Deslocamento inferior a um terço da tolerância dimensional |
| Correlação com referência | Comparação de 5 a 10 características críticas com instrumento calibrado | Diferença dentro da incerteza combinada dos dois sistemas |
O ponto menos óbvio é a interface de dados. Se o scanner 3D vai alimentar um sistema MES ou software de SPC, a equipe precisa validar o formato de exportação, o mapeamento de características e a rastreabilidade do arquivo de medição antes de qualquer teste de capabilidade.
Um equipamento que mede bem, mas não conversa com o fluxo de qualidade existente, gera retrabalho administrativo e perda de confiança do time de chão de fábrica.
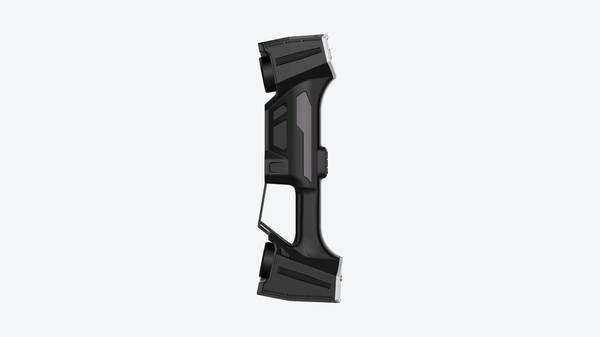
A INSVISION recomenda que a validação final inclua um estudo de repetibilidade com peça real do processo, não apenas com artefato calibrado. Peças com rebarba, textura de fundição ou variação de acabamento superficial se comportam de forma diferente de blocos-padrão.
O critério prático é simples: se o sistema não repete dentro da tolerância exigida no ambiente real de medição, nenhum recurso de software compensa a limitação.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.