

Scanners 3D na África do Sul para inspeção dimensional sem interromper a produção
Entenda como scanners 3D na África do Sul superam limites da medição tradicional, agilizam a inspeção e reduzem retrabalho no fluxo fabril.
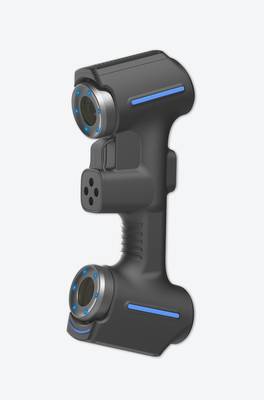
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
Por que a inspeção continua sendo o gargalo, mesmo depois de automatizar a usinagem? Essa é a pergunta que muitos gestores de qualidade se fazem ao olhar para o chão de fábrica. Máquinas CNC produzem com rapidez, mas a validação dimensional ainda depende de métodos lentos e, muitas vezes, subjetivos.
Em setores como autopeças, moldes e equipamentos de energia, a pressão por prazos curtos convive com tolerâncias apertadas e a exigência de rastreabilidade. O resultado é um acúmulo de peças aguardando liberação, decisões baseadas em amostragem insuficiente e retrabalho descoberto tarde demais.
Dimensões de seleção e verificações de campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Contexto da fábrica e necessidade de medição | Por que a inspeção continua sendo o gargalo, mesmo depois de automatizar a usinagem? | Essa é a pergunta que muitos gestores de qualidade se fazem ao olhar para o chão de fábrica. |
| Onde a medição tradicional chega ao limite | A comparação entre o antes e o depois de um fluxo de inspeção revela o problema com clareza. | No método convencional, um inspetor posiciona o paquímetro, a régua de altura ou o relógio comparador sobre uma superfície de referência, regist… |
| Como o escaneamento 3D entra no fluxo | Na prática, o escaneamento 3D deixa de ser uma etapa isolada quando passa a alimentar o mesmo ciclo que a fábrica já usa para aprovar, corrigir e lib… | O fluxo normalmente começa com uma peça recém-usinada, uma matriz que saiu do ferramental ou um componente recebido do fornecedor. |
| Pontos de validação antes da implantação | A mudança mais relevante na metrologia industrial dos últimos anos não foi a precisão dos sensores, mas a portabilidade do dado. | Equipamentos que antes exigiam sala climatizada e operador dedicado hoje circulam pelo chão de fábrica, capturam geometria em minutos e alimenta… |
Nesse cenário, a adoção de scanners 3D na África do Sul e em outros polos industriais tem sido impulsionada por uma necessidade prática: obter dados confiáveis sem interromper o fluxo produtivo.
A INSVISION entra exatamente aí, fornecendo equipamentos que se integram ao processo de inspeção existente, sem exigir uma reestruturação completa do controle de qualidade.
O objetivo não é substituir a metrologia tradicional por modismo, mas cobrir lacunas onde paquímetros, micrômetros e até máquinas de medir por coordenadas não conseguem entregar resposta rápida ou cobertura total da superfície.
A necessidade de dados confiáveis se traduz em uma cadeia de decisões: liberar ou segurar um lote, aprovar um fornecedor, ajustar um parâmetro de injeção ou usinagem. Quando a medição falha, o custo aparece em forma de horas paradas, material descartado e, principalmente, perda de confiança do cliente.
Por isso, a discussão sobre inspeção deixou de ser apenas técnica. É uma questão de fluxo de caixa e capacidade de entrega.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
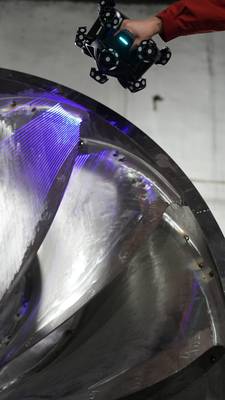
A comparação entre o antes e o depois de um fluxo de inspeção revela o problema com clareza.
No método convencional, um inspetor posiciona o paquímetro, a régua de altura ou o relógio comparador sobre uma superfície de referência, registra o valor manualmente, move o instrumento para o próximo ponto e repete o processo dezenas de vezes. Em uma peça com geometria simples, isso funciona.
Mas quando a superfície tem curvatura composta, rebaixos internos, nervuras ou áreas de difícil acesso, o instrumento simplesmente não alcança o ponto que precisa ser medido. O inspetor então registra uma aproximação, ou omite o ponto, ou solicita um dispositivo de fixação dedicado que leva semanas para ser fabricado.
Cada uma dessas alternativas introduz variabilidade no processo.
O scanner 3D muda a lógica da coleta de dados. Em vez de medir pontos discretos, o equipamento captura a superfície inteira de uma só vez. Regiões que antes exigiam acessos angulados ou suportes especiais passam a ser digitalizadas com o mesmo esforço de uma face plana.
Para geometrias complexas, como carcaças de bombas, coletores de escape ou moldes de injeção com canais internos, essa diferença é decisiva: o dado deixa de ser uma amostragem esparsa e se torna uma nuvem de pontos contínua, permitindo que a análise dimensional identifique desvios que o método ponto a ponto jamais revelaria.
A continuidade dos dados também transforma a comunicação entre departamentos. No fluxo tradicional, o relatório de inspeção contém uma tabela com valores medidos e tolerâncias. O engenheiro de qualidade precisa interpretar esses números isolados para entender a forma real da peça.
Com o scanner 3D, o resultado é um modelo digital completo, comparável diretamente ao CAD nominal. O mapa de desvios coloridos mostra onde a peça está fora da especificação, qual a magnitude do desvio e como ele se distribui pela superfície.
Essa representação visual elimina ambiguidades e acelera a decisão sobre retrabalho ou liberação.
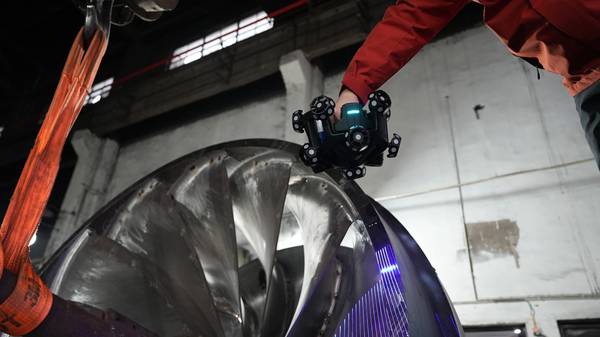
O impacto nos prazos de entrega é direto. Uma inspeção dimensional completa de um componente complexo, que exigiria horas de medição manual e geração de relatório, passa a ser concluída em uma fração desse tempo.
Para operações que trabalham com lotes pequenos e alta variedade, como oficinas de usinagem que atendem múltiplos clientes, essa agilidade significa capacidade de responder a pedidos urgentes sem comprometer o controle de qualidade.
A INSVISION fornece scanners 3D que operam dentro dessa lógica, integrando-se ao fluxo de inspeção existente sem exigir uma reestruturação completa do setor de qualidade.
O limite da medição tradicional não está apenas na precisão do instrumento, mas na incapacidade de capturar a forma completa da peça em um tempo compatível com as demandas de produção atuais.
Quando a geometria se torna complexa, a amostragem discreta deixa lacunas que se transformam em retrabalho, disputas com clientes e atrasos na entrega.
A digitalização tridimensional elimina essas lacunas ao fornecer um dado contínuo e verificável, permitindo que o departamento de qualidade trabalhe com o mesmo nível de rigor em peças simples e complexas.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
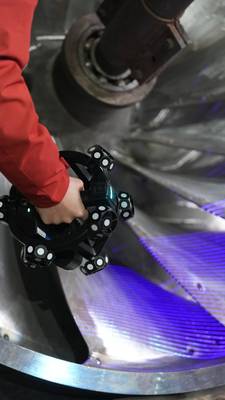
Na prática, o escaneamento 3D deixa de ser uma etapa isolada quando passa a alimentar o mesmo ciclo que a fábrica já usa para aprovar, corrigir e liberar peças. O fluxo normalmente começa com uma peça recém-usinada, uma matriz que saiu do ferramental ou um componente recebido do fornecedor.
O operador posiciona o scanner, captura a superfície e gera a malha. Em vez de comparar pontos soltos com um desenho, a equipe sobrepõe a malha ao CAD nominal ou a uma peça de referência já validada.
As regiões fora do envelope aparecem na tela com desvio visual, o que muda a conversa na bancada: o inspetor não precisa explicar uma tabela de medições, ele mostra onde está o problema. A revisão de engenharia acontece sobre a nuvem de pontos, não sobre interpretações manuais.
O relatório sai com as mesmas referências de datum e tolerâncias que o time de qualidade já usa. Isso permite que uma não conformidade detectada no turno da manhã vire ação corretiva antes do fim do dia, sem esperar um laboratório de metrologia externo ou um programador de CMM liberar o roteiro de medição.
Para fábricas que trabalham com lotes pequenos, ferramentas de desgaste progressivo ou peças de reposição sem desenho atualizado, esse encadeamento entre escaneamento, comparação, revisão e relatório é o que transforma o equipamento em parte do fluxo de aprovação, e não em uma ferramenta de demonstração.
A INSVISION entrega scanners 3D que se encaixam nesse tipo de rotina, com foco em gerar dados utilizáveis pela engenharia e pelo controle de qualidade, sem criar um processo paralelo que ninguém sustenta depois da implantação.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A mudança mais relevante na metrologia industrial dos últimos anos não foi a precisão dos sensores, mas a portabilidade do dado.
Equipamentos que antes exigiam sala climatizada e operador dedicado hoje circulam pelo chão de fábrica, capturam geometria em minutos e alimentam softwares de inspeção que qualquer engenheiro de qualidade consegue operar.
Esse deslocamento mudou a conversa sobre scanners 3D na África do Sul e em outros polos industriais: a pergunta deixou de ser “quão preciso é o equipamento?” e passou a ser “como ele entra no fluxo de inspeção existente sem gerar retrabalho administrativo?”.
Antes de liberar a compra, vale separar os cenários em que a tecnologia resolve um problema real daqueles em que ela apenas adiciona uma etapa ao processo.
Peças com geometria orgânica, superfícies de forma livre, desgaste interno de difícil acesso por apalpador ou necessidade de comparar a peça produzida contra o CAD nominal são os casos mais diretos.
A INSVISION tem documentado aplicações em moldes de extrusão, componentes automotivos como triângulos de suspensão e suportes de conexão, e até peças de manutenção aeroespacial.
Nesses contextos, o scanner substitui uma sequência longa de medições pontuais por uma nuvem de pontos que revela desvios de perfil, empenamento e desgaste localizado em uma única aquisição.
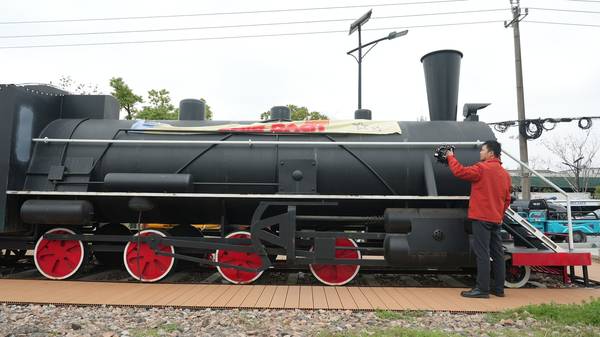
O que a equipe deve verificar em campo antes da implantação começa pela estabilidade do ambiente de medição. Vibração de prensas próximas, variação térmica ao longo do turno e iluminação direta sobre a peça alteram a repetibilidade da captura, mesmo em equipamentos robustos.
Vale fazer um teste com a peça real no local onde a inspeção vai acontecer, não em bancada isolada. O segundo ponto é a definição do dado de referência: se a peça não tem datum claro ou se o CAD disponível está desatualizado, o ganho de tempo na captura se perde no alinhamento manual.
O terceiro ponto é a integração com o software de relatório. Se o time de qualidade precisa exportar para PDF, Excel ou para o sistema de rastreabilidade da planta, isso deve ser validado com um lote piloto antes da implantação completa.
Outro aspecto que costuma ficar de fora da avaliação inicial é a curva de aprendizado do operador. Em fábricas com alta rotatividade, o ideal é que o fluxo de inspeção seja configurável uma vez e repetível por qualquer técnico treinado em poucas horas.
A INSVISION trabalha com esse princípio em aplicações de controle de qualidade em usinagem e em inspeção de moldes, onde o template de medição criado para a primeira peça serve para o lote inteiro.
Isso reduz a dependência de metrologistas seniores e libera a equipe para análise de desvios em vez de coleta manual de cotas.
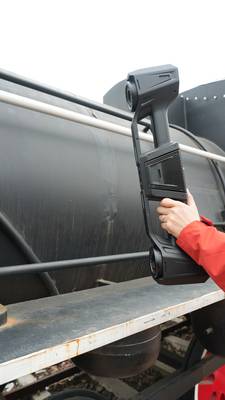
Por fim, vale registrar que a validação não termina na aceitação técnica do equipamento. O critério de sucesso deve estar atrelado ao fluxo de trabalho: tempo entre recebimento da peça e liberação do relatório, número de retrabalhos causados por medição incorreta e capacidade de rastrear decisões de qualidade com dados geométricos completos. Scanners 3D na África do Sul, assim como em qualquer mercado com cadeia automotiva e aeroespacial ativa, só se pagam quando o dado capturado vira decisão de engenharia no mesmo turno.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.