

Escaneo láser 3D para inspección dimensional en planta
El escaneo láser 3D captura la geometría completa de piezas complejas y compara desviaciones contra el modelo nominal sin detener la producción.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
Mucha gente asume que una planta con máquinas modernas ya tiene la parte dimensional resuelta. La realidad en taller suele ser la contraria: se produce rápido, pero medir sigue dependiendo de plantillas, galgas y horas de máquina de medición por coordenadas.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Cuando aparece una desviación de forma en una pieza de fundición, un soporte soldado o un componente de plástico inyectado, el primer problema no es corregir el proceso, sino conseguir datos geométricos que puedan usarse para decidir sin ambigüedades.
En entornos de producción con presión de entrega, la inspección suele quedar atrapada entre dos extremos. Por un lado, el control dimensional tradicional solo cubre un número limitado de puntos o secciones. Por otro, los métodos manuales dependen demasiado del operador y de la repetibilidad del utillaje.
El resultado es que muchas no conformidades se detectan tarde, cuando ya hay lotes completos afectados o piezas montadas en conjuntos superiores.
Aquí es donde el escaneo láser 3D cambia la conversación. En lugar de medir unos pocos puntos de control, se captura la geometría completa de la pieza y se compara contra el modelo nominal o contra una pieza de referencia.
Para un responsable de calidad, la diferencia no es solo tener más datos, sino poder responder con evidencia: qué zona está fuera de tolerancia, cuánto se desvía y si el problema viene de la pieza, del utillaje o del proceso de montaje.
INSVISION entra en este contexto como una opción de digitalización industrial orientada a entornos donde la medición no puede detener la producción durante horas.
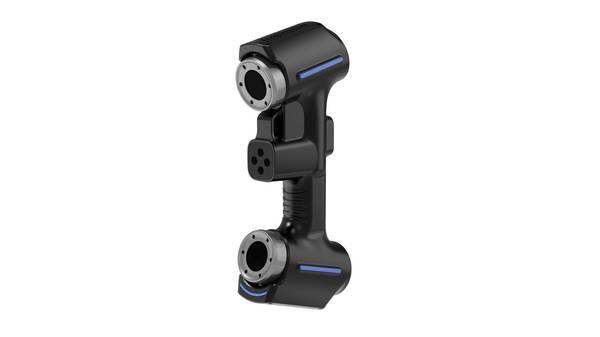
Los equipos de escaneo láser 3D de INSVISION están pensados para capturar superficies complejas, geometrías con cavidades profundas y piezas de tamaño medio que resultan incómodas para sistemas fijos.
En lugar de prometer una sustitución universal de la máquina de medición, la propuesta práctica es complementar el flujo de inspección: más cobertura, menos depender de utillajes dedicados y una trazabilidad digital que antes no existía.
Para quien evalúa este tipo de soluciones, el punto de partida no debería ser la hoja de especificaciones, sino una pregunta concreta: ¿qué pieza o qué familia de piezas genera hoy los mayores retrasos o discusiones en inspección?
A partir de ahí, el escaneo láser 3D deja de ser una tecnología genérica y se convierte en una herramienta de decisión dentro del flujo de calidad.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
Cuando un responsable de calidad evalúa un nuevo sistema de inspección, suele comparar dos flujos de trabajo. El primero se apoya en instrumentos de contacto o medición punto a punto. El segundo utiliza escaneo láser 3D para capturar superficies completas.
La decisión que con más frecuencia se juzga mal es asumir que ambos entregan la misma información, solo que a distinta velocidad.
En geometrías complejas, la medición tradicional tropieza con tres límites concretos. El primero aparece en cavidades profundas, nervaduras o radios variables, donde la sonda no alcanza a posicionarse con repetibilidad o directamente no llega.
El segundo es la continuidad de datos: un conjunto de puntos aislados no describe la transición real entre dos superficies mecanizadas. El tercero afecta los plazos.
Preparar un plan de medición punto por punto, ejecutarlo y luego reconstruir la forma real consume horas que un proyecto de primer artículo no siempre tiene.
En sectores como automoción aeroespacial o moldeo, esa diferencia no es teórica. Un perfil de álabe, una caja de transmisión o un inserto con socavados pueden cumplir tolerancias dimensionales puntuales y aun así presentar desviaciones de forma que el control tradicional no registra.
Por eso la evaluación de un sistema con escaneo láser 3D debe partir del objeto y de la tarea, no solo de la precisión declarada en ficha técnica.
INSVISION ofrece escáneres industriales que abordan precisamente esos límites: captura de superficies completas, modos de escaneo adaptados a huecos profundos y generación de mallas densas sin depender de plantillas de puntos predefinidas.
El punto de validación no es si el escaneo reemplaza a la sonda en todo. Es identificar qué piezas quedan mal caracterizadas con medición discreta y qué decisiones de ingeniería se toman con esos vacíos de información. Ahí está el riesgo real.

Cómo encaja el escaneo 3D en el flujo
La comparación entre el dato escaneado y el modelo de referencia no es un paso posterior al escaneo. Es parte del mismo flujo. Quien viene de la metrología tradicional suele pensar que primero se captura la geometría, luego se exporta y después se analiza.
En la práctica con escaneo láser 3D, la revisión dimensional empieza mientras la nube de puntos aún se está formando.
El flujo real conecta cuatro etapas: escaneo, comparación, revisión y reporte. El escaneo alimenta una malla o nube que se alinea contra el CAD nominal. La comparación genera un mapa de desviaciones por colores. La revisión valida si esas desviaciones caen dentro de las tolerancias definidas en el plano.
El reporte deja constancia para calidad, cliente o auditoría.
En una pieza de fundición, por ejemplo, el operador escanea la superficie completa con un equipo INSVISION y el software muestra al instante dónde hay material de más o de menos respecto al nominal. No hay que esperar a completar toda la captura para saber si la pieza sirve.
Las zonas críticas pueden verificarse sobre la marcha. Eso cambia la forma de trabajar en piso de planta: el escaneo no es solo adquisición de datos, es una herramienta de decisión inmediata.
El reporte no es un archivo separado que se arma al final. Se genera desde la misma sesión de comparación, con capturas de las vistas que importan y las desviaciones ya calculadas. Así se evita el retrabajo de volver a medir porque faltó una imagen o un dato.
El flujo queda cerrado: se escanea, se compara, se revisa y se documenta sin saltar entre sistemas.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Muchos equipos asumen que el escaneo láser 3D reemplaza por completo a la máquina de medición por coordenadas desde el primer día. Eso rara vez ocurre, y no por limitaciones del escáner, sino porque nadie definió primero qué geometrías sí justifican el cambio y cuáles conviene mantener en el flujo táctil.
El criterio no debería ser “¿podemos escanearlo?”, sino “¿qué decisión de calidad necesito tomar con esos datos?”.
Si la tarea es verificar superficies de forma libre, desgaste en álabes, ajuste de paneles o deformación tras soldadura, el escaneo láser 3D aporta densidad de información que un palpador difícilmente alcanza en tiempos razonables.
En cambio, para cotas aisladas con tolerancias muy cerradas sobre planos de referencia rectificados, el palpador sigue siendo la referencia práctica.
Antes de liberar el equipo en planta conviene validar cuatro cosas. Primera: estabilidad térmica de la zona de escaneo. Segunda: acceso real a las caras críticas; si el operador no puede orientar el sensor, el mejor equipo no compensa la oclusión.
Tercera: referenciado y alineación con el sistema de coordenadas de fabricación. Cuarta: formato de salida que consume el software de calidad o CAM.
INSVISION ofrece modos de escaneo con una o varias líneas láser azules, lo cual permite ajustar la estrategia según el tamaño del detalle y la profundidad del hueco. En piezas con cavidades profundas, el modo de línea única evita el ruido que generan múltiples franjas rebotando en paredes cercanas.
En superficies amplias, las líneas paralelas o cruzadas aceleran la captura sin perder trazabilidad dimensional.
Un error frecuente es validar el sistema con una pieza maestra demasiado simple. Si la geometría de prueba no incluye radios pequeños, nervios, agujeros profundos o cambios bruscos de sección, el piloto no anticipa los problemas reales.
Conviene elegir dos o tres referencias que representen la variabilidad del portafolio y comparar los resultados contra el método actual, no contra el catálogo del fabricante.
Preguntas frecuentes

¿El escaneo láser 3D sustituye siempre a la CMM en inspección dimensional?
No. Sustituye cuando la densidad de puntos aporta información que la medición por contacto no captura, como desviaciones de forma o desgaste progresivo.
¿Qué tolerancias conviene validar primero?
Las relacionadas con forma, perfil y alineación entre superficies. Para posiciones de ejes y planos de referencia maquinados, el palpador sigue siendo más directo.
¿Cuántas piezas de prueba se necesitan antes de implantar?
Al menos dos o tres referencias representativas, con detalles como agujeros profundos, nervios y radios pequeños que exigen distintas estrategias de escaneo.
¿Qué condiciones de planta afectan más la repetibilidad?
Cambios de temperatura, vibración del entorno y fijación inestable de la pieza durante la captura.
¿Cómo se valida la alineación con el sistema de coordenadas de fabricación?

Usando los mismos planos, cilindros o puntos de referencia que define el plano de control, para que la nube de puntos sea comparable con las cotas existentes.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.