

Escáner 3D de objetos para control dimensional de geometrías complejas
Escáner 3D de objetos para capturar superficies irregulares, cavidades y moldes reflectantes. Datos densos para análisis GD&T e ingeniería inversa.
Desafíos de medición para piezas industriales con geometrías complejas
En una planta de fabricación occidental alineada con ISO/ASME y principios de fabricación ajustada, el control dimensional de piezas con superficies irregulares suele convertirse en un cuello de botella silencioso.
Los calibres, el pie de rey y las MMC fijas funcionan bien para geometrías prismáticas, pero fallan cuando el equipo de calidad necesita documentar ranuras estrechas, cavidades internas, rebordes o radios de acuerdo con tolerancias GD&T estrictas.

Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Puntos clave
- En una planta de fabricación occidental alineada con ISO/ASME y principios de fabricación ajustada, el control dimensional de piezas con superfi…
- ¿Se ha preguntado alguna vez por qué dos departamentos que miran la misma pieza llegan a conclusiones distintas sobre su estado?
- La fase de captura es donde muchas promesas de digitalización se confirman o se desmoronan.
- La etapa de procesamiento define si un escaneo se convierte en dato útil o en ruido.
El problema no es solo la lentitud. Es la falta de datos. Una medición por puntos deja zonas enteras sin caracterizar, lo que obliga a asumir desviaciones o a repetir setups.
En moldes de alta reflectividad, por ejemplo, la pieza puede estar pulida a espejo y generar lecturas erráticas con métodos ópticos convencionales. En componentes aeronáuticos o de energía, donde una desviación de forma no detectada puede comprometer la integridad funcional, esa incertidumbre no es aceptable.
Los equipos de calidad y procesos necesitan una solución de escáner 3D de objetos que capture la totalidad de la superficie —incluidas las zonas ocultas para la MMC— y entregue una nube de puntos densa para análisis de desviación, comparación contra CAD o ingeniería inversa.
INSVISION aborda este escenario con equipos diseñados para operar en taller, no solo en laboratorio. La capacidad de escanear moldes cóncavos de alta reflexión, palas de motor o soportes de automoción sin preparación química pesada cambia la forma en que se ejecuta una primera inspección de artículo.
El valor real aparece en la entrega de datos: mapas de color por desviación, secciones comparadas contra el modelo nominal y archivos utilizables por el departamento de ingeniería para corregir el proceso.
Sin ese nivel de información, el control dimensional sigue siendo una verificación parcial, no una caracterización completa de la pieza.

Preparación conjunta de la estación de escaneo y definición de puntos críticos
¿Se ha preguntado alguna vez por qué dos departamentos que miran la misma pieza llegan a conclusiones distintas sobre su estado? La respuesta suele estar en lo que ocurre antes de encender el equipo. En la preparación conjunta de una estación de escaneo, calidad y procesos no solo comparten un espacio físico;
comparten criterios. No se trata de digitalizar por digitalizar, sino de acordar qué superficies importan, con qué tolerancia y para qué decisión posterior.
El primer paso es definir las características críticas. Calidad suele priorizar superficies de sellado, orificios de montaje y zonas de desgaste, mientras que procesos añade contornos funcionales o áreas de contacto entre componentes.
Esa conversación conviene cerrarla antes de mover la pieza a la estación, porque condiciona la densidad de puntos, la orientación del objeto y los datos que se entregarán al final. En talleres con espacios reducidos o líneas en funcionamiento, la estación debe adaptarse al entorno y no al revés.
Aquí es donde un escáner 3D de objetos como los de INSVISION aporta una ventaja práctica: la captura puede realizarse sin tratamientos previos complejos, incluso en superficies reflectantes, lo que evita aplicar polvos mateantes que ensucian el taller y alteran la repetibilidad.
La colaboración entre departamentos no sustituye a la tecnología, pero define exactamente qué debe medirse y por qué.
Ejecución del escaneo: recorrido optimizado y validación de datos en tiempo real
La fase de captura es donde muchas promesas de digitalización se confirman o se desmoronan. En un entorno de fabricación ajustada, el operario de calidad no dispone de horas para rehacer barridos ni para descubrir, al volver a la estación de metrología, que faltan datos en una ranura estrecha o en un reborde interior.
INSVISION aborda esta etapa con un planteamiento centrado en la cobertura total y en la validación inmediata, de modo que el escáner 3D de objetos deje de ser una herramienta de laboratorio y pase a integrarse en el flujo de inspección sin añadir fricción.
Antes de disparar el primer barrido, conviene trazar un recorrido sobre la pieza. No se trata de mover el cabezal de forma aleatoria esperando capturar todo;
se definen las zonas críticas —ranuras, cavidades profundas, superficies especulares, radios de acuerdo, caras de referencia— y se planifica una secuencia que permita alcanzarlas con ángulos practicables.
En moldes con superficies de alta reflectividad, por ejemplo, el operario suele alternar pasadas con ligera inclinación para evitar que el haz rebote de forma especular y deje huecos en la nube de puntos.
La planificación del recorrido no exige un protocolo rígido, pero sí una lectura previa de la geometría: identificar qué zonas quedarán ocultas desde una sola orientación y decidir cuántas estaciones de escaneo son necesarias.
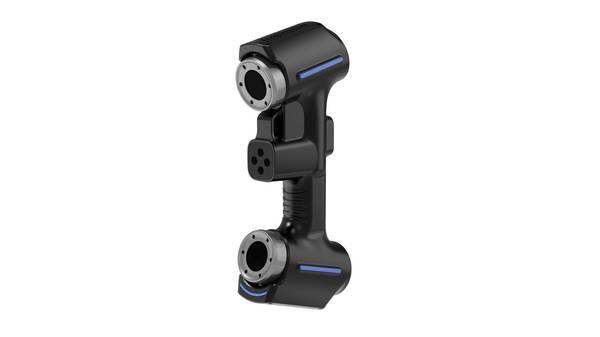
Durante la captura, la validación en tiempo real cambia la dinámica de trabajo. El operario observa en pantalla cómo se va completando la malla o la nube de puntos y puede confirmar, sobre la marcha, que las ranuras estrechas y los rebordes internos han quedado registrados.
Si una zona aparece incompleta, se repasa antes de mover la pieza o de cambiar de estación. Esto evita el ciclo frustrante de regresar al puesto de medición, procesar los datos, detectar la carencia y volver a montar la pieza.
En líneas de producción con paradas programadas cortas, esa inmediatez es lo que permite cerrar el escaneo dentro de la ventana disponible.
La supervisión remota añade otra capa de control. Los ingenieros de procesos pueden seguir el avance desde otra ubicación y confirmar que se están cubriendo los requisitos dimensionales definidos para la pieza.
Si el plano exige capturar una determinada superficie funcional o un borde de referencia para alinear con el CAD, el responsable puede indicarlo mientras el operario aún está en la estación. Esto reduce los reprocesos y evita que una captura incompleta se arrastre hasta la etapa de análisis.
El resultado es una reducción sensible de los tiempos de parada de línea. Al no depender de repeticiones posteriores, la inspección se aproxima al ritmo de producción. INSVISION permite que el escáner 3D de objetos funcione como un instrumento de control en proceso, no como un cuello de botella al final de la célula.
Para los responsables de calidad, esto significa menos incertidumbre sobre la integridad de los datos; para los de producción, menos minutos de línea detenida esperando confirmación metrológica.
Procesamiento de nube de puntos y alineación con especificaciones de diseño
La etapa de procesamiento define si un escaneo se convierte en dato útil o en ruido. Con el escáner 3D de objetos de INSVISION, el flujo comienza con una limpieza automática que elimina puntos espurios generados por polvo, vibración o reflejos del entorno industrial.
No se trata de un filtrado genérico: el software distingue entre anomalías ambientales y geometría real de la pieza, preservando bordes, radios y superficies críticas.
Después se ejecuta la alineación. Si existe modelo CAD de referencia, la nube de puntos se ajusta mediante best-fit o alineación por datum, respetando las características críticas definidas en la preparación. Para piezas sin modelo digital original, se alinea contra una pieza patrón escaneada previamente.
En ambos casos, el sistema conserva la trazabilidad del proceso, requisito para auditorías bajo normativas ISO y ASME.
El intercambio de datos es directo con herramientas de software de ingeniería y calidad habituales en plantas occidentales. Los archivos pasan sin conversiones intermedias que degraden tolerancias o generen errores de interpretación.
El resultado: un informe de inspección que el equipo de calidad puede revisar sin retrabajo de datos.

Entrega de resultados: informes de desviación o modelos CAD para ingeniería inversa
En una planta donde conviven control de calidad, ingeniería de procesos y mantenimiento de moldes, el valor de un escáner 3D de objetos no termina cuando se cierra la nube de puntos. Lo que define si la herramienta se integra o queda como un equipo de laboratorio aislado es lo que se entrega después del escaneo.
Un equipo de calidad no trabaja con mallas STL sueltas. Un ingeniero de procesos no puede modificar un molde a partir de un mapa de color impreso. Cada área necesita un entregable distinto, en el formato que ya usa su sistema de gestión.
Para el equipo de calidad, el entregable natural es el informe de desviación. Sobre el modelo de referencia o el CAD nominal, se genera un mapa de color que muestra exactamente dónde la pieza se aleja de la tolerancia.
Las zonas críticas —un radio de acuerdo, una cara de sellado, un nervio con tendencia a la contracción— quedan identificadas con valores puntuales de desviación.
Esto permite registrar la trazabilidad de cada lote, adjuntar el informe a la auditoría de cumplimiento y dejar evidencia objetiva de que la pieza fue verificada contra su definición geométrica. El inspector no necesita interpretar nubes de puntos: recibe un documento listo para archivar o compartir con el cliente.
Para ingeniería y procesos, el entregable cambia por completo. Aquí se necesita un modelo CAD paramétrico que pueda abrirse en el software de diseño existente, ya sea para reconstruir una pieza sin planos, modificar un molde que ha derivado por desgaste, diseñar un ensamblaje o simular un ajuste de proceso.
El escaneo se convierte en el punto de partida de la ingeniería inversa, no en el resultado final. La geometría capturada se trabaja como superficies, sólidos o curvas de sección, según lo que el proyecto requiera.
Un punto que suele pasarse por alto es la compatibilidad de formatos. Si el informe de desviación no puede importarse al sistema de calidad o el CAD no se abre en el software de diseño de la planta, se agregan pasos de conversión, se pierde tiempo y se introduce error.
Por eso los entregables de INSVISION se generan pensando en esa continuidad: informes exportables a los formatos que ya maneja el departamento de calidad y modelos CAD compatibles con las plataformas de diseño habituales en manufactura.
El objetivo es que el dato fluya desde la pieza escaneada hasta la decisión de ingeniería sin fricción intermedia.
En la práctica, esto significa que una misma sesión de escaneo puede alimentar dos flujos paralelos. Calidad recibe su informe de desviación con mapas de color y valores en zonas críticas, listo para trazabilidad y auditoría.
Ingeniería recibe su modelo CAD paramétrico, listo para trabajar en modificación de molde, diseño de ensamblaje o ajuste de proceso. No se trata de elegir entre uno y otro entregable: se trata de que el escáner 3D de objetos alimente ambos flujos desde la misma captura, sin reprocesos ni adaptaciones manuales.
Esa dualidad es lo que hace que la herramienta deje de ser un gasto de laboratorio y pase a ser parte de la operación diaria.
Cuando el dato escaneado llega al sistema correcto en el formato correcto, la conversación entre calidad y producción cambia: ya no se discute si la pieza está mal, se discute cuánto se desvió, en qué zona y qué decisión tomar al respecto.
Cierre del ciclo de mejora: condiciones de reinspección y seguimiento de tendencias
Muchos talleres asumen que cerrar un ciclo de mejora continua exige detener la producción para hacer metrología completa.
En la práctica, el flujo con un escáner 3D de objetos de INSVISION permite justo lo contrario: definir umbrales de tolerancia aceptables junto con calidad e ingeniería, y activar reinspecciones ágiles solo cuando una desviación queda fuera de rango. Los datos de escaneo no se descartan tras la inspección;
se almacenan como referencia dimensional. Eso habilita el seguimiento de desgaste en moldes, rodillos de laminación o utillajes a lo largo del tiempo, comparando nubes de puntos contra la geometría base. Cuando la tendencia muestra corrimiento progresivo, el equipo puede intervenir antes de generar no conformidades.
Este enfoque encaja en entornos de fabricación ajustada y sectores como aeronáutica, energía, moldes, automoción, transporte ferroviario y equipamiento deportivo, donde la trazabilidad dimensional y la revisión de excepciones forman parte del control de proceso, no solo del control final.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.