

Endüstriyel kontrolde comprar scanner 3D profissional nasıl değerlendirilir
comprar scanner 3d profissional: Endüstriyel Kalite Denetiminde Görev ve Saha Kısıtlarının Haritalanması Otomotiv OEM’lerinde çarpma kirişi profillerinin.
Endüstriyel Kalite Denetiminde Görev ve Saha Kısıtlarının Haritalanması
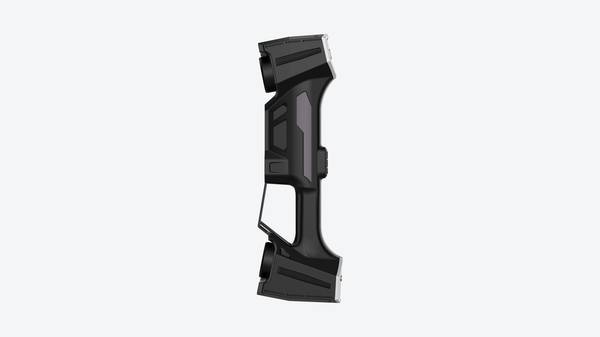
Otomotiv OEM lerinde çarpma kirişi profillerinin kontrolü artık
Otomotiv OEM’lerinde çarpma kirişi profillerinin kontrolü, artık yalnızca bir boyut doğrulama işi olmaktan çıktı. Yeni araç platformlarında güvenlik elemanlarının enerji sönümleme davranışı, geometrinin milimetre altı sapmalarıyla bile değişebiliyor.
Bu yüzden kalite ekipleri, geleneksel mastar ve kumpasla görülemeyen bölgesel form sapmalarını da değerlendirmek zorunda. Aynı durum dişli kutusu montajında da geçerli. Montaj toleransı ölçümü, birbirine geçen parçaların eksenel hizası ve yüzey temas dağılımı hakkında sayısal kanıt gerektiriyor.
Geleneksel koordinat ölçüm makineleri bu noktaları tek tek ölçebilir, ancak yüzeyin tamamı hakkında hızlı ve yoğun veri üretmekte sınırlı kalır. Kompresör gövdesi gibi enerji ekipmanlarında ise montaj sapması çoğu zaman kapak yüzeyindeki düzensiz boşluklarla kendini gösterir.
Bu boşlukların dağılımını anlamak, tek nokta ölçümüyle mümkün olmaz.
Seçim boyutları ve saha kontrolleri
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Otomotiv OEM lerinde çarpma kirişi profillerinin kontro… | Otomotiv OEM’lerinde çarpma kirişi profillerinin kontrolü, artık yalnızca bir boyut doğrulama işi olmaktan çıktı. | Yeni araç platformlarında güvenlik elemanlarının enerji sönümleme davranışı, geometrinin milimetre altı sapmalarıyla bile değişebiliyor. |
| 3D Tarama Sürecinde Başarıyı Etkileyen Yakalama ve Hiza… | Son yıllarda endüstriyel ölçüm departmanları, temassız denetim sistemlerine geçişte önemli bir eşikte duruyor. | Koordinat ölçüm makineleri ve geleneksel mastarlar hâlâ sahadalar, ancak karmaşık serbest formlu yüzeylerin sayısallaştırılmasında yetersiz kalı… |
| İkinci göz ardı edilen risk ise derinlik alanı | İkinci göz ardı edilen risk ise derinlik alanı. | Büyük bir şasi parçasını veya enerji sektörüne yönelik bir pompa gövdesini tek geçişte taramaya çalıştığınızda, yetersiz derinlik alanı sizi par… |
| INSVISION 3D Tarama Çözümlerinin Senaryo Bazında Uygunl… | Önceki bölümde tanımlanan riskler, temel olarak ölçüm erişilebilirliği, veri yoğunluğu ve tekrarlanabilirlik etrafında şekilleniyor. | INSVISION profesyonel 3D tarayıcılarının bu risklere verdiği cevap, her senaryoda aynı cihaz konfigürasyonunun kullanılmasından ziyade, parça ge… |
Bu tür görevlerde asıl zorluk, ölçümün yalnızca doğru olması değil, aynı zamanda üretim hattının ritmine uyum sağlamasıdır. Parça hattan alınıp ölçüm odasına taşındığında döngü süresi uzar. Ancak hattın yanında ölçüm yapıldığında toz, titreşim ve sıcaklık farkı gibi etkenler devreye girer.
Sahadaki mühendis, bu koşullar altında tekrarlanabilir sonuç alacak bir ölçüm aracı arar. Ayrıca parlak metal yüzeyler, döküm dokusu ve karmaşık iç kanallar, optik ölçüm sistemleri için her zaman kolay hedef olmaz. Tüm bu kısıtlar, denetim görevinin önceden haritalanmasını zorunlu kılar.
Amaç, hangi yüzeyin neden ölçüleceğini, hangi toleransın esas alınacağını ve sonucun hangi formatta kullanılacağını netleştirmektir. Bu haritalama yapılmadığında, en hassas cihaz bile yanlış uygulanmış bir yöntemle değersiz veri üretebilir.
3D Tarama Sürecinde Başarıyı Etkileyen Yakalama ve Hizalama Riskleri
Son yıllarda endüstriyel ölçüm departmanları, temassız denetim sistemlerine geçişte önemli bir eşikte duruyor. Koordinat ölçüm makineleri ve geleneksel mastarlar hâlâ sahadalar, ancak karmaşık serbest formlu yüzeylerin sayısallaştırılmasında yetersiz kalıyorlar.
Bu geçiş sürecinde satın alma kararları çoğunlukla teknik özellik sayfalarındaki parlak rakamlara göre veriliyor. Oysa saha deneyimi farklı bir tablo çiziyor.
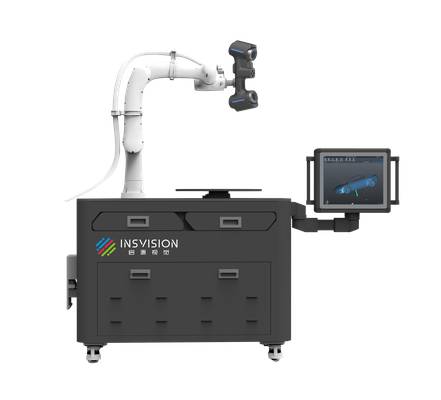
Bir çözüm mühendisi olarak gördüğüm en kritik hata, doğruluk değerinin yalnızca laboratuvar koşullarında ölçülen tek bir rakam olarak ele alınması.
Düşük toleranslı parçalarda, örneğin ±0,05 mm’lik bir yüzey profil gereksiniminde, tarayıcının ilan edilen doğruluğu ile sahada tekrarlanabilir şekilde elde edilen doğruluk arasında ciddi fark oluşabiliyor. Bunun nedeni basit: Parça yüzeyi, ortam titreşimi, operatör tekniği ve hizalama stratejisi devreye giriyor.
İkinci göz ardı edilen risk ise derinlik alanı
İkinci göz ardı edilen risk ise derinlik alanı. Büyük bir şasi parçasını veya enerji sektörüne yönelik bir pompa gövdesini tek geçişte taramaya çalıştığınızda, yetersiz derinlik alanı sizi parçayı bölgesel olarak taramaya zorluyor. Her bölge geçişi yeni bir hizalama adımı demek. Hizalama hataları birikiyor.
Sonuçta, CAD karşılaştırma raporunda sapma haritasının bazı bölgelerde gerçek dışı yeşil-mavi gradyanlar gösterdiğini görüyorsunuz; bu, parçanın iyi olduğu anlamına gelmiyor, sadece verinin gürültülü olduğunu gösteriyor.
Ayrıca, tarama alanı küçük olduğunda döngü süresi uzuyor. Dakikalar birikiyor; seri üretim hattında bu, vardiya başına kaybedilen parça sayısı demek. Kalite güvencesi ekibi beklemede kalıyor, üretim hattı yavaşlıyor. Hizalama işaretçisi olmadan yüksek doğruluklu ölçüm yapamama riski de cabası.
Mat yüzeyli, dokulu parçalarda işaretçisiz global hizalama genellikle sorun çıkarmaz; ancak parlak işlenmiş yüzeyler, türbin kanatları veya cilalı kalıp çekirdekleri söz konusu olduğunda veri kaybı yaşanır. Lazer ışığı yüzeyden dağılır, tarayıcı boşlukları dolduramaz, yazılım yüzeyi kapatmak için interpolasyon yapar.
Bu da ölçüm raporunun güvenilirliğini zedeler.
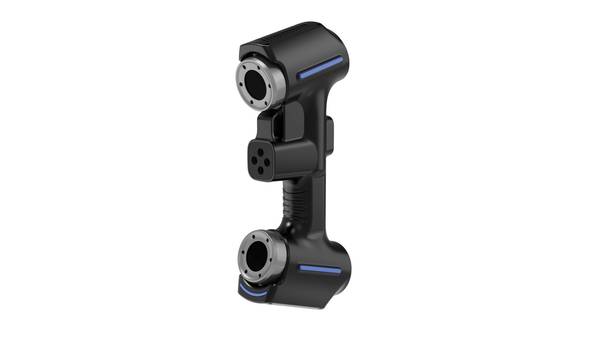
INSVISION‘ın endüstriyel 3D tarayıcı portföyünde, industrial 3D tarayıcı gibi sistemler bu riskleri azaltmak için geniş tarama alanı ve uzun çalışma mesafesi sunar. Tarayıcıda 1100 mm × 800 mm’ye varan tarama alanı ve 650 mm derinlik alanı, büyük parçaların daha az geçişle taranmasına imkân tanır.
Parça başına hizalama adımı azalır, hata birikimi düşer. Yüzey kalitesi zayıf parçalarda ise işaretçi tabanlı hizalama veya fotogrametri destekli referans noktaları kullanılarak veri bütünlüğü korunur. Bu yaklaşım, kalite raporlarının sahada savunulabilir olmasını sağlar;
çünkü veri, interpolasyonla değil, gerçek yakalama ile oluşturulmuştur.
Satın alma kararında yalnızca doğruluk ve çözünürlük değerlerine bakmak, sahadaki en kritik değişkenleri görmezden gelmek anlamına gelir. Mühendislerin değerlendirme sırasında gerçek parça üzerinde, gerçek ortam koşullarında, hedef tolerans aralığında test yapmaları gerekir.
Teknik özellik sayfası bir başlangıç noktasıdır; sahada tekrarlanabilir doğruluk, döngü süresi ve veri kalitesi ise asıl karar kriterleridir.
INSVISION 3D Tarama Çözümlerinin Senaryo Bazında Uygunluk Gerekçesi
Önceki bölümde tanımlanan riskler, temel olarak ölçüm erişilebilirliği, veri yoğunluğu ve tekrarlanabilirlik etrafında şekilleniyor.
INSVISION profesyonel 3D tarayıcılarının bu risklere verdiği cevap, her senaryoda aynı cihaz konfigürasyonunun kullanılmasından ziyade, parça geometrisi ve saha koşuluna göre doğru ölçüm stratejisinin seçilmesinden geçiyor.
Yüksek hassasiyetli kalıp ve dişli kutusu kontrollerinde, 0.020 mm’ye varan tarama doğruluğu belirleyici oluyor. Örneğin bir ekstrüzyon kalıbının iç profil aşınması veya bir dişli kutusu gövdesindeki form sapması, geleneksel temaslı ölçümle yalnızca birkaç noktadan doğrulanabilirken;
INSVISION tarayıcılar yüzeyin tamamını sayısallaştırarak sapmanın bölgesel dağılımını ortaya koyuyor. Bu, kalıp düzeltme kararlarının artık tahmine değil, doğrudan geometrik kanıta dayanmasını sağlıyor.
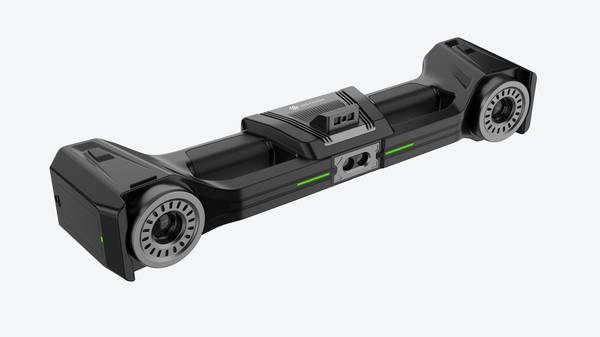
Buna karşılık otomotiv çarpma kirişi veya büyük boyutlu profil ölçümlerinde asıl kısıt, tek karede görüş alanının yetersiz kalmasıdır. Bu noktada 2600 mm × 2200 mm’ye varan tarama alanı ve 2300 mm derinlik alanı sunan tracker konfigürasyonu devreye giriyor.
Parçanın tamamı saha ortamında, fikstüre almaya gerek kalmadan taranabiliyor; böylece taşıma kaynaklı deformasyon riski de ortadan kalkıyor.
INSVISION çözümlerinin senaryo bazında uygunluğu tek bir parametrenin
INSVISION çözümlerinin senaryo bazında uygunluğu, tek bir parametrenin üstünlüğünden çok, farklı iş parçası büyüklükleri ve tolerans gereksinimleri için doğru tarama modunun seçilebilmesine dayanıyor.
Bu esneklik, bir kalıp atölyesindeki mikro düzey form kontrolü ile bir otomotiv tedarikçisindeki geniş alan profil taramasını aynı ölçüm altyapısı içinde çözülebilir kılıyor.
Satın Alma Öncesi Doğrulama Kontrol Listesi: Pratik Olarak Nasıl Test Edersiniz?
Bir üretim hattında ölçüm cihazı değerlendirirken katalog verileri tek başına yeterli olmaz. Asıl soru, cihazın sizin parçanızda, sizin toleranslarınızda ve sizin yazılım ortamınızda nasıl davrandığıdır. Bu yüzden satın alma sürecinde kendi numunelerinizle test yapmak kritik önem taşır.
İlk adım, üretim hattınızdan üç ila beş tipik parçayı ayırıp bunları referans ölçüm sonuçlarıyla birlikte tedarikçiye göndermektir. Ardından tedarikçiden bu parçaları kendi ekipmanıyla taramasını ve nokta bulutu ile mesh verisini size teslim etmesini isteyin.
Aldığınız veriyi mevcut CAD/QC yazılımınızda açarak format uyumluluğunu ve sapma haritalarının okunabilirliğini kontrol edin. Parça boyutunuza göre tarama alanı ve derinlik alanı yeterliliğini de göz ardı etmeyin;
örneğin INSVISION industrial 3D tarayıcı sistemi 1100mm×800mm tarama alanı ve 650mm derinlik alanı sunar, bu da orta boyutlu sac ve döküm parçalar için pratik bir çalışma penceresi sağlar. Gerçek bir değerlendirme ancak bu tür saha testleriyle mümkündür.
Farklı İş Akışlarında En Uygun Konfigürasyon Nasıl Seçilir?
İş akışınıza en uygun INSVISION 3D tarama konfigürasyonunu
İş akışınıza en uygun INSVISION 3D tarama konfigürasyonunu belirlerken, önce tarama nesnesinin boyutunu ve ölçüm sahasının koşullarını netleştirmek gerekir.
Yüksek hassasiyetli küçük ve orta boyutlu parçaların kalite kontrolü ile tersine mühendisliğinde, masaüstü veya tripod üzerinde konumlandırılan sabit tarama kurulumları en uygun çözümü sunar. Bu konfigürasyon;
kalıp boşlukları, dişli yüzeyleri, bağlantı elemanları ve sac metal parçalar üzerinde mikron düzeyinde geometri yakalamaya odaklanır. Parça fikstürle sabitlenir, tarayıcı optik ekseni yüzeye dik tutulur ve kısa çalışma mesafesinden ardışık tarama geçişleriyle nokta bulutu yoğunluğu artırılır.
Büyük boyutlu saha ölçümleri ve izleme tabanlı ölçümlerde ise taşınabilir tarayıcı ile harici izleme ünitesinin birlikte kullanıldığı konfigürasyon en uygun sonucu verir. Gövde panelleri, kaynaklı şasiler, enerji ekipmanları veya montaj hatlarındaki büyük birleşimlerde;
izleme ünitesi referans işaretlerini sürekli takip eder, tarayıcı serbest elle hareket ettirilir. Böylece ölçüm hacmi genişler, operatör tek parçayı fikstürlemeden farklı açılardan tarayabilir.
Otomatik üretim hattı entegrasyonu için en uygun konfigürasyon, robot koluna veya sabit istasyona monteli tarama ünitesinin hat içi tetiklemeyle çalıştığı kurulumdur. Parça konveyör üzerinde ilerlerken veya robot pozisyonuna geldiğinde tarama otomatik başlar;
elde edilen nokta bulutu referans CAD modeliyle hizalanır ve sapma haritası anlık üretilir. Bu yapı, tekrarlı ölçüm senaryolarında operatör müdahalesini en aza indirir.
Değerlendirme yaparken üç temel parametreye bakılmalıdır: parça geometrisinin erişilebilirliği, istenen veri yoğunluğu ve ölçümün tekrarlanma sıklığı. Küçük parçada tek seferlik detaylı analiz mi gerekiyor, yoksa hatta sürekli geçen parçaların hızlı doğrulaması mı?
Bu sorunun cevabı, uygun INSVISION konfigürasyonunu büyük ölçüde belirler.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.