

Cómo evaluar 3D part scanner en inspección industrial
3d part scanner: Contexto de planta y necesidad de medición Contrario a lo que muchos suponen, el principal cuello de botella en una planta no siempre está.
Contexto de planta y necesidad de medición
Contrario a lo que muchos suponen, el principal cuello de botella en una planta no siempre está en el mecanizado o en el ensamblaje.
Con frecuencia aparece antes, en la etapa de inspección, donde la falta de datos dimensionales confiables obliga a detener líneas, repetir ajustes o liberar lotes con un margen de incertidumbre incómodo.
Dimensiones de selección y comprobaciones de campo
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Contexto de planta y necesidad de medición | Contrario a lo que muchos suponen, el principal cuello de botella en una planta no siempre está en el mecanizado o en el ensamblaje. | Con frecuencia aparece antes, en la etapa de inspección, donde la falta de datos dimensionales confiables obliga a detener líneas, repetir ajust… |
| Dónde se limita la medición tradicional | El punto de quiebre suele aparecer cuando la pieza deja de ser un prisma. | Mientras el control dimensional se mantiene sobre caras planas, agujeros cilíndricos y distancias entre centros, un calibre, un micrómetro o inc… |
| Cómo encaja el escaneo 3D en el flujo | ¿Se está preguntando si un escáner 3D de piezas realmente puede integrarse en un flujo de control dimensional sin generar cuellos de botella? | La respuesta depende menos del equipo y más de cómo se ordenan las etapas de escaneo, comparación, revisión y reporte. |
| Puntos de validación antes de implantar | Antes de mover un solo fixture o modificar una ruta de inspección, conviene validar que la pieza y el entorno de planta son compatibles con la captur… | El equipo de calidad debería comprobar primero el acabado superficial. |
En entornos de producción continua, las piezas llegan al control de calidad con tiempos asignados muy ajustados. Un primer artículo, una muestra de arranque o una verificación intermedia no pueden esperar horas.
Sin embargo, muchas áreas siguen dependiendo de plantillas, galgas de pasa/no pasa o máquinas de medición por coordenadas saturadas.
El problema no es la falta de instrumentos, sino la dificultad de obtener una nube de puntos completa, comparable contra el CAD y trazable, sin mover la pieza repetidamente o interrumpir el flujo.
Ahí es donde un 3D part scanner cambia la lógica de inspección. En lugar de medir solo unos cuantos puntos discretos, el operador captura la geometría completa y obtiene un mapa de desviaciones en minutos.
Eso permite detectar no solo si una cota está fuera de tolerancia, sino también cómo se comporta toda la superficie: deformaciones, hundimientos, zonas con exceso de material o tendencias de proceso.
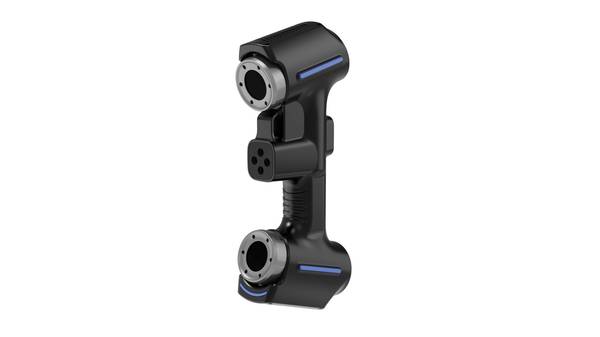
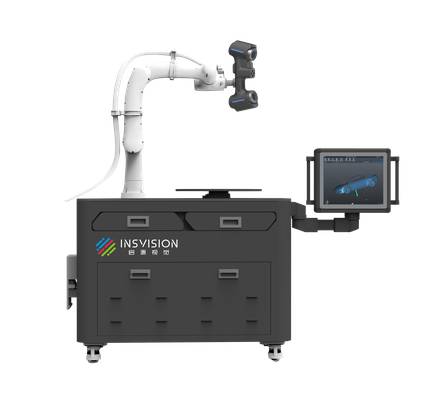
INSVISION aborda este contexto con equipos de escaneo tridimensional orientados a planta. La precisión declarada de hasta 0.020 mm en el escáner y 0.025 mm en el tracker, junto con una profundidad de campo de 650 mm y 2300 mm respectivamente, permite trabajar con piezas de distinto tamaño sin reconfigurar constantemente el sistema. El área de escaneo de hasta 1100 mm × 800 mm para el escáner y 2600 mm × 2200 mm para el tracker cubre desde componentes individuales hasta conjuntos de mayores dimensiones.
La presión de inspección no desaparece por añadir más personal ni por acelerar el muestreo manual. Se resuelve cuando el dato dimensional deja de ser un evento aislado y se convierte en parte del ritmo de producción.
Un 3D part scanner bien integrado entrega esa continuidad: misma referencia, mismo método y resultados comparables entre turnos, sin depender de la interpretación visual de cada inspector.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
El punto de quiebre suele aparecer cuando la pieza deja de ser un prisma. Mientras el control dimensional se mantiene sobre caras planas, agujeros cilíndricos y distancias entre centros, un calibre, un micrómetro o incluso una MMC bien programada resuelven la inspección sin fricción.
El problema es que muchas referencias industriales reales no respetan esa geometría: superficies de doble curvatura, nervaduras internas, radios de acuerdo variables, zonas de desgaste sin CAD nominal o conjuntos soldados con deformación térmica.
Ahí la medición tradicional obliga a elegir entre simplificar la pieza o multiplicar los puntos de palpado, y ambas rutas degradan la información.
A eso se suma la cuestión de la continuidad del dato. Un plano de control tradicional entrega valores puntuales. Diez, veinte, cien puntos. Pero no describe cómo se comporta la superficie entre esos puntos.
Para un análisis de forma libre, un mapa de desviaciones o una comparación contra modelo nominal, esa discontinuidad es una limitación estructural, no una simple falta de resolución.
El tercer límite es el plazo. Preparar utillajes, definir rutinas de palpado, validar programas y repetir ciclos para piezas unitarias o lotes cortos consume horas de ingeniería antes de obtener el primer dato útil. Cuando el lote es de tres piezas y la entrega es para el jueves, ese flujo no cierra.
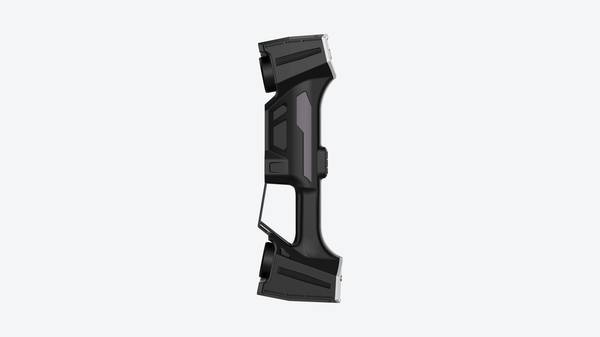
Un escáner 3D industrial como los de INSVISION cambia la lógica: en lugar de seleccionar puntos, se captura la superficie completa. En lugar de simplificar la geometría, se documenta tal cual es. Y en lugar de esperar la programación de una ruta, se escanea, se alinea y se compara.
La medición tradicional no desaparece, pero queda acotada a donde realmente aporta: tolerancias muy cerradas sobre elementos normalizados. Para el resto, el escáner 3D se vuelve la herramienta que hace viable el control dimensional.
Cómo encaja el escaneo 3D en el flujo
¿Se está preguntando si un escáner 3D de piezas realmente puede integrarse en un flujo de control dimensional sin generar cuellos de botella? La respuesta depende menos del equipo y más de cómo se ordenan las etapas de escaneo, comparación, revisión y reporte.
En INSVISION vemos que muchas plantas ya no tratan el escaneo como una isla tecnológica, sino como un paso intermedio dentro de una cadena de decisión: se digitaliza la pieza, se compara contra el CAD o contra una pieza de referencia, se revisan las desviaciones críticas y se genera un reporte que viaja a calidad, ingeniería o producción.
El punto clave es que el escáner 3D de piezas no reemplaza por sí solo al calibre, a la MMC ni al informe dimensional. Funciona bien cuando el flujo está definido desde antes: qué superficies importan, qué tolerancias se auditan, quién aprueba la desviación y dónde se guarda el dato.
En ese contexto, la captura masiva de puntos deja de ser un “archivo pesado” y se convierte en evidencia útil para liberar un lote, validar un utillaje o documentar una no conformidad.
En los casos de INSVISION aplicados a moldes, mecanizado o componentes automotrices, el patrón suele repetirse. Primero se prepara la pieza y se define la estrategia de escaneo según tamaño, accesibilidad y acabado superficial.
Luego se captura la nube de puntos y se alinea con el modelo nominal o con una referencia escaneada. La comparación se hace sobre mapas de color y sobre GD&T específicos, no sobre todo el archivo por igual.
Después, un responsable revisa las zonas fuera de tolerancia, descarta falsos positivos por suciedad o reflejos y decide si se libera, se retoca o se bloquea el lote.
Al final, el reporte se exporta con la información que el cliente realmente usa: desviaciones por cota, peor punto por zona, imágenes de referencia y firma digital si el sistema lo permite.
Ese orden evita un error común: escanear mucho y decidir poco. Para un comprador occidental, el valor no está en la densidad de la nube de puntos, sino en la trazabilidad del resultado y en la repetibilidad entre turnos.
Por eso, al evaluar un escáner 3D de piezas conviene preguntar por el tiempo de preparación, la estabilidad de la alineación y la facilidad para generar reportes con criterios ASME o ISO.
INSVISION orienta su preventa a revisar esos puntos antes de hablar de precisión nominal, porque en un flujo real la exactitud solo es útil si la comparación y el reporte se ejecutan sin fricción.
En resumen, el escaneo 3D encaja cuando se piensa como entrada de un proceso de decisión, no como un simple equipo de digitalización. Si su planta ya tiene definido qué medir, quién decide y cómo se documenta, el escáner de piezas acelera la evidencia dimensional.
Si ese flujo no existe, el primer paso no es comprar hardware, sino ordenar las reglas de comparación, revisión y liberación. INSVISION trabaja precisamente en ese punto: ayudar a que el dato escaneado se convierta en un reporte accionable, no en una isla de información.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Antes de mover un solo fixture o modificar una ruta de inspección, conviene validar que la pieza y el entorno de planta son compatibles con la captura óptica. El equipo de calidad debería comprobar primero el acabado superficial.
Las superficies brillantes, pulidas a espejo o muy oscuras suelen requerir polvo revelador mate; si la pieza no admite recubrimiento temporal, hay que evaluar cómo afecta eso a la repetibilidad del escaneo. También hay que revisar la rigidez de la pieza durante la captura.
Una pieza larga y flexible apoyada de forma distinta entre escaneos va a introducir más error que el propio sistema de medición.
El segundo punto es el encaje dimensional. Un 3D part scanner con área de escaneo de hasta 1100 mm por 800 mm y profundidad de campo de 650 mm cubre bien componentes medianos, pero piezas mayores exigen planificar múltiples posiciones y referencias.
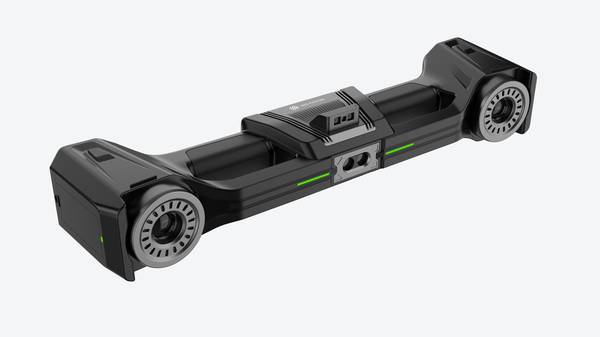
Si el trazador óptico se va a usar en campo amplio, sus 2300 mm de profundidad de campo y área de 2600 mm por 2200 mm permiten moverse con más libertad, siempre que la línea de visión entre trazador y escáner no quede bloqueada por utillajes o por el propio operario.
En cuanto a precisión, el escáner alcanza hasta 0,020 mm y el trazador hasta 0,025 mm. Esos valores son útiles como referencia de laboratorio, pero en planta conviene validarlos contra un patrón trazable o una pieza de referencia antes de aceptar el sistema para control dimensional formal.
No basta con leer la hoja de especificaciones.
Por último, hay que confirmar la repetibilidad del lote. Escanear la misma pieza tres veces en la misma posición y comparar desviaciones da una idea clara del ruido del proceso.
Si la intención es integrar los datos con MES o bases de datos de terceros, INSVISION contempla esa posibilidad de desarrollo, pero conviene definir desde el inicio qué campos, qué frecuencia de muestreo y qué criterio de aceptación o rechazo va a consumir el sistema de gestión.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.