

Cómo evaluar harga escáner 3D en inspección industrial
harga escáner 3D: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición En una planta industrial típica, el área de control.
Contexto de planta y necesidad de medición
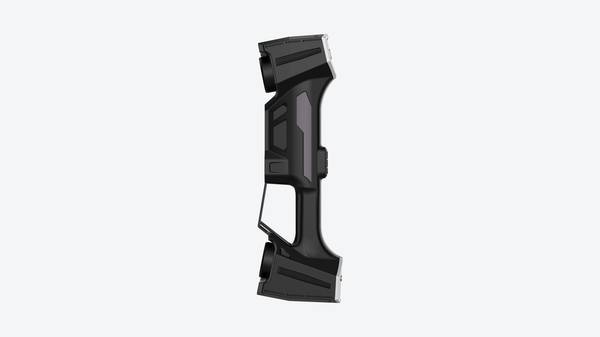
Contexto de planta y necesidad de medición
En una planta industrial típica, el área de control dimensional suele operar bajo una presión constante. Producción exige liberar lotes rápido; calidad necesita evidencias confiables; ingeniería reclama datos para resolver desviaciones.
En ese cruce, los métodos manuales —galgas, plantillas, mármol, calibres— todavía resuelven parte del trabajo, pero se agotan cuando las geometrías se vuelven complejas o cuando el volumen de inspección crece.
El resultado habitual es un cuello de botella silencioso: mediciones que tardan, criterios que dependen del operador y poca trazabilidad para sostener una decisión frente a un cliente o una auditoría.
Dimensiones de selección y comprobaciones de campo
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Contexto de planta y necesidad de medición | En una planta industrial típica, el área de control dimensional suele operar bajo una presión constante. | Producción exige liberar lotes rápido; |
| Dónde se limita la medición tradicional | El punto clave es este: la medición tradicional no falla por falta de precisión en el instrumento, falla porque no puede capturar la forma completa. | Un micrómetro o una máquina de medición por coordenadas (CMM) entregan valores puntuales muy confiables, pero obligan al inspector a decidir de… |
| Cómo encaja el escaneo 3D en el flujo | La presión sobre los plazos de entrega ha cambiado la forma en que las plantas abordan la inspección dimensional. | Donde antes bastaba con muestrear unas pocas piezas al final del turno, ahora los clientes exigen trazabilidad completa desde la primera pieza. |
| Puntos de validación antes de implantar | ¿Cuántas veces ha visto una inversión en metrología quedarse infrautilizada porque nadie definió primero dónde encajaba en el flujo real de planta? | La pregunta no es retórica. |
Esa necesidad de datos fiables no es un tema menor. Un perfil extruido, una carcasa fundida o un utillaje de control pueden estar dentro de tolerancia en una zona y fuera en otra; si la medición no cubre la superficie completa, la planta trabaja con una certeza parcial.
Además, cuando aparece una no conformidad, la discusión suele girar menos sobre la pieza y más sobre la calidad del dato: quién midió, con qué referencia, cuántos puntos se tomaron y si el método era repetible.
En entornos con clientes del sector automotriz, aeroespacial o de dispositivos médicos, esa debilidad se paga en plazos, reprocesos y credibilidad.
Por eso, muchas fábricas han empezado a revisar el costo real de sus flujos de medición. No se trata solo de comprar un equipo, sino de entender qué pasa entre la liberación de un lote y la entrega al cliente.
Ahí es donde un escáner 3D industrial de INSVISION cambia el planteo: en lugar de medir unos pocos puntos críticos, se captura la geometría completa y se genera una nube de puntos o una malla comparable contra el CAD de referencia. El dato deja de ser una opinión del operador y se convierte en un registro verificable.
La presión de inspección también viene del lado comercial. Los plazos de entrega se acortan, los lotes se diversifican y los cambios de ingeniería llegan con poca anticipación. Si el sistema de medición no acompaña esa velocidad, el área de calidad se transforma en la última barrera antes del despacho.
En ese contexto, el precio de un escáner 3D —el famoso harga escáner 3D que muchos buscan al evaluar inversiones— debe leerse en función del tiempo de inspección, la reducción de piezas retenidas y la capacidad de documentar decisiones. El costo del equipo es un dato;
el costo de no medir bien es el que define el negocio.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
El punto clave es este: la medición tradicional no falla por falta de precisión en el instrumento, falla porque no puede capturar la forma completa.
Un micrómetro o una máquina de medición por coordenadas (CMM) entregan valores puntuales muy confiables, pero obligan al inspector a decidir de antemano qué puntos va a medir. En geometrías complejas, esa decisión deja fuera justamente las zonas donde suelen aparecer las desviaciones.
Pensemos en un componente con superficies de forma libre, radios de acuerdo variables o cavidades internas de difícil acceso. El calibre o palpador llega hasta donde llega. Las zonas ciegas quedan sin dato. El resultado es un informe de inspección que da por conforme una pieza sobre la base de una muestra incompleta.
Si el problema está en una zona no medida, el informe no lo detecta. Eso se traduce en rechazos posteriores, ajustes de proceso tardíos y, en el peor caso, piezas defectuosas que llegan al cliente.
La continuidad de datos es otro límite estructural. Una CMM genera nubes de puntos discretas. Para comparar la pieza real contra el modelo CAD, el software debe interpolar entre puntos.
En superficies orgánicas o transiciones suaves, esa interpolación puede enmascarar ondulaciones, hundimientos locales o errores de forma que solo se ven con una malla densa y continua. Un escáner 3D, en cambio, captura millones de puntos en segundos y reconstruye la superficie real.
El inspector no decide qué medir: mide todo.
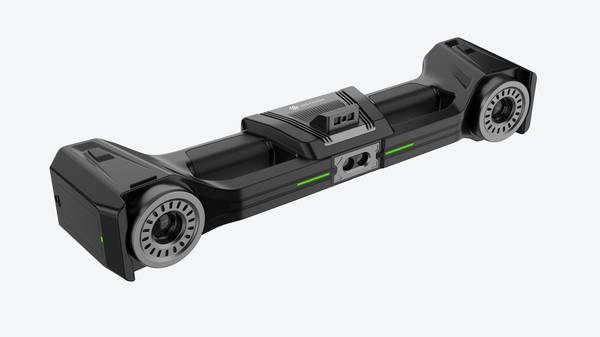
Los plazos de entrega agravan el problema. Programar una ruta de palpado para una pieza nueva puede llevar horas. Ejecutar la medición, más horas. Si el lote es pequeño o el plazo de entrega corto, la inspección tradicional se convierte en el cuello de botella.
Y cuando hay urgencia, la reacción habitual es reducir el número de puntos o saltarse controles intermedios. Se gana tiempo hoy y se paga con incertidumbre mañana.
INSVISION aborda este límite desde la captura masiva de datos. Un sistema como industrial escáner 3D permite digitalizar la pieza completa y compararla contra CAD en una sola operación. El inspector no necesita decidir la estrategia de medición punto por punto. Escanea, alinea y obtiene el mapa de desviaciones.
Eso cambia la conversación en planta: de “¿qué puntos medimos?” a “¿qué hacemos con la desviación detectada?”. La medición deja de ser el filtro que retiene la entrega y pasa a ser una fuente de información para corregir el proceso antes de que el lote se complete.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
La presión sobre los plazos de entrega ha cambiado la forma en que las plantas abordan la inspección dimensional. Donde antes bastaba con muestrear unas pocas piezas al final del turno, ahora los clientes exigen trazabilidad completa desde la primera pieza.
El escaneo 3D ha dejado de ser una herramienta de laboratorio para convertirse en parte del flujo diario.
El flujo real funciona así: se escanea la pieza, se compara la nube de puntos contra el CAD nominal o contra una pieza maestra, se revisan las desviaciones en el mapa de color y se genera un reporte que viaja con el lote. Todo en un solo ciclo.
No hay que esperar a que el CMM quede libre ni depender de un inspector senior para interpretar cada medición.
La ventaja operativa está en la continuidad. Un escáner industrial como el de INSVISION captura superficies complejas y geometrías de forma libre en minutos, no en horas. El dato digital queda disponible para calidad, ingeniería y producción sin retrabajo de medición.
Y cuando el cliente pide evidencia, el reporte ya existe. El precio del escáner 3D se evalúa contra ese ahorro de tiempo y la reducción de piezas en cuarentena, no solo contra el costo del equipo.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
¿Cuántas veces ha visto una inversión en metrología quedarse infrautilizada porque nadie definió primero dónde encajaba en el flujo real de planta? La pregunta no es retórica.
En la mayoría de las fábricas occidentales, el fracaso de un sistema de medición no viene por falta de precisión, sino por falta de validación previa del escenario de uso.
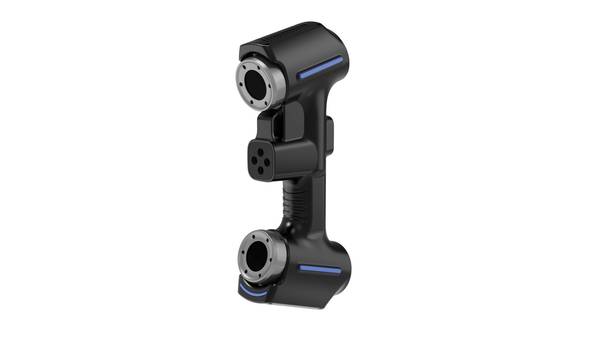
Antes de justificar el desembolso en un escáner 3D industrial de INSVISION, conviene resumir qué situaciones son realmente adecuadas y qué debe comprobar el equipo en planta antes de la implantación.
El primer escenario válido es la inspección de piezas con geometrías complejas donde los métodos de contacto tradicionales resultan lentos o directamente insuficientes.
Superficies orgánicas, carcasas con nervaduras internas, zonas de difícil acceso para un palpador: ahí el escaneo aporta densidad de datos sin multiplicar las horas de inspección. Si la pieza se puede medir con un calibre en treinta segundos, probablemente no necesite un escáner.
El segundo escenario es la digitalización para comparación contra CAD o para ingeniería inversa de componentes sin plano. En mantenimiento industrial y MRO aeroespacial, por ejemplo, muchas piezas legacy carecen de modelo actualizado.
El escaneo permite reconstruir la geometría real y generar documentación útil para mecanizado o sustitución.
El tercer escenario es la trazabilidad dimensional en series cortas o medias, donde el coste de un utillaje de verificación dedicado no se amortiza.
Aquí el equipo de calidad debe comprobar tres cosas antes de comprar: repetibilidad del operario, estabilidad térmica del entorno y tiempo real de preparación de cada lote.
Un punto que muchas plantas pasan por alto: la precisión declarada en catálogo no es la precisión que obtendrá en su nave.
INSVISION publica valores de exactitud de hasta 0,020 mm para el escáner y 0,025 mm para el tracker en el sistema industrial escáner 3D, pero ese dato presupone condiciones controladas de alineación, fijación y referencia.
El equipo de planta debe validar con una pieza patrón local, no con la pieza de producción, si el sistema alcanza la repetibilidad exigida por su plano.
También hay que validar el campo de trabajo. El industrial escáner 3D cubre un área de escaneo de hasta 1100 mm × 800 mm con el escáner y hasta 2600 mm × 2200 mm con el tracker, con una profundidad de campo de 650 mm y 2300 mm respectivamente.
Si la pieza excede ese volumen o requiere reposicionamiento constante, el tiempo de ciclo puede dispararse. Conviene medir la pieza más grande del catálogo activo y la más pequeña, no solo la media.
Por último, valide el flujo de datos. Un escáner genera nubes de puntos densas; si el software de inspección o el ERP no puede digerir ese volumen, el cuello de botella se traslada de la medición al procesado.
El responsable de calidad debe comprobar qué formato de salida necesita aguas abajo y si el equipo de INSVISION puede entregarlo sin pasos intermedios manuales.
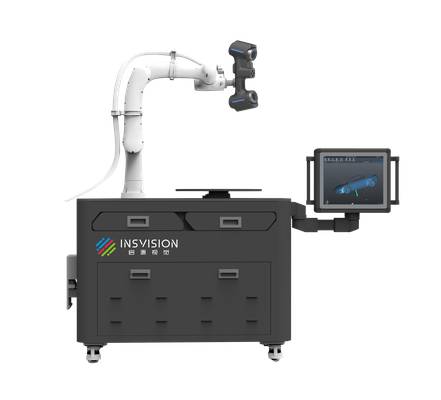
La implantación correcta empieza por definir el entregable, no la herramienta. Si el entregable es un informe dimensional contra GD&T, valide primero que las tolerancias críticas sean alcanzables con la exactitud del sistema en condiciones reales de planta.
Si lo es, el escáner se pagará solo en reducción de horas de inspección y de disputas con cliente. Si no lo es, ningún proveedor podrá arreglar esa brecha con marketing.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.