

Cómo evaluar handheld escáner 3D price en inspección industrial
handheld escáner 3D price: Contexto de planta y necesidad de medición En una planta donde el ritmo lo marcan los cambios de lote y las auditorías de calidad.
Contexto de planta y necesidad de medición
En una planta donde el ritmo lo marcan los cambios de lote y las auditorías de calidad, la medición dimensional suele convertirse en el cuello de botella menos visible.
El entorno de producción rara vez es un laboratorio: hay vibración, variación térmica, piezas recién mecanizadas que no pueden esperar a estabilizarse del todo. El responsable de calidad necesita datos fiables ahora, no después de que el lote ya avanzó a la siguiente estación.
Ahí es donde el handheld escáner 3D price deja de ser una cuestión de catálogo y pasa a ser una decisión de proceso: cuánto cuesta medir mal, cuánto cuesta medir tarde, y qué equipo puede sostener una inspección repetible sin depender de un técnico especializado en metrología.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Resumen del escenario
Una forma práctica de leer el artículo es partir de este escenario:
- Contexto de planta y necesidad de medición: En una planta donde el ritmo lo marcan los cambios de lote y las auditorías de calidad, la medición dimensional su…
- Dónde se limita la medición tradicional: ¿Cuántas veces ha tenido que decidir entre rechazar una pieza por falta de datos o aceptarla con una incertidumbre…
- Cómo encaja el escaneo 3D en el flujo: El valor de un escáner 3D portátil no se mide solo por su precisión declarada.
La presión viene de varios frentes. Por un lado, los clientes exigen informes dimensionales completos, no solo un par de medidas con calibre. Por otro, producción no detiene la línea por una duda de calidad; espera que calidad resuelva sin bloquear la entrega.
Si el método de medición actual depende de plantillas, galgas de pasa/no pasa o una CMM saturada, el resultado es previsible: inspecciones parciales, criterios subjetivos y disputas internas sobre si una desviación es real o un error de método.
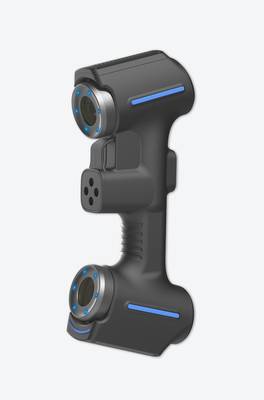
Un escáner portátil como el AlphaScan de INSVISION cambia esa lógica porque captura la geometría completa de la pieza en minutos, directamente en planta, sin moverla a una sala de metrología. El dato resultante no es una opinión: es una nube de puntos densa y alineable con el CAD nominal.
Eso permite evaluar tolerancias GD&T, desgaste de superficies funcionales o deformaciones de forma sin reducir la inspección a unos pocos puntos críticos.
Para quien evalúa la inversión, el handheld escáner 3D price debe leerse contra el coste de una CMM adicional, las horas de espera para liberar un lote y el riesgo de rechazos en cliente por mediciones incompletas.
En este contexto, la necesidad de datos fiables no es un eslogan. Es la diferencia entre liberar un lote con evidencia objetiva o sostener una decisión con criterio visual. El escáner no elimina el criterio del inspector; lo respalda con información completa y trazable.
Y en plantas donde conviven piezas grandes, superficies complejas y plazos cortos, esa capacidad de convertir geometría en datos verificables es lo que justifica evaluar el equipo desde el proceso, no desde la hoja de especificaciones.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
¿Cuántas veces ha tenido que decidir entre rechazar una pieza por falta de datos o aceptarla con una incertidumbre que no le convence? En geometrías complejas, esa decisión se repite más de lo que los informes de calidad reflejan.
La medición tradicional —calibres, máquinas de coordenadas, plantillas— resuelve bien las cotas simples, pero se queda corta cuando el contorno no responde a un plano limpio.

Piense en un alabe de turbina, un molde de inyección con superficies orgánicas o un soporte de suspensión con radios variables. Un calibre le da un punto. Una CMM le da una nube dispersa si programa suficientes pasadas.
Pero la pieza real no está compuesta de puntos aislados: tiene transiciones, desviaciones locales y zonas donde el acceso físico es limitado. Ahí es donde la medición tradicional deja de describir la pieza y empieza a muestrearla.
El primer límite aparece en la cobertura. Medir una superficie curva con calibre depende de la habilidad del operador y de la posición del instrumento. Dos operadores pueden obtener lecturas distintas en la misma zona. No es un problema de formación: es una limitación del método.
La CMM mejora la repetibilidad, pero añade tiempo de programación y no siempre alcanza cavidades profundas sin cambiar de palpador o reorientar la pieza. El resultado es un informe con zonas sin datos, justo en las regiones donde el diseño exige más control.
El segundo límite está en la continuidad de los datos. Un informe dimensional tradicional entrega valores en puntos concretos: diámetros, distancias, posiciones. Eso sirve para verificar GD&T básico, pero no para entender cómo se comporta una superficie completa.
Si necesita comparar una pieza producida contra el CAD para detectar hundimientos, alabeos o marcas de mecanizado, una nube de puntos densa es imprescindible. Sin ella, las desviaciones locales quedan fuera del informe.
El tercer límite es el plazo. Programar una CMM para una pieza compleja puede llevar horas. Medirla, más. Si además necesita reorientar la pieza o cambiar de palpador, el tiempo se acumula. En primera pieza o en series cortas, ese plazo condiciona la liberación del lote.
Y cuando aparece una no conformidad, el retrabajo de medición alarga aún más la respuesta.
Aquí es donde un escáner 3D portátil cambia el enfoque. Equipos como el AlphaScan de INSVISION capturan la superficie completa en una sola pasada, sin depender de puntos predefinidos. La comparación contra el CAD se hace sobre la nube completa, no sobre una muestra.
Para tareas de control dimensional en piezas con formas libres, cavidades o transiciones suaves, esa densidad de datos es la diferencia entre detectar una desviación y no verla.
No se trata de sustituir la CMM en todo. Se trata de usarla donde aporta valor y cubrir el resto con escaneo 3D. La pregunta no es si el escáner portátil es más preciso que la CMM en abstracto, sino si el método de medición cubre la geometría real de la pieza en el tiempo disponible.
En muchas piezas industriales, la respuesta tradicional es que no.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
El valor de un escáner 3D portátil no se mide solo por su precisión declarada. Se mide por cómo conecta las etapas que ya existen en su planta: escaneo, comparación con el CAD o con una pieza de referencia, revisión dimensional y generación de reportes.
Si esas etapas no quedan unidas en un flujo continuo, el equipo se convierte en una herramienta aislada más.
En una inspección de primer artículo típica, el técnico escanea la pieza, exporta la nube de puntos, la abre en otro software, alinea manualmente, compara contra el modelo y arma el reporte. Cada cambio de formato agrega tiempo y posibilidades de error. Un flujo bien planteado elimina esos quiebres.
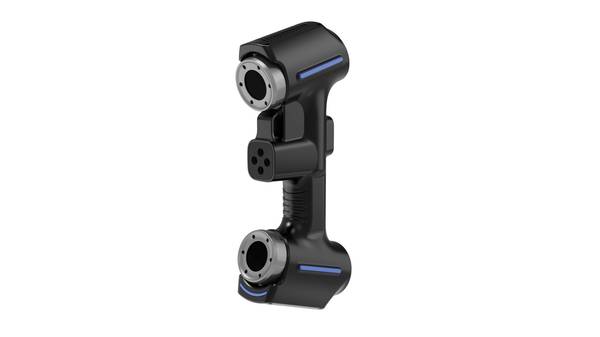
Aquí es donde un equipo como el AlphaScan de INSVISION cambia la operación diaria. El escaneo genera una malla o nube densa en minutos. Esa nube se alinea contra el CAD o contra un escaneo de referencia. Las desviaciones se visualizan sobre el mapa de color. Los puntos fuera de tolerancia se revisan uno por uno.
Y el reporte final sale con los GD&T callouts que el cliente o el departamento de calidad ya espera.
La decisión que suele juzgarse mal es creer que el escáner es solo el hardware. En la práctica, el cuello de botella está en la comparación y en el reporte. Si el software no permite revisar tolerancias geométricas de forma clara, el equipo termina subutilizado.
Otro punto crítico: la referencia. Si no existe CAD, el flujo comienza escaneando una pieza maestra o varias piezas buenas para construir una referencia promedio. Ese paso define la calidad de todo lo que viene después. Un error de alineación inicial se propaga a cada comparación posterior.
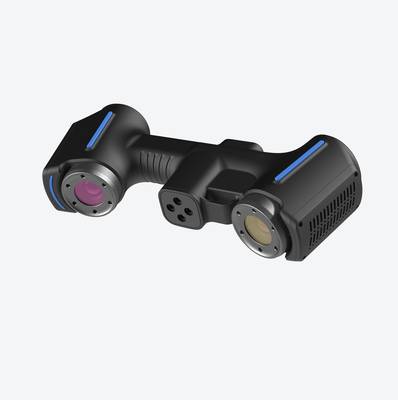
En piezas grandes o con zonas de difícil acceso, la portabilidad del escáner define si el flujo se puede ejecutar junto a la máquina o si hay que mover la pieza a un laboratorio de metrología. Menos manipulación significa menos variación introducida por el propio proceso de medición.
Cuando el flujo está bien armado, el resultado se percibe rápido: menos tiempo entre la pieza terminada y el reporte de inspección, menos discusiones sobre si la medición fue correcta y más capacidad para detectar derivas de proceso antes de que generen lotes rechazados.
Para evaluar un escáner 3D portátil sin caer en comparaciones de marcas, conviene armar una lista de verificación corta: precisión declarada contra patrón certificado, profundidad de campo real en la pieza objetivo, manejo de superficies oscuras o brillantes sin spray, exportación directa al software de comparación y tiempo real entre escaneo y reporte final.
Un flujo de escaneo bien integrado no elimina al inspector. Le devuelve tiempo para analizar causas en lugar de pelear con archivos. Esa es la diferencia que se nota en planta.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Antes de aprobar la compra de un handheld escáner 3D, el equipo de calidad debe separar lo que el proveedor promete de lo que realmente se puede comprobar en planta. El precio del handheld escáner 3D es un dato de partida, pero la decisión técnica se juega en otros frentes.
El error más frecuente no está en elegir un equipo caro o barato, sino en validar el sistema contra una pieza que no representa la variación real del proceso. Si la muestra de prueba es una pieza maestra sin desviaciones, cualquier escáner parece suficiente.
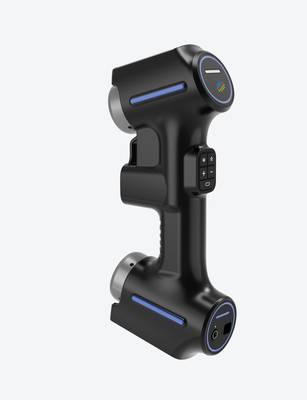
La primera comprobación debe hacerse sobre una pieza con defectos conocidos. Una superficie con desgaste localizado, una zona mecanizada fuera de tolerancia o un perfil de extrusión con deformación térmica. El objetivo es ver si el equipo detecta esos errores con claridad, no si reproduce una geometría perfecta.
En paralelo conviene revisar el flujo completo: tiempo de preparación, densidad de malla, alineación con el CAD de referencia y exportación al software de inspección. Un escáner puede ser rápido capturando, pero lento si obliga a reprocesar la nube de puntos varias veces.
También hay que validar el comportamiento sobre superficies problemáticas. Brillos, zonas oscuras, acabados mecanizados o piezas con cavidades profundas. Si el operador necesita aplicar polvo de contraste en cada lote, el tiempo de inspección cambia por completo.
En este punto conviene probar el equipo en las condiciones reales de iluminación de la planta, no en un laboratorio de demostración.
Otro criterio que suele omitirse es la repetibilidad entre operadores. Un sistema puede dar buenos resultados en manos de un técnico entrenado y dispersarse cuando lo usa personal de turno con menos experiencia. La validación debe incluir al menos dos operadores distintos midiendo la misma pieza dos veces.
Si los resultados no son consistentes, el problema no es la precisión nominal del equipo, sino la robustez del procedimiento.
Para piezas de gran tamaño o con referencias de montaje distribuidas, la precisión volumétrica importa más que la precisión local. Un handheld escáner 3D puede tener una exactitud excelente en una zona pequeña, pero acumular error al unir varias capturas en una pieza larga.
Conviene validar con un patrón de longitud conocida o con una pieza que tenga agujeros de referencia separados. Así se comprueba si el sistema mantiene la coherencia dimensional en todo el volumen de trabajo.
Finalmente, el equipo de planta debe revisar el flujo de datos. Qué formato se entrega, si el software permite comparar contra tolerancias GD&T, si se pueden generar informes de inspección sin exportar a otro programa y si el sistema convive con los estándares de calidad ya implantados.
Un handheld escáner 3D price atractivo no compensa un flujo de datos que obliga a duplicar trabajo administrativo.
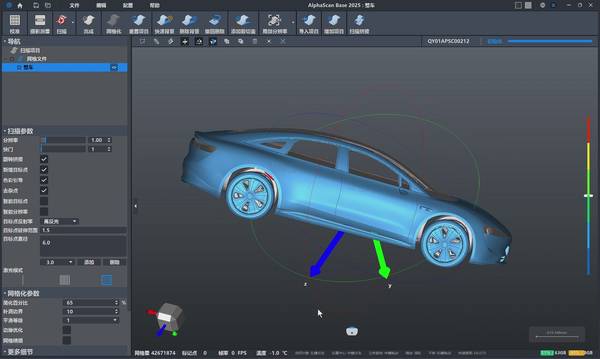
La validación correcta no termina en la demostración. Termina cuando el equipo de calidad puede repetir la medición tres días seguidos, con piezas reales, operadores de turno y sin intervención del proveedor. Si eso se cumple, el sistema tiene posibilidades reales de integrarse en producción.
Si no, conviene revisar el alcance antes de firmar la orden de compra.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.