

Flujo de 3D casting scaning wand de captura a informe para fundiciones
3d casting scaning wand: Desafíos del control de calidad de fundiciones en entornos de producción industrial Desafíos del control de calidad de fundiciones.
Desafíos del control de calidad de fundiciones en entornos de producción industrial
Existe una creencia extendida en muchas plantas si
Existe una creencia extendida en muchas plantas: si la pieza fundida pasó el utillaje de control manual, el lote está bajo control. La realidad en fundición de alta precisión es distinta.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Geometrías con cavidades internas, superficies brutas irregulares y nervaduras de difícil acceso convierten al calibrador tradicional en una herramienta de verificación parcial, no en un sistema de medición fiable.
Las máquinas de medición por coordenadas aportan exactitud, pero suelen exigir trasladar la pieza a sala metrológica, con la consiguiente demora en la transferencia de datos entre calidad y producción.
El problema se agrava en piezas de gran tamaño o en componentes que no pueden desmontarse sin afectar el flujo de fabricación.
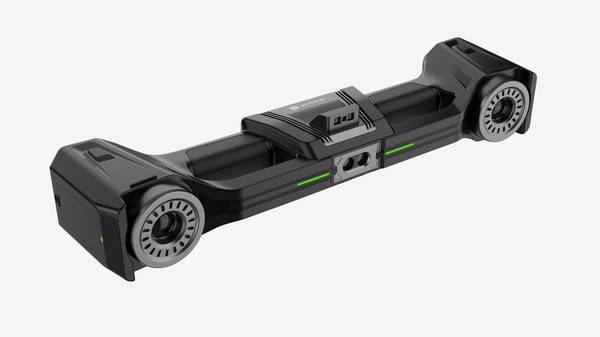
Documentar una no conformidad con fotografías y croquis manuales deja margen a interpretaciones subjetivas, algo inaceptable en sectores como automoción, aeroespacial, energía o dispositivos médicos. La 3D casting scaning wand de INSVISION se plantea aquí como una vía portátil para inspección in situ.
Este artículo describe el flujo completo, desde la captura de datos hasta la entrega de resultados, con foco en la colaboración entre calidad y producción bajo marcos lean e Industria 4.0.
Flujo de trabajo práctico
- Existe una creencia extendida en muchas plantas si — Existe una creencia extendida en muchas plantas: si la pieza fundida pasó el utillaje de control manual, el lote está bajo contro…
- Si la pieza va a compararse contra un — Si la pieza va a compararse contra un CAD o contra escaneos anteriores, conviene definir puntos de referencia físicos.
- Antes la inspección dimensional de una pieza fundida — Antes, la inspección dimensional de una pieza fundida de gran tamaño implicaba moverla hasta una máquina de medición por coordena…
- El primer paso es la alineación — El primer paso es la alineación.
Preparación en estación: alineación previa entre calidad y producción
En una planta de fundición, el momento del escaneo no empieza cuando el técnico pulsa el gatillo de la 3D casting scaning wand. Empieza mucho antes, en la coordinación entre quien produce la pieza y quien la mide.
Si esa transición falla, los datos resultantes pierden credibilidad: un escaneo impecable sobre una pieza mal preparada es solo un informe bonito de una condición que no existe.
El primer paso es acordar los criterios de aceptación antes de que la pieza llegue a la estación. Calidad y producción deben sentarse con el plano y definir, sobre la misma referencia, qué desviaciones son tolerables y cuáles no.
Para fundiciones, esto suele apoyarse en la lógica de ISO 10360 para la verificación del sistema de medición y en ASME GD&T para interpretar tolerancias geométricas como perfil de superficie, coaxialidad o alabeo.
No se trata de citar normas por cumplir: se trata de que ambos departamentos lean el mismo callout de la misma forma. Un operario de producción que entiende por qué un datum mal mecanizado invalida la comparación con el CAD entregará la pieza con otro criterio.
La limpieza de la superficie es el siguiente filtro. Residuos de arena, cascarilla, grasas de desmoldeo o rebabas sueltas introducen ruido en la nube de puntos. No es un tema cosmético. La 3D casting scaning wand captura lo que ve; si ve suciedad, la interpreta como geometría.
Una limpieza ligera con aire comprimido y desengrasante en zonas críticas es suficiente en la mayoría de los casos. Las zonas de referencia dimensional, como planos de apoyo o diámetros mecanizados, requieren atención extra.
Si la pieza va a compararse contra un
Si la pieza va a compararse contra un CAD o contra escaneos anteriores, conviene definir puntos de referencia físicos.
En fundiciones, donde las superficies brutas no ofrecen aristas fiables, marcar tres o más targets adhesivos o mecanizar pequeños planos de referencia evita que el software de alineación busque correspondencias en zonas de baja repetibilidad.
Esta decisión también es interdepartamental: producción debe saber que esos puntos no pueden pulirse, recortarse o alterarse antes del escaneo.
La verificación del estado de calibración de la herramienta es responsabilidad directa del técnico de calidad.
Antes de iniciar la sesión, conviene confirmar que la 3D casting scaning wand responde dentro de los parámetros esperados, ya sea mediante un patrón de referencia o siguiendo el protocolo de verificación definido por INSVISION para el equipo.
Un equipo descalibrado produce desviaciones sistemáticas que ningún software corrige después.
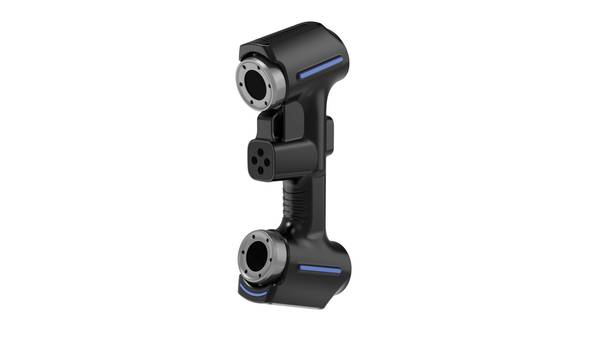
La asignación de responsabilidades cierra el flujo. Producción entrega la pieza limpia, estable y con los puntos de referencia intactos. Calidad recibe, verifica el estado superficial, confirma la calibración y ejecuta el escaneo. Si algo no cumple, la pieza regresa con una nota clara de qué falta.
Esta división evita el escenario típico de piezas medidas dos veces porque nadie sabía quién debía limpiarlas.
En la práctica, una estación de inspección bien montada muestra la pieza fundida colocada sobre un soporte estable, la herramienta de escaneo en posición accesible y los puntos de referencia visibles desde el ángulo de captura. No hace falta un laboratorio: hace falta orden.
Las fundiciones que estandarizan estos pasos previos reducen la variabilidad entre turnos y obtienen datos comparables semana a semana.
Recorrido de escaneo con 3D casting scaning wand: captura de datos en tiempo real
Antes la inspección dimensional de una pieza fundida
Antes, la inspección dimensional de una pieza fundida de gran tamaño implicaba moverla hasta una máquina de medición por coordenadas o, peor aún, depender de plantillas y galgas que solo verificaban unos pocos puntos. Hoy, el flujo cambia: el dispositivo se acerca a la pieza, no al revés.
La varilla de escaneo 3D casting scaning wand permite operar directamente en la línea de producción o en el taller de fundición. El técnico recorre la superficie de la pieza sin necesidad de trasladar componentes pesados, lo que reduce tiempos de manipulación y evita riesgos logísticos innecesarios.
Durante el recorrido, la varilla captura geometrías complejas, incluyendo cavidades internas, rebordes y zonas de difícil acceso que otros métodos dejan sin verificar.
La nube de puntos se visualiza en tiempo real en la pantalla, lo que permite al técnico de calidad confirmar de inmediato que no quedan áreas sin capturar antes de dar por finalizada la etapa.
No hay que esperar a procesar el archivo completo para detectar huecos: la retroalimentación visual inmediata evita repeticiones posteriores y asegura que el barrido sea completo desde el primer intento.
INSVISION ofrece soluciones de escaneo 3D industrial portátiles diseñadas para soportar las condiciones exigentes de los entornos de fundición, alineadas con los requisitos de inspección de alta precisión que manejan los departamentos de calidad en sectores como automoción, energía o fabricación de maquinaria pesada.
La portabilidad del equipo no compromete la densidad de datos: el operador mantiene control total sobre la cobertura, ajustando el ritmo del recorrido según la complejidad geométrica de cada zona.
Procesamiento de nube de puntos y entrega de resultados: transferencia de datos entre equipos
En una planta de fundición, el momento en que la pieza sale del escáner no es el final del trabajo. Es el punto donde empieza la conversación entre dos mundos: el laboratorio de calidad y el equipo de procesos. La nube de puntos capturada con un escáner industrial como los de INSVISION es materia prima, no un informe.
Convertirla en algo accionable requiere una secuencia de pasos que, si no está bien definida, genera fricción entre departamentos y retrasos en la aprobación de lotes.
El primer paso es la alineación
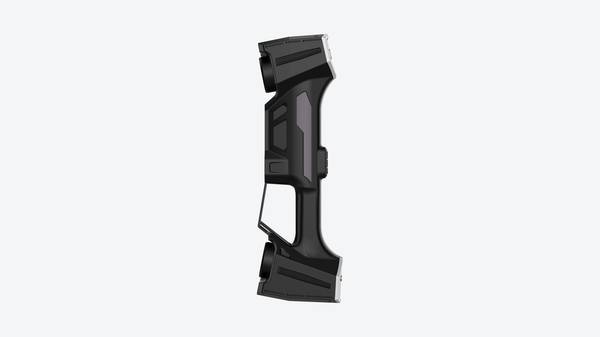
El primer paso es la alineación. La nube de puntos se referencia contra el modelo CAD nominal de la pieza. Cuando no existe un modelo digital oficial, se digitaliza una pieza patrón validada por producción y calidad, y esa geometría actúa como referencia.
A continuación se aplica un filtrado de ruido superficial para eliminar puntos espurios generados por brillos, polvo o vibración durante el escaneo. Este filtrado debe ser conservador: eliminar demasiado puede ocultar defectos reales; eliminar poco genera falsos rechazos.
Con la nube alineada y limpia, el software genera mapas de desviación. Estos mapas muestran, con códigos de color, dónde la pieza cumple las tolerancias y dónde se desvía del nominal.
Un técnico de calidad puede identificar en segundos una contracción excesiva en una pared delgada o un desplazamiento de machos en el molde. Para proyectos de ingeniería inversa, el flujo es distinto: la nube de puntos se convierte en un modelo paramétrico editable, no en un mapa comparativo.
La entrega de resultados depende críticamente de los formatos de archivo. Si el área de calidad exporta en un formato propietario que el equipo de procesos no puede abrir, el dato pierde valor.
Los formatos estándar de metrología y diseño industrial —como STEP, IGES o formatos de malla neutros— permiten que ambos equipos trabajen sobre la misma base sin conversiones manuales.
Esto agiliza la toma de decisiones sobre ajustes de proceso o aprobación de lotes, y reduce el riesgo de errores por reinterpretación de datos.
INSVISION integra estos flujos en su ecosistema de escaneo 3D para fundición, con herramientas de alineación y generación de mapas de desviación que se adaptan tanto a tareas de control dimensional como a proyectos de ingeniería inversa.
El objetivo es que el dato capturado en planta se convierta en información útil para quien tiene que decidir, sin pasos intermedios que añadan incertidumbre.
Reinspección y cierre de no conformidades: seguimiento colaborativo de procesos
¿Cuántas veces una no conformidad queda abierta más tiempo del necesario porque falta una referencia objetiva para decidir si la corrección funcionó?
En fundición, esa pregunta aparece después de cualquier ajuste: un cambio en la temperatura de colada, una modificación del tiempo de enfriamiento, un rediseño del molde o la reparación de una pieza rechazada. La reinspección no es una simple repetición de la medición;
es una verificación de que la causa raíz fue controlada y de que el lote posterior no hereda la desviación.
Ahí es donde el escaneo 3D cambia la forma de trabajar. Con un 3D casting scanning wand, el equipo de calidad captura la geometría real de la pieza y la compara contra el modelo de referencia o contra un escaneo anterior almacenado digitalmente.
Esa nube de puntos no depende de la memoria del inspector ni de croquis a mano: queda como evidencia objetiva, trazable y reutilizable. Si el molde se modificó, se escanea la nueva pieza y se superpone al historial previo.
Si se reparó una zona, se verifica localmente sin perder el contexto dimensional completo de la pieza.
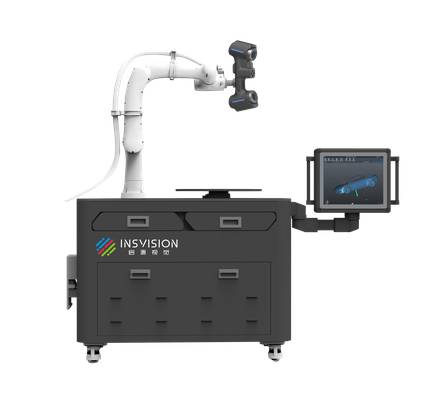
INSVISION trabaja en esta lógica de dato digital persistente. Sus escáneres industriales generan mallas que permiten comparar iteraciones de forma ágil, reducir discusiones entre producción y calidad, y cerrar no conformidades con criterios técnicos.
En entornos lean, esto se traduce en ciclos de resolución más cortos y en trazabilidad de lote conforme a normativas sectoriales, porque el historial de control deja de ser una carpeta dispersa y pasa a ser un archivo digital consultable.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.