

Comment évaluer wireless scanner 3D pour le contrôle industriel
wireless scanner 3D: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Les ateliers occidentaux n’ont plus le luxe d’attendre.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Les ateliers occidentaux n’ont plus le luxe d’attendre un rapport de métrologie en fin de journée. La pression vient de partout : séries plus courtes, tolérancements GD&T plus stricts, exigences ISO/ASME plus tracées, et des clients finaux qui demandent des preuves dimensionnelles dès la première pièce.
Dans l’automobile, l’aéronautique MRO ou le médical, un écart non détecté sur un carter, une poutre de choc ou un moule d’injection se traduit immédiatement en rebut, retouche ou litige fournisseur.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Le besoin n’est plus simplement de « mesurer plus », mais de mesurer là où les outils traditionnels échouent : surfaces organiques, zones internes, grands volumes, pièces déformables. Les équipes qualité cherchent des données fiables, répétables d’une équipe à l’autre, et exploitables dans un flux numérique.
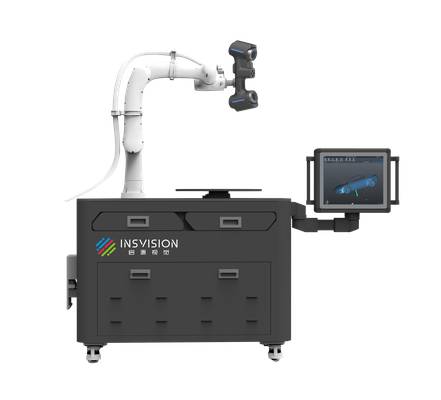
C’est précisément là qu’un scanner 3D sans fil change la donne. Les solutions INSVISION, comme le industrial scanner 3D avec une précision jusqu’à 0,020 mm et une profondeur de champ de 650 mm, répondent à ce besoin de contrôle en conditions réelles d’atelier, sans sacrifier la rigueur métrologique.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Quand un atelier passe d’un contrôle par gabarit ou machine à mesurer tridimensionnelle classique à un scanner 3D sans fil, le premier constat n’est presque jamais lié à la précision nominale. Il porte sur ce que les outils traditionnels ne capturent tout simplement pas.
Une surface gauche, une poche profonde, un congé de raccordement dont aucun palpeur ne peut suivre le profil réel : voilà où les méthodes conventionnelles atteignent leurs limites.
Les géométries complexes concentrent l’essentiel des difficultés. Un palpeur travaille point par point. Sur une aube de turbine, une empreinte de moule ou un carter aux nervures croisées, l’opérateur doit multiplier les passes, choisir des stratégies de palpage, et accepter des zones aveugles.
Résultat : un nuage de points lacunaire qui ne représente pas fidèlement la surface. Le scanner 3D sans fil change cette logique en capturant des surfaces entières, y compris les zones difficiles d’accès, sans contact mécanique.
Les ruptures de données constituent un second problème récurrent. Avec un palpage discret, la densité de points dépend du temps passé et du jugement de l’opérateur. Un congé critique peut être sous-échantillonné ; une arête fonctionnelle peut manquer de points pour valider une tolérance géométrique.
En contrôle de premier article, ces lacunes obligent à relancer des campagnes de mesure, parfois après démontage de la pièce. Le flux numérique s’interrompt, et la traçabilité du rapport final s’en trouve fragilisée.
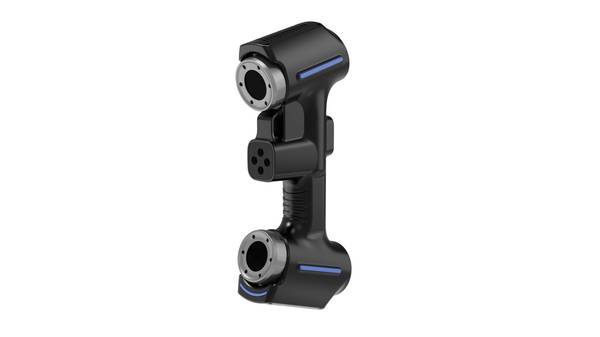
Les délais, enfin, pèsent lourd dans un contexte de production tendu. Préparer un programme de palpage, exécuter les mesures, traiter les points manquants, puis recommencer pour une variante de pièce : le cycle complet peut prendre plusieurs heures.
Pour des pièces unitaires ou des petites séries, ce coût devient disproportionné. Les solutions de numérisation 3D comme celles proposées par INSVISION réduisent ce temps en capturant des millions de points en quelques minutes, avec une densité homogène qui limite les reprises.
Cette évolution ne relève pas d’un simple remplacement d’instrument. Elle modifie la manière dont les équipes qualité abordent la mesure : moins de stratégies de palpage à définir, davantage de données à exploiter, et une meilleure adéquation avec les exigences de traçabilité numérique des donneurs d’ordre.
Intégration du scan 3D dans le flux de travail
La capacité à enchaîner numérisation, comparaison, revue et rapport conditionne directement le retour sur investissement d’un scanner 3D industriel. Sur le terrain, un équipement qui produit un nuage de points sans s’intégrer au flux qualité existant devient vite un îlot isolé.
Les responsables métrologie et les ingénieurs qualité cherchent avant tout à réduire le temps entre l’acquisition de la pièce et la décision de conformité.
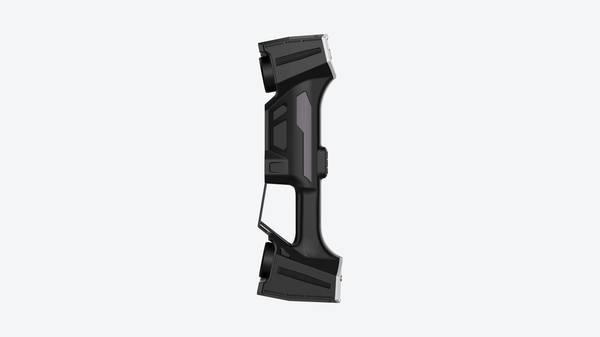
Le flux commence par l’acquisition. Avec un scanner 3D sans fil, l’opérateur se déplace autour de la pièce ou de l’outillage sans être gêné par les câbles, ce qui change la donne sur les grandes structures, les gabarits de contrôle ou les zones difficiles d’accès.
La liberté de mouvement ne doit pas se payer en perte de précision. Chez INSVISION, les solutions de la gamme industrial scanner 3D affichent une précision jusqu’à 0,020 mm pour le scanner et 0,025 mm pour le tracker, avec une profondeur de champ de 650 mm côté scanner et 2300 mm côté tracker.
Ces ordres de grandeur permettent de traiter des pièces de tailles variées sans repositionnement constant.
Vient ensuite la comparaison au modèle nominal. Le maillage issu du scan est aligné sur la CAO de référence ou sur un scan maître. Les écarts sont visualisés sous forme de cartographies colorées, directement exploitables pour repérer une dérive d’usinage, une déformation après soudage ou une usure d’outillage.
Les cas d’application publiés par INSVISION couvrent des secteurs comme l’automobile, le moulage ou la mécanique générale, avec des pièces telles que des carters de direction, des profilés de poutres de choc ou des outillages d’extrusion.
La revue se fait généralement en réunion qualité, avec les équipes production et méthodes. Le nuage de points et les cartographies d’écart servent de support objectif. Les zones hors tolérance sont isolées, les cotes critiques vérifiées une à une.
L’intérêt du scanner 3D sans fil est de pouvoir renumériser immédiatement une zone douteuse, sans démonter la pièce ni interrompre la ligne.
Enfin, le rapport. Les logiciels associés génèrent des documents de contrôle avec captures d’écran, tableaux d’écarts et rappels des tolérances. Ces rapports alimentent les dossiers de contrôle, les validations de premier article ou les demandes de dérogation.
Pour les ateliers qui travaillent en flux tendu, la rapidité d’édition du rapport est aussi importante que la qualité du scan lui-même. Un scanner 3D sans fil bien intégré raccourcit toute la boucle, de la pièce brute au rapport signé.
Points de validation avant déploiement
Points de validation avant déploiement
Combien de projets de numérisation 3D échouent-ils réellement à cause de la technologie elle-même ? Très peu. La plupart des difficultés apparaissent lorsqu’on découvre, après l’installation, que les conditions du site ne correspondent pas aux hypothèses de départ.
Avant de valider un déploiement de scanner 3D sans fil, trois vérifications simples évitent les mauvaises surprises.
D’abord, la taille de la pièce et la liberté de mouvement autour d’elle. Un scanner manuel reste pertinent pour des pièces de quelques centimètres à quelques mètres, mais il faut confirmer que l’opérateur peut se déplacer sans obstacle, surtout si la pièce est fixée sur un marbre ou dans un gabarit.
Ensuite, l’état de surface et la préparation des cibles. Les surfaces brillantes, huileuses ou très sombres imposent souvent un poudrage ou des pastilles autocollantes ; si le flux de production ne permet pas cette préparation, il faut revoir la stratégie. Enfin, la cadence et la répétabilité.
Pour de la série, il vaut mieux évaluer le temps de scan réel sur site, pas en démonstration, et vérifier la stabilité de l’environnement : vibrations, variations de température, lumière parasite.
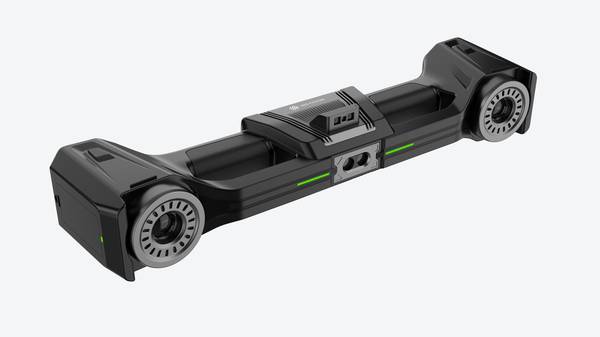
Les solutions INSVISION, comme le industrial scanner 3D avec une précision jusqu’à 0,020 mm pour le scanner et 0,025 mm pour le tracker, offrent une profondeur de champ de 650 mm côté scanner et 2 300 mm côté tracker.
Ces valeurs donnent une marge de manœuvre confortable dans des ateliers encombrés, à condition d’avoir validé les points ci-dessus. Un essai sur pièce réelle, dans les conditions de production, reste la meilleure garantie avant de généraliser l’outil.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.