

Как оценивать 3D-сканирование кузовных панелей для промышленного контроля
3D-сканирование кузовных панелей: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Кузовные панели —.
Производственный контекст и потребность в измерениях
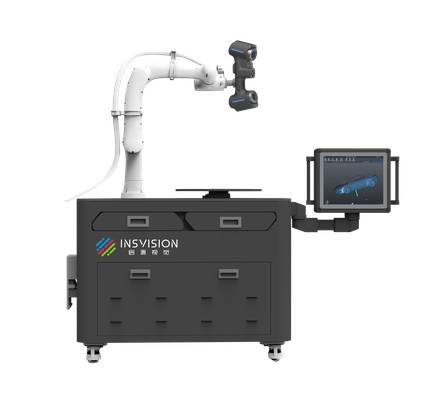
Кузовные панели это не просто внешняя обшивка
Кузовные панели — это не просто внешняя обшивка. Это детали, которые задают геометрию всего автомобиля, определяют зазоры и сопряжения с дверями, капотом, крыльями и элементами остекления. Отклонение в полмиллиметра на штампованной панели — это уже видимый дефект на готовом автомобиле.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Поэтому контроль геометрии здесь не финальная проверка «на глаз», а встроенный элемент технологического процесса.
Ключевые моменты
- Кузовные панели — это не просто внешняя обшивка.
- Где традиционные измерения теряют эффективность
- Вторая — разрывы данных.
- Разница между традиционным контролем кузовных панелей и схемой с 3D-сканированием становится заметной уже на этапе первого изделия.
Проблема в том, что классические средства измерения не всегда справляются с такой задачей. Координатно-измерительные машины дают высокую точность, но требуют жёсткой оснастки, стабильной температуры и времени на программирование каждой новой детали.
Шаблоны и контрольные приспособления показывают лишь отклонения в заранее заданных точках. А кузовная панель — это сложная свободная поверхность, где отклонения могут возникать не только в контрольных точках, но и между ними.
Именно поэтому в производстве кузовных деталей всё чаще используют 3D-сканирование кузовных панелей. Оно позволяет получить полную цифровую модель поверхности, сравнить её с CAD-эталоном по всей площади, а не только в отдельных сечениях, и выявить зоны, где штамповка ведёт себя нестабильно.
Для инженера это означает переход от выборочного контроля к сплошному анализу геометрии.
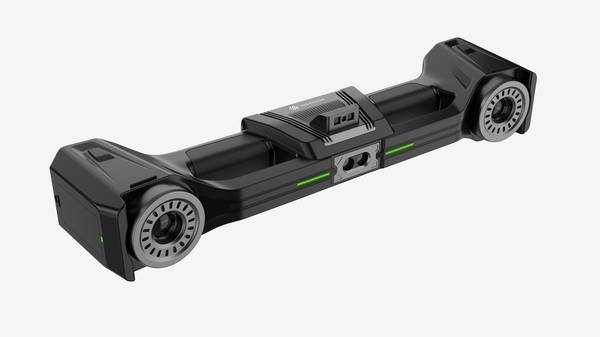
Нагрузка на службу контроля здесь особенно высока в первые месяцы запуска новой модели. Штампы прирабатываются, материал ведёт себя неодинаково от партии к партии, а требования к зазорам и перепадам поверхностей — жёсткие.
В таких условиях нужны не просто измерения, а надёжные данные, которые можно накапливать, сравнивать между партиями и использовать для корректировки штамповой оснастки.
INSVISION в этом контексте рассматривается не как замена КИМ или шаблонов, а как инструмент, закрывающий их слепые зоны — большие свободные поверхности, быстрое сканирование на месте, работа с деталями без жёсткой фиксации.
Ключевой момент: потребность в измерениях здесь не сводится к «поймать брак». Задача глубже — понять, как ведёт себя процесс штамповки, где накапливаются отклонения и что нужно поправить в оснастке до того, как дефект уйдёт в серию.
Для этого нужны данные, которые можно сравнивать между собой через неделю, месяц, полгода. И именно повторяемость измерений, а не разовая точность, становится главным требованием.
Где традиционные измерения теряют эффективность
Где традиционные измерения теряют эффективность
Когда речь заходит о контроле геометрии кузовных панелей, у многих до сих пор первая ассоциация — это набор ручных инструментов: штангенциркуль, нутромер, поверочная плита, шаблоны. Для простых деталей с понятными базовыми плоскостями и небольшим количеством контролируемых размеров этого действительно достаточно.
Но как только деталь перестаёт быть плоской, а допуски перестают быть десятыми — начинаются проблемы.
Кузовная панель почти никогда не бывает простой. Крыло, капот, дверь, панель крыши — это тонкостенные оболочки сложной пространственной формы. У них переменная кривизна, плавные переходы, поднутрения, кромки с разной геометрией по длине. Плюс — жёсткие требования к зазорам и линиям сопряжения с соседними панелями.
На производстве это означает, что ручное измерение в отдельных точках не отвечает на главный вопрос: насколько фактические поверхности отклоняются от номинальной CAD-модели на всей площади детали.
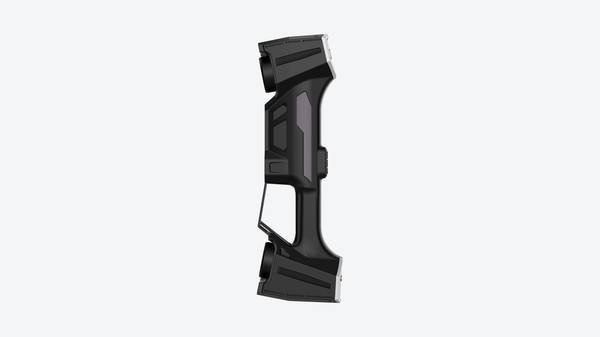
Ограничения традиционного подхода проявляются в трёх типовых ситуациях.
Первая — сложная геометрия. Контрольные точки, которые можно снять щупом или индикатором, дают дискретную картину. Между точками форма остаётся неизвестной.
Для криволинейных участков, плавных переходов и зон с переменным радиусом это критично: локальное отклонение, влияющее на внешний вид или собираемость, может находиться как раз между двумя измеренными точками.
В итоге инженер либо пропускает дефект, либо вынужден увеличивать количество точек до значений, при которых ручной контроль становится экономически бессмысленным.
Вторая разрывы данных
Вторая — разрывы данных. Ручные измерения не дают полной картины поля отклонений. Чтобы построить карту отклонений по всей поверхности, нужны тысячи точек, снятые с равномерной плотностью. Вручную это нереализуемо.
В результате протокол контроля содержит несколько десятков значений, по которым невозможно понять, где именно поверхность «ушла» и как это исправить в штампе или на оснастке.
Третья — сжатые сроки. Первая статья, запуск новой оснастки, корректировка штампа, приёмка после ремонта — всё это происходит в условиях, когда на измерения отводятся часы, а не дни. Классическая схема с разметкой, поочерёдным снятием точек и ручным сравнением с чертежом не укладывается в производственный ритм.
При этом качество данных должно оставаться достаточным для принятия решения о дальнейшей обработке или запуске серии.
Именно в этих точках традиционный контроль перестаёт быть эффективным. Он не обязательно ошибается — он просто не даёт данных нужной плотности, полноты и скорости.
Для 3D-сканирования кузовных панелей это и есть основная зона обоснованного применения: когда деталь сложная, поле отклонений важно по всей поверхности, а время на контроль ограничено.
Решения INSVISION в этом контексте закрывают задачу получения полного облака точек по поверхности панели с последующим сравнением с CAD-моделью — без привязки к одной-двум контрольным точкам и без потери информации о форме.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Разница между традиционным контролем кузовных панелей и схемой
Разница между традиционным контролем кузовных панелей и схемой с 3D-сканированием становится заметной уже на этапе первого изделия. Раньше инженер ждал, пока деталь закрепят в стационарном измерительном приспособлении, снимут показания по контрольным точкам и вручную сведут их с чертежом.
Теперь последовательность выглядит иначе: панель сканируется в свободном состоянии или в сборочном положении, облако точек сразу сопоставляется с CAD-моделью, а отклонения отображаются в виде цветовой карты. Это не просто ускорение — меняется сама логика работы с геометрией.
Вместо ответа «проходит / не проходит по семи точкам» инженер получает картину отклонений по всей поверхности и может понять, где именно возникла деформация, пружинение после штамповки или смещение при сварке.
В реальном цикле 3D-сканирование кузовных панелей обычно встраивается между штамповкой, сваркой и контрольной операцией. Оператор сканирует панель, программное обеспечение автоматически совмещает полученное облако с эталонной моделью, и уже через несколько минут на экране видно поле отклонений.
Дальше эта же геометрия используется для проверки зазоров, анализа кромок и оценки посадки относительно соседних панелей. Отчет формируется из тех же данных, что и сравнение, — поэтому между «посмотрели отклонения» и «оформили протокол» нет разрыва.
Для западных производств, где аудит поставщика требует прослеживаемости измерений, такое единство данных существенно упрощает взаимодействие между штамповочным цехом, сваркой и отделом качества.
INSVISION в этом процессе закрывает не только саму операцию оцифровки, но и связку «сканирование — сравнение — документирование». Оборудование не привязано к конкретной модели кузовной панели: один и тот же сканер используется для капота, двери, крышки багажника или усилителя.
Когда речь идет о панелях со сложной кривизной, отражающими участками или кромками, важнее не только скорость, но и стабильность данных от детали к детали. Именно повторяемость результата позволяет встроить сканирование в серийный контроль, а не оставить его на уровне опытных проверок.
Там, где раньше требовалось несколько шаблонов и приспособлений, достаточно одного эталона в CAD и отлаженной процедуры совмещения.
Практическая ценность такого подхода проявляется в ситуациях, когда панель не проходит по одной-двум точкам. Традиционный метод дает лишь факт несоответствия. 3D-сканирование показывает, что отклонение локализовано в зоне перетяжки или вдоль линии гиба, а остальная геометрия в допуске.
Это меняет характер обсуждения с поставщиком штампа или участком сварки: вместо спора о методике измерения стороны анализируют конкретную зону и принимают решение о корректировке процесса.
Для западного инженера по качеству именно эта связь между геометрией, процессом и корректирующим действием важнее абстрактной «точности сканера».
Что проверить перед внедрением
Переход на 3D сканирование кузовных панелей в производственном
Переход на 3D-сканирование кузовных панелей в производственном контуре — это не замена одного измерительного прибора другим, а смена методики сбора и обработки геометрии. Поэтому до закупки оборудования целесообразно проверить несколько вещей на самой площадке.
Первый блок — характер поверхности. Кузовные панели часто имеют глянцевое лакокрасочное покрытие, штампованные кромки и глубокие вытяжки. Для INSVISION важно заранее понять, потребуется ли матирование или сканер уверенно работает с текущим состоянием поверхности без длительной подготовки.
Второй блок — условия в зоне измерения. Вибрации от прессового оборудования, перепады освещения, ограниченный доступ к внутренним полостям и фланцам влияют на повторяемость данных. Полезно провести пробное сканирование одной панели в реальных цеховых условиях, а не в лаборатории.
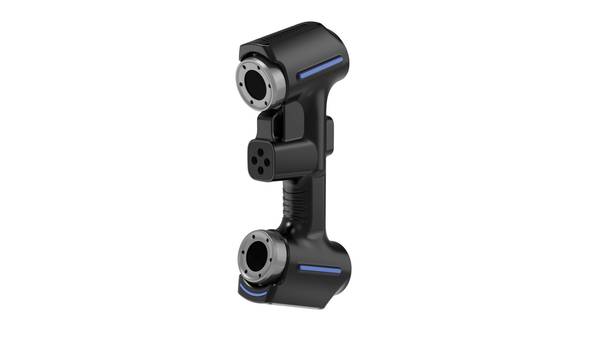
Третий блок — формат результата. Нужно заранее определить, что важнее для конкретной задачи: быстрое облако точек для анализа зазоров и ступеней, CAD-совместимая модель для обратного проектирования или цветовая карта отклонений от эталонной математики.
От этого зависит, как встроить 3D-сканирование кузовных панелей в существующий процесс контроля, а не просто получить красивую визуализацию.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.