

Как оценивать 3D-сканирование литых заготовок для промышленного контроля
3D-сканирование литых заготовок: Ограничения традиционных методов контроля литых заготовок Ограничения традиционных методов контроля литых заготовок.
Ограничения традиционных методов контроля литых заготовок
Существует устойчивое заблуждение, что координатно-измерительная машина (КИМ) автоматически гарантирует полную проверку геометрии литой заготовки. На практике инженер по качеству получает лишь конечный набор дискретных точек, выбор которых зависит от оператора и заранее заданной программы.
Для сложных поверхностей, поднутрений и внутренних полостей такой подход оставляет обширные «слепые зоны». Штангенциркули и контрольные шаблоны ещё более ограничены: они фиксируют отклонения только в конкретных сечениях и не воспроизводят реальную форму детали.
В автомобильной, аэрокосмической и медицинской отраслях, где литые корпуса, кронштейны и имплантаты имеют выраженную кривизну, дискретные измерения не дают полного покрытия. Дополнительная проблема — скорость. Серийный контроль партии заготовок на КИМ занимает часы, что противоречит принципам бережливого производства.
Наконец, данные КИМ плохо интегрируются с цифровыми двойниками и MES-системами, тогда как Индустрия 4.0 требует непрерывного потока полной геометрической информации.
Отсюда формируется запрос на технологию, сочетающую высокую точность, полноту данных о поверхности и производительность, достаточную для серийного выпуска. Технология 3D-сканирования литых заготовок, в частности решения INSVISION, закрывает этот разрыв за счёт бесконтактного захвата всей видимой геометрии.
Принципы работы и технологический цикл 3D-сканирования литых заготовок
Стоит ли доверять бесконтактному методу там, где десятилетиями работали контактные КИМ и ручной измерительный инструмент? Вопрос, который часто задают технологи, впервые сталкиваясь с задачей контроля сложной литой геометрии. Чтобы ответить на него, нужно разобраться в том, что именно происходит во время сканирования.
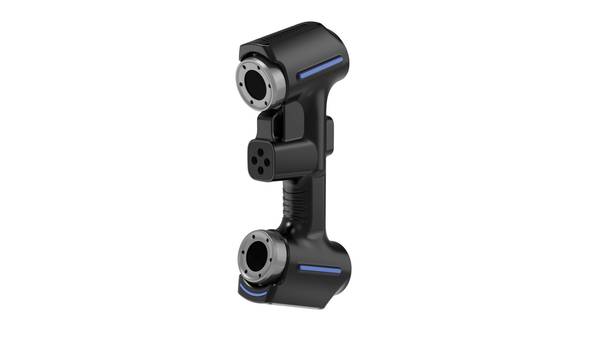
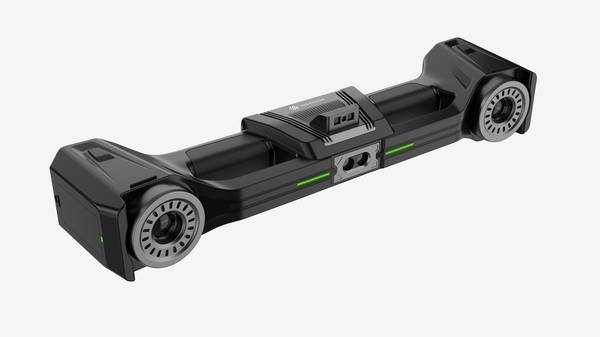
В основе промышленного 3D-сканирования лежит сбор миллионов точек с поверхности заготовки. Датчик проецирует на деталь структурированный свет или лазерную линию, камеры фиксируют её искажение на криволинейных поверхностях, а программное обеспечение вычисляет координаты каждой точки в пространстве.
Для литых деталей это принципиально: вместо нескольких десятков замеров, которые оператор снимает штангенциркулем или нутромером, сканер за один проход формирует плотное облако точек, описывающее всю доступную поверхность.
Именно плотность и полнота этого облака позволяют увидеть то, что контактный метод пропускает по определению — локальные усадки, смещения стержней, неравномерные припуски.
Рабочий цикл контроля литой заготовки начинается не со сканирования, а с подготовки. Сильно отражающие или пористые поверхности — частая проблема на алюминиевом и чугунном литье. Тонкий слой матирующего спрея устраняет блики и делает поверхность предсказуемой для оптической системы.
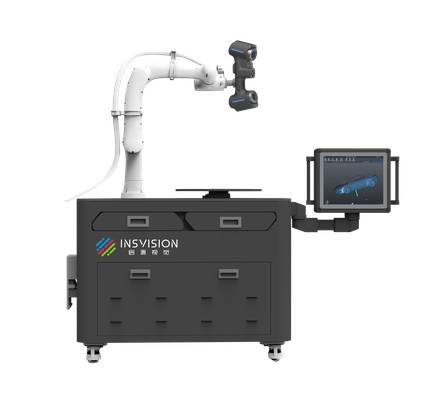
Далее заготовку размещают на поворотном столе или в фиксированной оснастке, сканер собирает данные с нескольких ракурсов, и программа автоматически сшивает отдельные сканы в единую цифровую модель.
Полученный цифровой двойник выравнивают с эталонной CAD-моделью по базовым поверхностям или системе координат, после чего выполняется анализ отклонений: цветовая карта показывает, где фактическая геометрия ушла за пределы допуска, а отчёт фиксирует каждое отклонение в привязке к конкретной зоне детали.
Ключевое отличие от контактных методов — не скорость и не автоматизация сами по себе, а полнота информации. Контактный замер даёт значение в конкретной точке, и всё, что находится между точками, остаётся неизвестным.
3D-сканирование литых заготовок закрывает этот пробел: скрытые дефекты, которые не попадают в заранее определённую схему обмера, становятся видимыми на цветовой карте отклонений.
Для литья с его сложной геометрией и непредсказуемым характером усадки это не просто удобство, а смена самой логики контроля — от выборочной проверки к анализу всей поверхности.
Оборудование INSVISION в этой схеме работает как инструмент получения первичных данных. Сканер не заменяет технолога и не принимает решений о годности детали, но обеспечивает исходную информацию, на основе которой такое решение принимается корректно.
Полное облако точек снимает главную неопределённость контактного метода — неизвестность между точками замера.
Ключевые критерии оценки эффективности 3D-сканирования для литых деталей
Распространено заблуждение, что для контроля литой заготовки достаточно «просто получить облако точек». На практике ценность решения определяют четыре параметра, и их приоритет меняется в зависимости от того, куда именно попадает деталь.
Точность измерений важна не сама по себе, а в привязке к допускам GD&T. Для корпусных деталей трансмиссии или лопаток турбин отклонения формы, заданные по ISO 10360, исчисляются микронами. Здесь сканер без подтвержденной повторяемости бесполезен, даже если он быстро строит красивую модель.
Скорость сканирования критична для серийного производства. Если контроль становится узким местом линии, оператор начинает пропускать детали — и вся система контроля деградирует. Для массового выпуска быстрый проход с достаточной плотностью данных часто важнее предельной точности.
Адаптивность к поверхностям — параметр, о котором забывают до первого реального литья. Пористость, текстура, участки с разной отражающей способностью: сканер должен работать с естественной поверхностью без напыления матирующего состава, иначе подготовка съедает выигрыш во времени.
Совместимость с ПО решает, попадут ли данные в рабочий процесс. Стандартные форматы — STL, STEP, CSV для облаков — и прямая передача в метрологические пакеты для анализа GD&T или обратного проектирования определяют, станет ли сканирование частью производства или останется демонстрацией возможностей.
INSVISION в задачах контроля литых заготовок делает ставку на баланс этих параметров: решения линейки industrial 3D-сканер ориентированы на работу с литыми поверхностями без длительной подготовки и передачу данных в распространенные метрологические программные комплексы.
Для ответственных деталей автомобильной промышленности, где требуется микронная точность, и для линий массового выпуска, где важна производительность, приоритеты расставляются по-разному — и выбор сканера должен начинаться с производственной задачи, а не со спецификации.
Решения INSVISION для 3D-сканирования литых заготовок: подтвержденная точность для ответственных деталей
Когда литая корпусная деталь приходит на входной контроль, инженер обычно стоит перед выбором: проверить несколько критических размеров контактным инструментом или получить полную цифровую картину геометрии. Первый вариант быстрее на единичных замерах, но пропускает зоны, недоступные щупу.
Второй — 3D-сканирование — закрывает всю поверхность, включая поднутрения и внутренние элементы. Для литых заготовок автомобильных трансмиссий это принципиально.
Системы линейки industrial 3D-сканер от INSVISION применяются для микронного контроля качества литых корпусов трансмиссий в реальных производственных условиях. Это подтвержденный факт внедрения, а не лабораторная демонстрация.
Инженерная значимость такой валидации в том, что требования автомобильных OEM к геометрии литых деталей — одни из самых строгих в машиностроении. Если решение проходит этот уровень, оно применимо и в энергетике, и в насосостроении, и в арматуростроении, где литье также доминирует.
Для серийного контроля важна повторяемость. Одна и та же заготовка, отсканированная в разное время, должна давать сопоставимое облако точек. industrial 3D-сканер решает эту задачу за счет стабильной оптической схемы и калибровки, не требующей постоянной перенастройки на участке.
Оператор получает полигональную модель, которую можно сразу наложить на CAD и увидеть отклонения по цветовой карте. Это быстрее, чем ждать отчет по десяти точкам с координатно-измерительной машины для каждой детали партии.
Типовые задачи, где 3D-сканирование литых заготовок оправдано: входной контроль геометрии отливок, первая артикульная проверка (FAI), анализ усадки и коробления после термообработки, подготовка к механической обработке с неравномерными припусками.
Во всех этих случаях контактные методы либо слишком медленные, либо не дают полной картины. Особенно это касается деталей со сложной геометрией — корпусов с внутренними ребрами, каналами, приливами.
INSVISION позиционирует industrial 3D-сканер именно под такие задачи. Речь не о замене КИМ там, где нужен точечный допуск по стандарту, а о дополнении измерительного арсенала инструментом, который за один проход дает форму всей детали.
Для технолога это означает возможность принять решение по припускам, базированию и пригодности заготовки до того, как она попадет на станок.
Практические сценарии применения 3D-сканирования литых заготовок в отраслях
Ключевой вывод: технология 3D-сканирования литых заготовок решает не одну задачу контроля, а целый класс задач, связанных с геометрией сложных поверхностей, которые традиционные средства измерения либо не охватывают, либо охватывают с недостаточной полнотой.
Это особенно важно для западных производственных предприятий, работающих в условиях бережливого производства и требований к прослеживаемости качества.
Автомобильная промышленность
Наиболее распространённый сценарий — входной контроль литых поворотных кулаков и корпусов трансмиссий. Здесь 3D-сканирование литых заготовок позволяет получить полную цифровую модель детали и сравнить её с CAD-эталоном до запуска в механообработку.
Это принципиально меняет логику контроля: вместо выборочных измерений в нескольких точках инженер получает карту отклонений по всей поверхности. Для противоударных балок, где критичны профили и толщины стенок, сканирование выявляет локальные утяжки и смещения стержней ещё до испытаний.
Первая артикульная проверка серийных партий также выигрывает: цифровой протокол фиксирует фактическую геометрию первой детали, которая затем служит базой для сравнения с последующими.
Отдельный сценарий — мониторинг износа литых штампов: периодическое сканирование формообразующих поверхностей позволяет отслеживать деградацию геометрии и планировать восстановление до появления брака.
Критерии выбора и проверки на месте
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Автомобильная промышленность | Наиболее распространённый сценарий — входной контроль литых поворотных кулаков и корпусов трансмиссий. | Здесь 3D-сканирование литых заготовок позволяет получить полную цифровую модель детали и сравнить её с CAD-эталоном до запуска в механообработку. |
| Аэрокосмическая отрасль | Для литых лопаток турбин и структурных элементов требования к геометрии совмещают два фактора: сложную аэродинамическую форму и жёсткие допуски. | 3D-сканирование литых заготовок здесь работает как инструмент полноты контроля — технология фиксирует отклонения, которые контактные методы могу… |
| Медицинская техника | Литые компоненты для компьютерных томографов и хирургического оборудования требуют контроля в регулируемой среде, где документация имеет такое же зна… | 3D-сканирование литых заготовок формирует воспроизводимый цифровой протокол, который может быть сохранён и предъявлен при аудите. |
| Энергетическое машиностроение | Литые детали компрессоров и газотурбинного оборудования часто работают в условиях высоких температур и нагрузок, где геометрические отклонения напрям… | Контроль сборочных зазоров с применением 3D-сканирования литых заготовок позволяет проверить не только отдельную деталь, но и её сопряжение с от… |
Аэрокосмическая отрасль
Для литых лопаток турбин и структурных элементов требования к геометрии совмещают два фактора: сложную аэродинамическую форму и жёсткие допуски.
3D-сканирование литых заготовок здесь работает как инструмент полноты контроля — технология фиксирует отклонения, которые контактные методы могут пропустить из-за ограниченного числа точек.
В сценариях MRO сканирование даёт объективную картину износа детали после эксплуатации, что необходимо для принятия решения о ремонте или замене. Соответствие отраслевым стандартам качества подтверждается цифровыми отчётами, которые могут быть интегрированы в общую систему управления качеством предприятия.
Медицинская техника
Литые компоненты для компьютерных томографов и хирургического оборудования требуют контроля в регулируемой среде, где документация имеет такое же значение, как и сам факт соответствия. 3D-сканирование литых заготовок формирует воспроизводимый цифровой протокол, который может быть сохранён и предъявлен при аудите.
Для деталей с требованиями к балансировке и соосности сканирование выявляет геометрические отклонения на ранней стадии, до дорогостоящей сборки.
Энергетическое машиностроение
Литые детали компрессоров и газотурбинного оборудования часто работают в условиях высоких температур и нагрузок, где геометрические отклонения напрямую влияют на зазоры и, как следствие, на эффективность и безопасность.
Контроль сборочных зазоров с применением 3D-сканирования литых заготовок позволяет проверить не только отдельную деталь, но и её сопряжение с ответными элементами — до физической сборки.
Общее машиностроение
Обратное проектирование литых рам и конструктивных элементов — типичная задача для предприятий, работающих с устаревшей документацией или деталями без CAD-моделей. Сканирование восстанавливает геометрию в цифровом виде, после чего модель может быть использована для модернизации, ремонта или воспроизводства.
Проверка соответствия при сборке узлов дополняет этот сценарий: цифровая модель фактической детали сопоставляется с посадочными местами, что снижает риск несоответствий на финальных этапах.
Во всех перечисленных сценариях технология решает общую задачу: повышение полноты обнаружения дефектов литья без увеличения времени контроля. Это поддерживает принципы бережливого производства — меньше переделок, меньше незапланированных остановок, меньше списаний.
Решения INSVISION в категории промышленных 3D-сканеров ориентированы именно на такую логику применения: сканирование как инструмент получения полных и воспроизводимых данных о геометрии литых заготовок, а не как замена отдельных измерительных операций.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.