

Что проверить производителям перед выбором оптическая 3D метрология
оптическая 3d метрология: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях За последние несколько.
Производственный контекст и потребность в измерениях
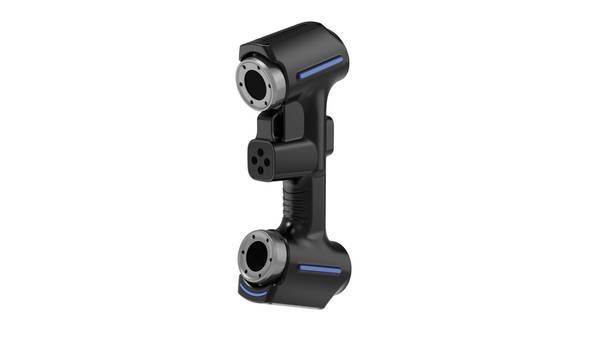
За последние несколько лет контроль геометрии на промышленных
За последние несколько лет контроль геометрии на промышленных предприятиях перестал быть вспомогательной операцией. Когда серийность растёт, а допуски ужесточаются, качество перестаёт быть вопросом финальной приёмки — оно становится условием непрерывности производства.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
На многих заводах это ощущается особенно остро: в цехе одновременно идут переналадка, запуск новой оснастки, корректировка управляющих программ и претензионная работа с поставщиками заготовок.
В такой ситуации служба качества работает не с идеальными CAD-моделями, а с реальными деталями, у которых есть износ, коробление, сварные напряжения, следы механической обработки и накопленные отклонения от предыдущих операций.
Ключевые моменты
- За последние несколько лет контроль геометрии на промышленных предприятиях перестал быть вспомогательной операцией.
- Ключевой вывод прост: как только геометрия детали перестаёт описываться набором прямых линий, радиусов и плоскостей, контактные и ручные средств…
- Как 3D-сканирование встраивается в процесс
- Что проверить перед внедрением
Традиционный инструмент контроля здесь быстро упирается в свои границы. Ручные калибры и микрометры дают точечные значения, но не показывают форму поверхности. Координатно-измерительные машины точны, однако требуют жёсткой фиксации детали, доступа к эталонной модели и квалифицированного оператора.
Контрольные приспособления хороши для повторяющихся позиций, но бесполезны при анализе первопричин отклонения или при обратном проектировании изношенной оснастки.
В результате инженер получает фрагментарную картину: несколько измеренных точек, допущение о стабильности остальной геометрии и решение, принятое на основе неполных данных.
Именно здесь возникает потребность в оптической 3D метрологии. Задача не в том, чтобы заменить существующие средства измерения, а в том, чтобы закрыть разрыв между точечным контролем и необходимостью видеть полную геометрию объекта.
Для инженера по качеству это означает возможность получить цифровую копию поверхности, сопоставить её с номиналом по всей площади, а не по отдельным сечениям, и задокументировать отклонения в виде карты, которую можно передать в производство, технологический отдел или поставщику.
Для технолога — способ быстро проверить, как ведёт себя оснастка после нескольких тысяч циклов. Для руководителя производства — источник объективных данных, на основании которых принимается решение о корректировке процесса, а не субъективная оценка «на глаз».
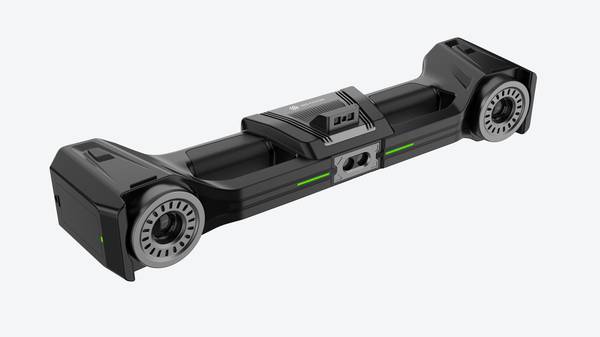
Оборудование INSVISION в этом контексте интересно тем, что позволяет встроить бесконтактный контроль в реальный производственный ритм.
Сканер не требует нанесения матового покрытия на большинство поверхностей, работает с деталями сложной формы и даёт измерительные данные, пригодные для сравнения с CAD-моделью, анализа трендов и передачи в системы управления качеством.
Для западного промышленного покупателя, привыкшего к требованиям ISO и ASME, важно, что результат сканирования — это не просто облако точек, а проверяемая основа для отчёта об инспекции.
Такой подход меняет саму логику контроля: вместо вопроса «прошла ли деталь по двум-трём точкам?» появляется вопрос «где именно и насколько отклоняется геометрия, и что с этим делать дальше?». Это и есть тот сдвиг, который сегодня определяет отношение к измерительным данным на современном производстве.
Где традиционные измерения теряют эффективность
Ключевой вывод прост как только геометрия детали перестаёт
Ключевой вывод прост: как только геометрия детали перестаёт описываться набором прямых линий, радиусов и плоскостей, контактные и ручные средства измерения начинают давать ответ, который невозможно проверить.
Мы видим это на каждом аудите поставщика, где чертёж содержит GD&T допуски на профиль, позиционные допуски или требования к свободному состоянию.
Оптическая 3D метрология закрывает именно этот разрыв, но не как замена КИМ в целом, а как инструмент, который работает там, где КИМ физически не может собрать достаточно точек.
Первое ограничение — сложная геометрия. Турбинная лопатка, литой кронштейн, пластиковый корпус с рёбрами жёсткости: традиционный цикл измерения требует выставить деталь, определить базы, написать программу для каждой новой ревизии.
Если форма изменяется от партии к партии из-за литья или сварки, контактная стратегия начинает «охотиться» за номиналом, которого нет.
Оптическая 3D метрология снимает полное облако точек за один проход и позволяет сравнивать фактическую форму с CAD или с эталонной деталью, не переписывая измерительную программу под каждую ревизию.
Второй сценарий — разрывы данных. КИМ выдаёт координаты отдельных точек, между которыми остаются большие непроверенные зоны. Для плоской плиты этого достаточно. Для кромок, переходов, радиусов сопряжения, зон сварки или износа нет.
Когда инженер по качеству спрашивает, что происходит между точкой 12 и точкой 13, контактный протокол отвечает молчанием.
INSVISION industrial 3D-сканер в таких задачах применяется именно как средство построения сплошной цифровой модели поверхности: данные не дискретные, а непрерывные, и отклонение видно по всей площади, а не в трёх сечениях.
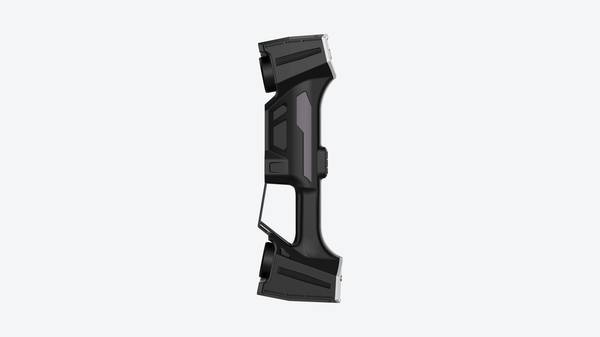
Третье ограничение — сжатые сроки. Первая статья, проверка оснастки после модификации, приёмка после ремонта: в этих ситуациях нет недели на написание и отладку программы КИМ. Сканирование с последующим сравнением по цветовой карте даёт результат, который можно показать на совещании в тот же день.
Важно, что результат этот воспроизводим: инженер может вернуться к сохранённому облаку точек через месяц и проверить другой вызов допуска без повторного запуска детали.
Отдельно стоит отметить деталь, которую часто упускают: традиционные средства фиксируют только то, что оператор решил измерить. Если износ模具 проявился в зоне, не указанной в протоколе, КИМ его не увидит. Оптическая 3D метрология сначала собирает данные, потом позволяет задавать вопросы к этим данным.
Для контроля первой партии, реверс-инжиниринга и анализа износа это принципиально другой порядок работы — от данных к выводу, а не от гипотезы к измерению.
Как 3D сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Как понять, что оптическая 3D метрология действительно встроена в процесс, а не осталась разовым измерением в лаборатории? Для инженера по качеству ответ обычно лежит в процедуре приёмки: где границы допуска, как подтверждается повторяемость и какой отчёт уходит в архив или заказчику.
На участке INSVISION это решается через связку «сканирование — сравнение — проверка — отчётность». Сначала деталь или оснастка оцифровывается, и облако точек сразу сопоставляется с CAD или эталонной моделью.
Отклонения выводятся по контрольным сечениям и GD&T-позициям, которые заранее согласованы с конструкторской документацией. Это важно: инженер видит не просто цветную карту, а значения по тем зонам, которые реально влияют на сборку или ресурс.
Дальше — проверка граничных условий. Первые образцы прогоняются несколько раз, чтобы убедиться, что разброс сканирования не маскирует реальную геометрию детали. Только после этого протокол считается пригодным для серийного контроля.
Отчёт формируется в читаемом виде: номера сечений, номиналы, фактические отклонения, статус по допуску. Такой документ можно без дополнительных пояснений передать технологу, заказчику или в систему управления качеством.
Для западного производства это означает, что оптическая 3D метрология работает не как отдельный инструмент, а как этап контроля с предсказуемым результатом — от первого сканирования до подписанного протокола.
Что проверить перед внедрением
Что проверить перед внедрением
Многие считают, что перед внедрением оптической 3D метрологии достаточно сравнить паспортную точность сканеров. На практике точность оборудования редко становится главной причиной неудачного пилота.
Чаще проблемы возникают из-за неподготовленной площадки, неверно выбранных маркеров или завышенных ожиданий от постобработки.
Что проверить перед внедрением
Первый пункт — состояние поверхности объектов. Блестящие, чёрные или полупрозрачные детали требуют матирования. Если в номенклатуре преобладают такие поверхности, заранее оцените, допустимо ли нанесение спрея.
Для прецизионных посадок и уплотнительных канавок этот вопрос критичен: остатки матирующего состава могут исказить результат.
Второй пункт — стабильность основания. Напольные вибрации от штамповочного оборудования или мостового крана напрямую влияют на повторяемость сканирования. Для задач с микронными допусками стоит провести пробные замеры в разные смены и зафиксировать разброс.
Если площадка нестабильна, никакая оптическая 3D метрология не компенсирует этот фактор на уровне данных.
Третий пункт геометрия типовых деталей
Третий пункт — геометрия типовых деталей. Глубокие пазы, узкие рёбра и внутренние полости сканируются хуже, чем открытые наружные поверхности. Возьмите несколько репрезентативных образцов из реальной номенклатуры и проверьте, насколько полно INSVISION восстанавливает сложные переходы.
Не оценивайте систему только по простым призматическим деталям.
Четвёртый пункт — требования к отчётам. Если заказчик или внутренний потребитель ожидает цветные карты отклонений по CAD и протоколы с GD&T выносками, проверьте совместимость выходных данных с используемой PDM или CAQ-системой ещё до закупки. Проблемы на этом этапе часто выявляются слишком поздно.
Пятый пункт — квалификация операторов. Оборудование такого класса не работает «по одной кнопке». Оцените, кто будет вести съёмку, настраивать экспозицию, контролировать сшивку облаков и валидировать результат. Без выделенного ответственного даже корректно подобранная система INSVISION не даст повторяемых результатов.
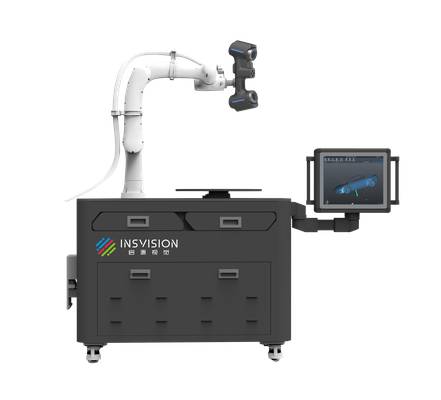
Резюме простое: не начинайте с точности. Начните с образцов, площадки, отчётов и людей. Тогда пилотный проект покажет реальную применимость оптической 3D метрологии на вашем производстве, а не абстрактные возможности оборудования.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.