

Como avaliar se o seu processo de medição está pronto para a inspeção dimensional completa

Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição A inspeção dimensional completa não surge por acaso em uma planta.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
A inspeção dimensional completa não surge por acaso em uma planta industrial. Ela nasce de uma condição objetiva: tolerâncias geométricas apertadas, lotes com alta variabilidade e clientes que exigem relatórios de conformidade auditáveis.
Em ambientes como usinagem de precisão, injeção de alumínio ou estampagem de componentes estruturais, o desvio de forma ou posição não é um detalhe — é causa direta de retrabalho, refugo e atraso de linha.
Notas de termos
A inspeção dimensional completa não surge por acaso em uma planta industrial.
Onde a medição tradicional chega ao limiteA inspeção dimensional completa deixa de ser uma prática complementar quando o desenho técnico impõe tolerâncias apertadas e…
Como o escaneamento 3D entra no fluxoA inspeção dimensional completa começa com a aquisição de dados geométricos confiáveis.
Pontos de validação antes da implantaçãoA inspeção dimensional completa só entrega resultados consistentes quando o ambiente de medição e o fluxo de trabalho são va…
A pressão sobre o setor de qualidade se concentra em dois pontos. Primeiro, o tempo de inspeção precisa caber no takt time, sem interromper o fluxo produtivo. Segundo, os dados gerados precisam ser confiáveis o bastante para sustentar decisões de engenharia, não apenas para arquivar um relatório.
Medir por amostragem com paquímetro ou gabarito dedicado resolve o básico, mas deixa lacunas quando a peça tem geometria complexa ou quando o cliente pede comparação integral com o modelo CAD nominal.
| Fator de produção | Impacto na inspeção dimensional |
|---|---|
| Tolerâncias abaixo de 0,05 mm | Exigem medição por nuvem de pontos, não por pontos isolados |
| Lotes pequenos e variados | Tornam gabaritos dedicados inviáveis economicamente |
| Rastreabilidade exigida pelo cliente | Demanda relatórios digitais com histórico por número de série |
| Integração com lean manufacturing | Elimina inspeção em sala isolada, aproximando a medição da célula |
Nesse contexto, a fábrica deixa de tratar a metrologia como etapa final de contenção e passa a enxergá-la como fonte de dados para correção de processo. A necessidade não é apenas detectar peça ruim, mas entender onde o processo está derivando antes que o lote inteiro seja comprometido.
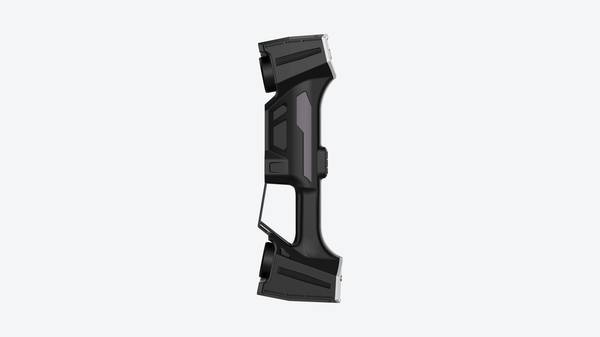
Soluções como as da INSVISION atendem a esse cenário quando o objetivo é capturar a geometria real da peça de forma rápida e com densidade de pontos suficiente para análise dimensional séria.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A inspeção dimensional completa deixa de ser uma prática complementar quando o desenho técnico impõe tolerâncias apertadas em superfícies de forma livre, canais internos ou regiões de difícil acesso. Máquinas de medir por coordenadas e projetores de perfil operam bem em prismas, furos e planos de referência.
O problema surge quando a geometria não admite apalpamento ponto a ponto sem introduzir erro de aproximação.
Três fatores expõem o limite dos métodos convencionais:
| Fator limitante | Impacto na medição tradicional |
|---|---|
| Geometria complexa | Apalpadores não alcançam rebaixos, nervuras ou superfícies orgânicas sem colisão |
| Continuidade de dados | Medição por pontos gera amostragem esparsa; desvios entre pontos ficam invisíveis |
| Prazo de entrega | Programação de trajetórias e fixação de peças consomem horas antes da primeira leitura |
A continuidade de dados merece atenção. Um relatório com 40 pontos sobre uma superfície usinada pode indicar conformidade e, ainda assim, esconder uma ondulação localizada entre dois pontos medidos. Para peças com perfil aerodinâmico, lentes ou implantes, essa lacuna não é aceitável.
O prazo também pesa. A inspeção dimensional completa em lote piloto exige repetibilidade entre peças, não apenas precisão nominal.
Métodos que dependem de dispositivos de fixação dedicados perdem flexibilidade quando o mix de produção muda com frequência — cenário comum em fornecedores automotivos e oficinas de MRO aeroespacial.
A alternativa técnica passa por digitalização 3D sem contato, que captura nuvens de pontos densas e permite comparar a peça inteira contra o modelo CAD. Nesse contexto, soluções como as da INSVISION aparecem como opção para quem precisa avaliar desvios globais de forma, não apenas cotas isoladas.
A decisão, porém, deve partir do desenho: se o GD&T exige perfil de superfície ou runout em geometria complexa, o método tradicional provavelmente já não atende ao critério de aceitação.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
A inspeção dimensional completa começa com a aquisição de dados geométricos confiáveis. No fluxo tradicional, isso significa peça a peça, instrumento a instrumento, com cada característica medida isoladamente.
O escaneamento 3D inverte essa lógica: captura-se primeiro a superfície inteira e só depois se decide o que avaliar.
O fluxo prático segue quatro etapas conectadas:
| Etapa | O que acontece | Saída típica |
|---|---|---|
| Escaneamento | Captura da nuvem de pontos ou malha da peça | Arquivo STL, PLY ou formato nativo |
| Comparação | Alinhamento da malha ao modelo nominal (CAD) | Mapa de desvios colorido |
| Revisão | Análise de cotas críticas, GD&T e tolerâncias | Lista de características fora de especificação |
| Relatório | Consolidação dos resultados em documento auditável | PDF com evidências visuais e numéricas |
O ponto que muitos engenheiros ignoram: a comparação não é um pós-processamento opcional. É nela que a malha escaneada ganha significado metrológico. Sem o alinhamento correto ao referencial do CAD, os desvios calculados não têm validade para decisão de aceite ou rejeição.
Na revisão, aplicam-se os mesmos critérios de uma inspeção por contato — tolerâncias dimensionais, perpendicularidade, posição de furos, perfil de superfície — mas agora sobre a totalidade da geometria, não apenas sobre pontos amostrados.
Isso muda o escopo da análise: regiões que nunca seriam medidas por falta de acesso ou tempo passam a fazer parte do laudo.
O relatório final, nesse contexto, deixa de ser uma lista de medições e se torna um registro completo da condição geométrica da peça. Para setores como automotivo e aeroespacial, onde rastreabilidade é exigência contratual, esse formato reduz disputas entre fornecedor e cliente sobre divergências dimensionais.
Atenção a um equívoco comum: escaneamento 3D não elimina a necessidade de estratégia de medição. A densidade de pontos, a resolução do sensor e o método de alinhamento precisam ser definidos antes da captura, com base no tipo de tolerância que será verificada.
Escanear sem critério gera malhas volumosas e análises inconclusivas. A inspeção dimensional completa depende tanto da qualidade do dado bruto quanto da disciplina aplicada na comparação e revisão.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A inspeção dimensional completa só entrega resultados consistentes quando o ambiente de medição e o fluxo de trabalho são validados antes da rotina produtiva. O erro mais comum não está no equipamento, mas na ausência de critérios claros sobre o que será medido, com qual referência e sob quais condições ambientais.
Cenários adequados incluem peças com tolerâncias geométricas apertadas (GD&T), componentes de segurança, conjuntos soldados ou usinados com variação de forma e peças de reposição sem desenho atualizado. Nesses casos, a digitalização 3D substitui gabaritos dedicados e reduz a dependência de interpretação manual.
A equipe de campo deve verificar:
| Item de validação | O que observar |
|---|---|
| Estabilidade térmica | Peça e equipamento aclimatados; variação acima de 2–3 °C pode distorcer resultados em alumínio |
| Fixação da peça | Apoio sem deformação elástica; evitar grampos que introduzam tensão |
| Referenciamento | Alvos ou features de alinhamento definidos antes da varredura |
| Resolução vs. tolerância | Densidade de pontos compatível com a menor tolerância exigida |
| Repetibilidade | Duas varreduras da mesma peça devem apresentar desvio dentro da faixa esperada |
A definição do fluxo de aprovação também entra nessa etapa: quem valida o relatório, qual formato será usado e como os desvios serão classificados. Sem isso, a inspeção dimensional completa vira apenas um registro visual, sem valor para liberação de lote ou rastreabilidade.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.