

Как оценивать лазерный 3D сканер для промышленного контроля
лазерный 3d сканер: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях На участке механической.
Производственный контекст и потребность в измерениях
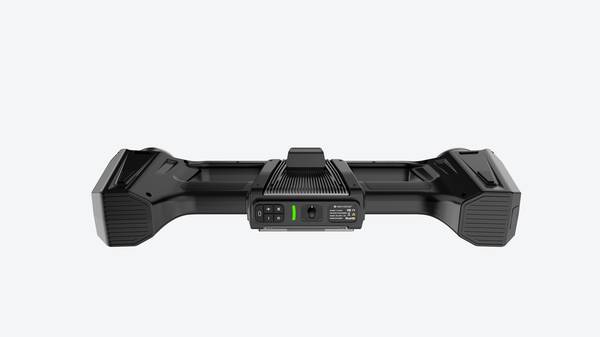
На участке механической обработки контроль геометрии редко выглядит
На участке механической обработки контроль геометрии редко выглядит как отдельная операция. Чаще это встроенный в поток процесс: оператор снимает деталь со станка, относит на контрольный стол, проверяет несколько размеров, возвращается к наладке.
Пока деталь лежит на столе, станок либо простаивает, либо продолжает работать с риском повторить ту же ошибку. В серийном производстве такая задержка быстро превращается в системную проблему.
Критерии выбора и проверки на месте
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| На участке механической обработки контроль геометрии ре… | На участке механической обработки контроль геометрии редко выглядит как отдельная операция. | Чаще это встроенный в поток процесс: оператор снимает деталь со станка, относит на контрольный стол, проверяет несколько размеров, возвращается… |
| В западной производственной практике где lean подходы и | В западной производственной практике, где lean-подходы и требования ISO/ASME давно встроены в повседневную работу, такой инструмент рассматривают не… | Первая статья, проверка оснастки, входной контроль покупных деталей, спорные случаи приемки — все это задачи, где скорость получения полной геом… |
| Третий фактор время | Третий фактор — время. | Сжатые сроки запуска изделия или переналадки оснастки не позволяют тратить часы на ручной обмер каждой единицы. |
| Многие инженеры задаются вопросом где именно лазерный 3D | Многие инженеры задаются вопросом: где именно лазерный 3D сканер перестаёт быть просто измерительным инструментом и становится частью производственно… | Ответ — в связке «сканирование → сравнение → проверка → отчётность». |
Нагрузка на службу качества растет неравномерно. Утром это первая партия после переналадки, днем — спорная деталь от заказчика, к вечеру — плановый аудит оснастки. При этом традиционные средства контроля закрывают только часть задач. Штангенциркуль и микрометр дают точечные размеры, но не показывают форму.
Координатно-измерительная машина дает точность, но требует вывода детали из потока и подготовленного оператора. Для сложных поверхностей, свободных форм или внутренних полостей, куда щуп физически не дотягивается, оба подхода оказываются недостаточными.
Потребность производства в таких условиях формулируется просто: нужны надежные данные о фактической геометрии, полученные быстро и без остановки основного процесса. Надежность здесь важнее скорости.
Данные, в которых нельзя быть уверенным, приводят к худшему результату, чем отсутствие данных, — на их основе принимают решения о подналадке, приемке партии или возврате оснастки.
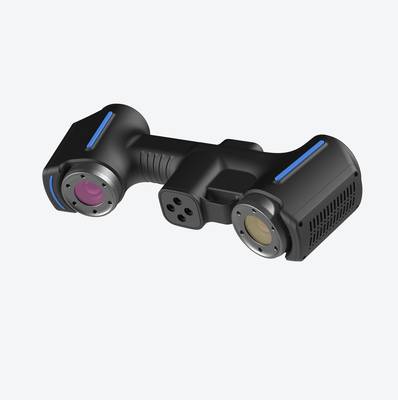
Лазерный 3D сканер закрывает именно этот разрыв. Он не заменяет КИМ там, где требуется допуск в единицы микрон на призматических элементах, но добавляет то, чего не хватает традиционному контролю: плотное облако точек по всей поверхности, включая сложные криволинейные участки.
Для производственного участка это означает возможность получить полную картину геометрии за один проход, без длительной подготовки и без зависимости от квалификации оператора в такой степени, как при ручных измерениях.
В западной производственной практике где lean подходы и
В западной производственной практике, где lean-подходы и требования ISO/ASME давно встроены в повседневную работу, такой инструмент рассматривают не как замену существующего контроля, а как способ снять с него часть рутинной нагрузки.
Первая статья, проверка оснастки, входной контроль покупных деталей, спорные случаи приемки — все это задачи, где скорость получения полной геометрии напрямую влияет на время принятия решения.
INSVISION поставляет лазерные 3D сканеры именно под такие сценарии: когда цеху нужен измерительный инструмент, который работает в условиях реального производства, а не только в лаборатории.
Где традиционные измерения теряют эффективность
В промышленной метрологии до сих пор широко применяются ручные инструменты — штангенциркули, микрометры, нутромеры, калибры и координатно-измерительные машины. Они хорошо работают, пока деталь имеет простую геометрию, а контролируемых точек немного. Проблемы начинаются там, где форма перестаёт быть регулярной.
Литейные уклоны, органические поверхности, глубокие пазы, внутренние полости, тонкостенные рёбра — всё это плохо поддаётся точечному обмеру. Инженер получает пять контрольных точек вместо пятисот тысяч, и по ним невозможно судить о реальном отклонении профиля.
Второе ограничение — разрывы данных. Когда замеры делаются вручную и переносятся в CAD или отчёт, часть информации неизбежно теряется. Возникают зоны, где геометрия не зафиксирована вовсе, и именно там чаще всего скрываются дефекты. Для задач реверс-инжиниринга или сравнения с эталонной моделью такие пробелы критичны.
Третий фактор время
Третий фактор — время. Сжатые сроки запуска изделия или переналадки оснастки не позволяют тратить часы на ручной обмер каждой единицы. Здесь традиционный инструмент проигрывает не по точности как таковой, а по плотности и скорости получения данных.
Лазерный 3D сканер закрывает именно эти разрывы: он снимает полное облако точек с поверхности, включая сложные переходы и поднутрения, и передаёт его в измерительное ПО без ручной интерполяции.
INSVISION развивает это направление для задач контроля геометрии, реверс-инжиниринга и подготовки производства, где традиционные методы уже не дают достаточной информативности.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Многие инженеры задаются вопросом где именно лазерный 3D
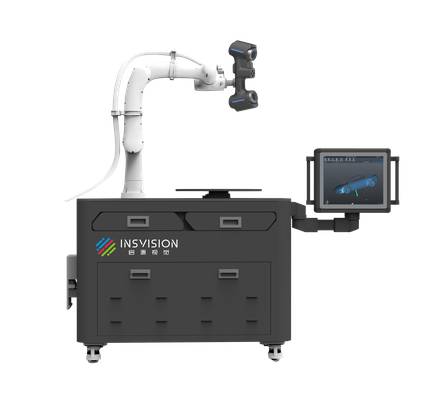
Многие инженеры задаются вопросом: где именно лазерный 3D сканер перестаёт быть просто измерительным инструментом и становится частью производственного цикла? Ответ — в связке «сканирование → сравнение → проверка → отчётность». Это не разрозненные операции, а единый поток данных.
Сначала сканер оцифровывает физическую деталь, формируя облако точек или полигональную сетку. Дальше полученная модель сопоставляется с эталонной CAD-геометрией. Программное обеспечение накладывает отклонения на цветовую карту, где сразу видны зоны, выходящие за допуски.
Инженер не гадает, а видит конкретное отклонение в конкретной точке.
Проверка выполняется по заранее заданным GD&T-параметрам: плоскостность, соосность, профиль поверхности. Для серийного контроля настраивается шаблон — один раз созданный протокол применяется к каждой последующей детали.
Это особенно важно при первой инспекции изделия (FAI), когда необходимо подтвердить соответствие оснастки до запуска партии.
Завершающий этап автоматическая генерация отчёта
Завершающий этап — автоматическая генерация отчёта. Результаты сохраняются в PDF или CSV, привязываются к серийному номеру детали и уходят в систему качества. Решения INSVISION закрывают всю цепочку: от получения облака точек до готового протокола, который можно предъявить заказчику или аудитору.
Это убирает ручной перенос данных и связанные с ним ошибки.
Что проверить перед внедрением
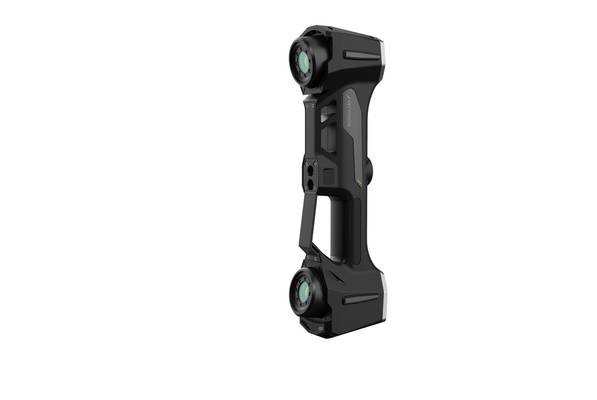
Переход от точечных замеров к полноценной оцифровке меняет не только метрологию, но и сам порядок приёмки на участке. Поэтому до запуска лазерного 3D сканера стоит пройти по площадке с чек-листом, а не с каталогом. Первое — геометрия и состояние поверхности.
Блестящие, прозрачные или глубоко чёрные детали почти всегда требуют матирования. Если деталь нельзя покрыть спреем, проверяйте, насколько сканер справляется с такими материалами в ваших условиях освещения. Второе — вибрации и температура.
Напольные станки, кран-балки, сквозняки у ворот вносят погрешность, которую не исправить постобработкой. Третье — опорная сеть и базы. Для повторяемых измерений нужны стабильные маркеры или оснастка, иначе каждое сканирование будет «плавать» относительно предыдущего. Четвёртое — формат данных.
Если заказчику нужен контроль по GD&T, а вы получаете только STL, придётся заранее продумать сравнение с CAD. Оборудование INSVISION в этом контексте интересно тем, что позволяет отрабатывать сценарии от реверс-инжиниринга оснастки до контроля геометрии корпусных деталей, не привязывая процесс к лабораторным условиям.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.