

Как сделать отчет контроля по 3D-сканированию рабочим инструментом производства
отчет контроля по 3d сканированию: Скрытые риски внедрения 3D-сканирования без настроенной отчетности Скрытые риски внедрения 3D-сканирования без настроенной.
Скрытые риски внедрения 3D-сканирования без настроенной отчетности
На производстве часто рассуждают так купили 3D сканер
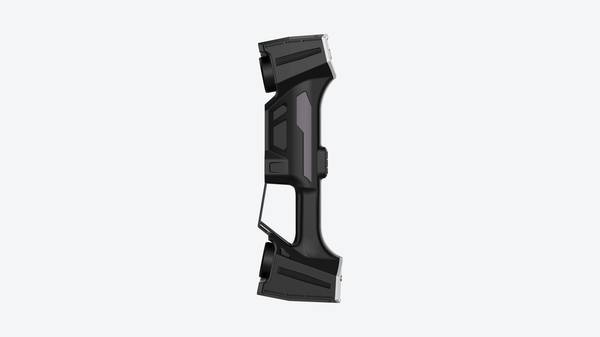
На производстве часто рассуждают так: купили 3D-сканер — значит, вопрос контроля закрыт. На практике оборудование начинает приносить пользу только тогда, когда результаты измерений превращаются в понятный отчет контроля по 3D сканированию, который встроен в действующий документооборот предприятия.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Если этого не сделать, инженер получает облако точек и цветовую карту отклонений, но не получает документа, пригодного для передачи в ОТК, заказчику или аудитору.
Краткий обзор сценария
Практичнее всего читать статью через такой сценарий:
- На производстве часто рассуждают так купили 3D скан…: На производстве часто рассуждают так: купили 3D-сканер — значит, вопрос контроля закрыт.
- Многие ошибочно полагают что точность 3D сканера это: Многие ошибочно полагают, что точность 3D-сканера — это характеристика, которую достаточно подтвердить паспортными…
- На первом этапе разумно заменить точечные ручные из…: На первом этапе разумно заменить точечные ручные измерения на 3D-сканирование в одной-двух контрольных операциях.
Типичная ошибка на этапе запуска — отсутствие шаблонов отчетов под внутренние стандарты компании. Специалист каждый раз вручную компонует виды, сечения, допуски и примечания. Это съедает часы работы, а при смене исполнителя формат отчета меняется.
Для западных производств, работающих по ISO 9001 или AS9100, такая нестабильность быстро превращается в проблему при аудите: проверяющий не может сопоставить протоколы разных партий, а прослеживаемость измерений ставится под сомнение.
Вторая зона риска — несоответствие отчетов требованиям заказчика. Автомобильный OEM или аэрокосмический MRO-провайдер ожидают, что протокол контроля будет содержать конкретные GD&T-выноски, привязку к системе координат, статус по каждому контролируемому размеру и четкое заключение о приемке.
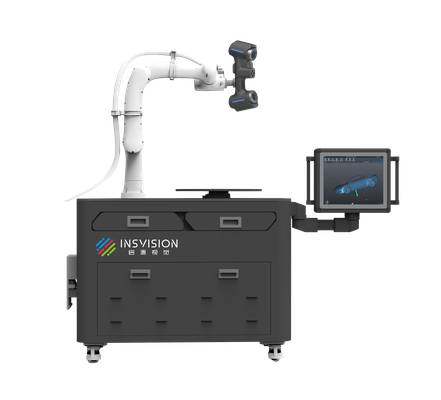
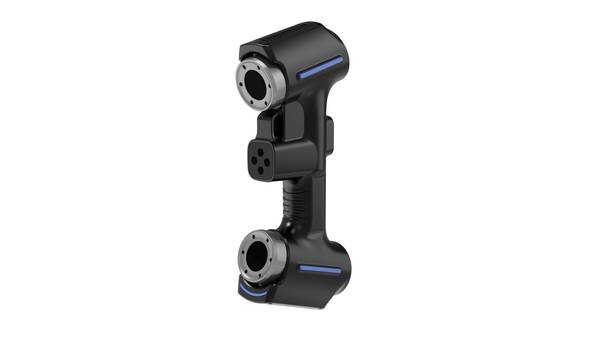
Если INSVISION-сканер выдает сырые данные без настроенной постобработки, инженеру приходится вручную доводить документ до нужного формата. Это не просто дополнительная работа — это задержка приемки партии и рост вопросов со стороны SQE заказчика.
Особенно чувствительны к качеству отчетности медицинское оборудование и энергетическое машиностроение. Здесь контроль часто связан с нормативными требованиями, а любое расхождение в протоколе может запустить повторную проверку.
В таких отраслях отчет контроля по 3D сканированию — это не приложение к детали, а самостоятельный результат работы, который должен формироваться по заранее утвержденному шаблону.
Практический вывод для руководителя: при внедрении 3D-сканирования закладывайте время не только на обучение операторов, но и на настройку отчетных форм.
Первые две-три недели стоит отработать шаблон на реальной номенклатуре деталей, согласовать его с ОТК и, если есть такая возможность, показать образец заказчику до запуска серийных измерений.
Это дешевле, чем переделывать протоколы постфактум или объяснять аудитору, почему отчеты по одной и той же детали выглядят по-разному.
Проверка реальных производственных образцов на предпродажном этапе
Многие ошибочно полагают что точность 3D сканера это
Многие ошибочно полагают, что точность 3D-сканера — это характеристика, которую достаточно подтвердить паспортными данными производителя.
На практике же главный вопрос звучит иначе: сможет ли конкретная модель корректно отсканировать именно вашу деталь, с её геометрией, материалом поверхности и требуемыми допусками, и даст ли полученный отчет контроля по 3D сканированию те данные, которые примет ваш отдел качества.
Паспортная точность и реальная повторяемость на блестящем алюминии или глубоких внутренних полостях — не одно и то же. Именно поэтому предпродажное тестовое сканирование образцов заказчика стало стандартным этапом при выборе промышленного оборудования.
INSVISION проводит такое сканирование до финального согласования решения, и это не маркетинговый жест, а инженерная необходимость.
Тестовый прогон позволяет заранее согласовать структуру отчета с теми, кто будет им пользоваться ежедневно. Инженер по качеству получает возможность увидеть, как в отчете контроля по 3D сканированию будут представлены отклонения от CAD-модели, цветовые карты, числовые значения по ключевым точкам и GD&T-выноски.
Если на производстве принято работать с конкретным форматом — например, с определенным шаблоном отчета или экспортом в CSV для дальнейшей обработки в SPC-системе, — это выясняется именно на этапе тестового образца, а не после запуска оборудования в цех.
Переделка формата отчета после внедрения оборачивается потерянными часами инженерного времени и раздражением всех участников процесса.
Отдельный момент — проверка того, как сканер справляется с проблемными поверхностями. Блестящие, черные, полупрозрачные или тонкостенные детали ведут себя при 3D-сканировании по-разному.
Тестовое сканирование образца заказчика показывает, потребуется ли матирование поверхности, какие настройки экспозиции дадут стабильный результат, и насколько уверенно система захватывает геометрию на острых кромках и в зонах с малым радиусом.
Все это напрямую влияет на то, насколько достоверным будет итоговый отчет контроля по 3D сканированию. Если сканер пропускает данные на критичных участках, отдел качества не сможет подтвердить соответствие допускам, и вся ценность измерения сходит на нет.
Согласование метрик до запуска оборудования исключает неприятный сценарий, при котором закупленное решение формально соответствует спецификации, но не закрывает реальные задачи контроля.
Когда INSVISION сканирует образцы клиента на предпродажном этапе, стороны могут предметно обсудить, какие именно параметры попадут в отчет, как будет организована повторяемость измерений и в каком виде данные уйдут в общую систему качества предприятия.
Это снижает риск доработок после запуска, когда любое изменение в конфигурации или программной обработке уже стоит денег и времени. Проверка на реальных деталях — самый дешевый способ убедиться, что оборудование встроится в существующий контур контроля без сюрпризов.
Интеграция отчетов 3D-сканирования в существующие процессы контроля качества
Отчет контроля по 3D-сканированию не должен существовать отдельно от действующей системы качества. На практике ценность появляется только тогда, когда данные сканирования становятся частью привычного маршрута контроля — от приемки оснастки до анализа отклонений на серийных деталях.
Ниже разобран поэтапный сценарий встраивания таких отчетов в уже работающие процессы без остановки производства и без пересмотра утвержденных регламентов.
На первом этапе разумно заменить точечные ручные измерения
На первом этапе разумно заменить точечные ручные измерения на 3D-сканирование в одной-двух контрольных операциях. Например, для серийного производства автомобильных компонентов это может быть контроль геометрии кронштейнов, фланцев или участков после сварки, где раньше использовались шаблоны и калибры.
Отчет контроля по 3D-сканированию в этом случае формируется в том же формате, который уже принят у заказчика или службы качества: цветовая карта отклонений, таблица по контрольным точкам, сравнение с CAD-моделью.
Оператор получает не разрозненные замеры, а полную картину поля отклонений, что сокращает время на повторные измерения и снижает зависимость от интерпретации результатов конкретным специалистом.
Второй этап — подключение сканирования к входному контролю и периодической проверке оснастки. Здесь важно не менять процедуру, а дополнить ее: деталь сканируется, отчет сохраняется под тем же номером партии или заказа, что и раньше.
В аэрокосмическом секторе, где контроль износа деталей часто связан с ремонтными циклами и допусками на восстановление, 3D-сканирование позволяет накапливать историю фактического состояния поверхности.
При очередной ревизии узла инженер сравнивает текущее сканирование не только с номиналом, но и с предыдущим состоянием. Это дает объективную картину скорости износа и помогает точнее планировать межремонтный интервал.
Отчет контроля по 3D-сканированию здесь работает как документальная база для принятия решения о допуске детали к следующему циклу эксплуатации.
Третий этап — включение результатов сканирования в общий цикл управления качеством. Для медицинского оборудования, где требования к точности и повторяемости особенно жесткие, сканы критичных элементов могут передаваться в общую систему прослеживаемости.
INSVISION в этом контексте интересна тем, что решения адаптируются под существующие регламенты предприятия: формат отчета, поля допусков, перечень контрольных сечений и способ хранения данных можно настроить под внутренние стандарты.
Никто не требует менять утвержденную форму протокола — данные сканирования упаковываются в привычную для предприятия структуру. Это снимает основной барьер внедрения: служба качества продолжает работать с теми же типами документов, но получает более полную исходную информацию.
Практический вывод: интеграция отчета контроля по 3D-сканированию начинается не с покупки оборудования, а с выбора одной повторяющейся задачи, где ручные измерения занимают много времени или дают недостаточно данных.
После отработки формата отчета на этой задаче расширение на другие участки происходит без перестройки процедур. Такой подход позволяет наращивать цифровой контур контроля постепенно, без остановки действующего производства и без конфликта с уже принятыми стандартами качества.
Совместимость отчетов 3D-сканирования с корпоративными цифровыми системами
Существует распространенное заблуждение, что отчет о 3D-сканировании — это просто красочная карта отклонений, которую смотрят, кивают и складывают в папку. В реальной практике западных производств такой файл без структуры бесполезен для ERP, QMS или системы прослеживаемости.
Если отчет не импортируется в корпоративную базу, он не участвует в аудите, не привязывается к серийному номеру детали и не работает на закрытие спорной ситуации с поставщиком.
Чтобы отчет контроля по 3D сканированию стал частью
Чтобы отчет контроля по 3D-сканированию стал частью цифрового паспорта изделия, он должен формироваться не как картинка, а как структурированный набор данных: номера точек, значения отклонений, привязка к GD&T выноскам, временные метки, идентификатор оператора и оборудования.
Именно такой формат позволяет системам управления качеством автоматически сопоставлять результаты измерений с допусками, запускать уведомления о выходе за контрольные границы и сохранять историю по каждой детали.
На практике это означает, что инженер по качеству не тратит время на ручной перенос значений из PDF в Excel или ERP. Данные уходят напрямую в MES или систему прослеживаемости, где привязываются к номеру партии и технологической операции.
При аудите достаточно поднять запись по серийному номеру, чтобы увидеть всю цепочку контроля — от первой статьи до текущей отгрузки.
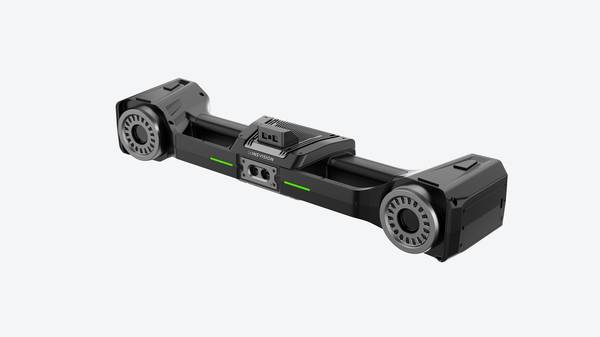
Специалисты INSVISION помогают настроить обмен данными между системой 3D-сканирования и существующими корпоративными платформами заказчика. Это особенно важно для предприятий, которые уже работают в логике Индустрии 4.0 и не готовы плодить изолированные островки данных.
Правильно организованный поток измерительной информации сокращает время на подготовку отчетности и снижает риск ошибок ручного ввода — а это как раз те издержки, которые редко видны в прямых расчетах, но хорошо заметны при срыве сроков поставки или повторном аудите.
Обучение персонала и регулярная проверка качества отчетности
Раньше в отделе качества обучение заканчивалось на умении снять облако точек. Специалист осваивал кнопки, запускал сканирование, получал STL — и на этом считался подготовленным.
Но когда доходило до аудита, выяснялось: отчет контроля по 3D сканированию оформлен по-разному у разных сотрудников, настройки разрешения менялись от смены к смене, а шаблоны сравнения с CAD не обновлялись после корректировок оснастки.
INSVISION выстраивает обучение иначе. Первый блок — работа с оборудованием: калибровка, выбор дистанции, контроль шума и повторяемости. Второй блок — формирование корректного отчета контроля по 3D сканированию: какие поля обязательны, как фиксировать отклонения по GD&T, что прикладывать для прослеживаемости партии.
Третий блок — регулярная проверка шаблонов и настроек сканирования. Это не разовая акция, а периодическая процедура, встроенная в цикл внутренних аудитов.
Такой подход снижает зависимость от конкретного оператора
Такой подход снижает зависимость от конкретного оператора. Новый сотрудник быстрее выходит на стабильный результат, аудиторы получают единообразную документацию, а руководитель качества — предсказуемую отчетность без переделок перед проверкой.
Шаблонизация отчетов для повторного использования в серийном производстве
Главный эффект шаблонизации отчетов контроля по 3D сканированию — не в красоте документа, а в устранении повторной работы оператора.
Когда на каждую партию типовой детали инженер заново формирует поля допусков, выбирает сечения и настраивает цветовые карты отклонений, время подготовки отчета часто превышает время самого сканирования. Стандартизированный шаблон решает эту проблему.
Для серийной номенклатуры создается один эталонный шаблон: зафиксированы контрольные точки, GD&T выноски, диапазоны допусков и формат представления отклонений. Оператор запускает сканирование, загружает облако точек в шаблон — и получает готовый отчет контроля по 3D сканированию без ручной компоновки.
Единообразие данных между партиями позволяет быстро сравнивать результаты за разные периоды и выявлять тренды износа оснастки или дрейфа процесса.
Это напрямую соответствует принципам бережливого производства. Сокращаются непроизводительные трудозатраты, снижается зависимость от конкретного специалиста, ускоряется приемка готовых изделий.
При анализе дефектов поиск информации упрощается: все отчеты структурированы одинаково, и инженер по качеству тратит минуты, а не часы на сопоставление данных. Оборудование INSVISION встраивается в этот процесс как источник стабильных измерительных данных, а шаблон становится элементом стандартизации рабочего места.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.