

Endüstriyel kontrolde otomotiv gövde panelleri için 3D tarama nasıl değerlendirilir
otomotiv gövde panelleri için 3D tarama: Üretim ortamı ve ölçüm ihtiyacı Otomotiv sac parça üretiminde son yıllarda yaşanan en belirgin değişim, tolerans.
Üretim ortamı ve ölçüm ihtiyacı
Otomotiv sac parça üretiminde son yıllarda yaşanan en belirgin değişim, tolerans pencerelerinin giderek daralması. OEM’ler panel birleşim hatlarında daha az ayar süresi ve daha yüksek ilk geçiş oranı talep ediyor.
Bu baskı, ölçüm verisini yalnızca kalite departmanının raporladığı bir çıktı olmaktan çıkarıp üretim hattının gerçek zamanlı karar mekanizmasına dönüştürüyor.

Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Senaryo özeti
Makaleyi pratik olarak şu senaryo üzerinden okuyabilirsiniz:
- Üretim ortamı ve ölçüm ihtiyacı: Otomotiv sac parça üretiminde son yıllarda yaşanan en belirgin değişim, tolerans pencerelerinin giderek daralması.
- Geleneksel ölçümün sınırları: Bir otomotiv gövde panelini düşünün.
- 3D taramanın iş akışına yerleşmesi: Otomotiv gövde panelleri için 3D tarama, kalite kontrol sürecine eklendiğinde iş akışındaki değişim genellikle ilk…
Klasik yöntemler bu noktada tıkanıyor. Fikstürlü CMM ölçümleri güvenilir sonuç veriyor ancak parça başına döngü süresi, hat kenarı kullanım için fazla yavaş kalıyor. Manuel şablonlar ve kumpas kontrolü ise operatör becerisine bağımlı;
aynı parçayı iki kişi ölçtüğünde farklı sapma değerleriyle karşılaşmak olağan bir durum. Gövde panelleri gibi büyük, esnek ve form karmaşası yüksek parçalarda bu belirsizlik daha da derinleşiyor.
Burada asıl ihtiyaç, parçanın serbest haldeki geometrisini hızlı ve tekrarlanabilir biçimde sayısallaştırmak. Nokta bulutu yoğunluğu, panelin yaylanma davranışını ve kenar geri esnemesini anlamak için kritik.
Sadece birkaç kesit noktasından GD&T sapması okumak, panelin montaj hattında nasıl davranacağını kestirmek için yeterli olmuyor.
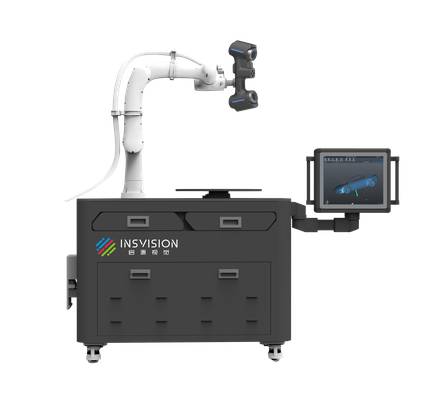
INSVISION endüstriyel 3D tarama sistemi burada devreye giriyor. Otomotiv gövde panelleri için 3D tarama, CMM’in doğruluk beklentisini hat kenarına taşıma iddiası taşımıyor; daha pratik bir amacı var: Kalıp ayar mühendisinin ve kalite teknisyeninin aynı veri seti üzerinden konuşmasını sağlamak.
Tarama sonucu oluşan renk haritası, sacın nerede kalıptan geri döndüğünü, nerede aşırı inceldiğini ve hangi bölgenin montaj referans deliklerine göre kaydığını tek bakışta ortaya koyuyor.
Üretim ortamında veri güvenilirliği, laboratuvar doğruluğundan daha öncelikli hale geliyor. Titreşim, sıcaklık dalgalanması ve toz gibi faktörler ölçüm tekrarlanabilirliğini doğrudan etkiliyor.
Bu nedenle pres hattı yanında kurulacak bir tarama istasyonunun, ortam koşullarından bağımsız olarak tutarlı veri üretmesi gerekiyor. Aksi halde kalite ekibi, ölçüm sonuçlarını yorumlamak yerine ölçümün kendisini sorgulamaya başlıyor; bu da sürecin enerjisini boşa harcıyor.
Geleneksel ölçümün sınırları
Bir otomotiv gövde panelini düşünün. Kaput, çamurluk veya tavan sacı; yüzeyde yüzlerce milimetrelik kavis, kenar hatlarında ani geçişler ve montaj flanşlarında sıkı toleranslar barındırır. Kalite laboratuvarında bu parçayı koordinat ölçüm makinesiyle (CMM) kontrol ettiğinizde, prob her noktaya tek tek temas eder.
Kritik bir profilde 40 nokta alırsınız; ama iki nokta arasındaki yüzeyin gerçekte ne yaptığını bilemezsiniz. Sac metalde yaylanma, geri esneme veya lokal incelme gibi hatalar tam da bu örneklenmemiş bölgelerde saklanır.
Veri sürekliliği meselesi burada devreye girer. CMM size nokta bulutu verir; oysa kalıp düzeltme kararı için yüzeyin tamamına ait sapma haritası gerekir. Nokta sayısını artırmak süreyi doğrusal olmayan biçimde uzatır.
Karmaşık bir panelde 300 noktalık ölçüm programı saatler alabilir ve yine de flanş kenarındaki 2 milimetrelik lokal çöküntüyü kaçırabilir.
Teslim ritmi de ayrı bir kısıttır. Prototip aşamasında kalıp deneme presinden çıkan ilk parçanın raporu aynı vardiyada mühendisin masasında olmalıdır. Geleneksel yöntemle bu akış, ölçüm programı hazırlama, prob kalibrasyonu ve yavaş tarama nedeniyle bir sonraki güne sarkar. Kalıp atölyesi bekler; deneme presi bekler;
proje takvimi kayar.
Ayrıca gövde panellerinde ölçülmesi gereken unsurlar yalnızca yüzey profili değildir. Kenar çizgisi, delik konumları, flanş açısı ve montaj yüzeyi arasındaki ilişki tek bir koordinat sisteminde değerlendirilmelidir. Temaslı ölçümde her unsur ayrı bir prob oryantasyonu gerektirir;
bu da program karmaşıklığını ve operatör bağımlılığını artırır. Deneyimli bir ölçüm teknisyeni olmadan sonuçların tekrarlanabilirliği düşer.
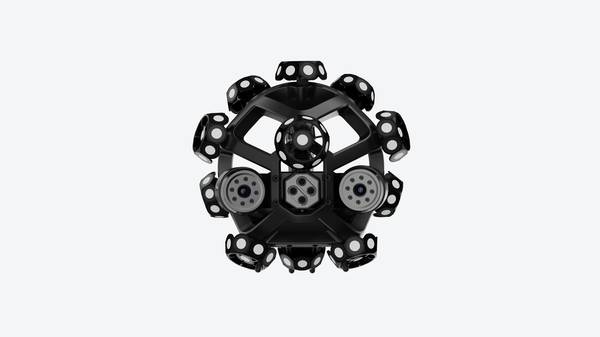
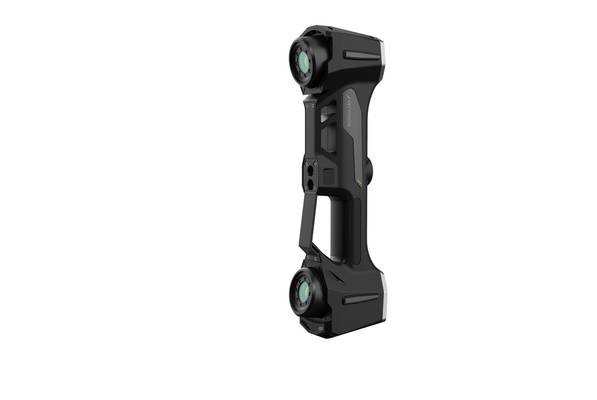
INSVISION endüstriyel 3D tarama sistemleri bu sınırları farklı bir yaklaşımla ele alır. Temaslı prob yerine yapılandırılmış ışık veya lazer tabanlı tarama, parça yüzeyinden milisaniyeler içinde milyonlarca nokta toplar.
Bu, otomotiv gövde panelleri için 3D tarama sürecinde yüzeyin tamamının sayısallaştırılması anlamına gelir; örnekleme aralığı artık prob adımına değil, sensör çözünürlüğüne bağlıdır. Kalite mühendisi için sonuç, CMM raporundaki seyrek sapma değerleri yerine, tüm yüzeyi kaplayan renk kodlu bir sapma haritasıdır.
Kalıp düzeltme kararı bu harita üzerinden dakikalar içinde verilebilir.
3D taramanın iş akışına yerleşmesi
Otomotiv gövde panelleri için 3D tarama, kalite kontrol sürecine eklendiğinde iş akışındaki değişim genellikle ilk denetim noktasında hissedilir. Geleneksel yöntemde, fikstürden çıkan panel numunesi CMM odasına taşınır, ölçüm planına göre sınırlı sayıda nokta alınır ve sonuçlar vardiya sonunda raporlanırdı.
INSVISION tabanlı bir kurulumda ise tarama kafası doğrudan hat kenarındaki ölçüm istasyonuna veya prototip atölyesine yerleşir. Operatör paneli fikstürden indirmeden yüzey verisini toplar; yazılım, taranan bulutu nominal CAD modeliyle hizalar ve sapma haritasını GD&T çağrılarına göre renklendirir.
Kenar payları, delik konumları ve yüzey profili aynı oturumda değerlendirilir. Raporlar PDF veya CSV olarak kalite yönetim sistemine aktarılır, böylece denetim kaydı manuel veri girişi olmadan tamamlanır. Kritik nokta şudur: tarama mevcut SAP veya MES onay adımının yerini almaz;
onay öncesindeki veri toplama ve karşılaştırma aşamasını hızlandırır. Bu da ilk parça onayını ve sapma analizini aynı vardiyada sonuçlandırmayı mümkün kılar.
Uygulama öncesi doğrulama noktaları
Otomotiv gövde panelleri için 3D tarama devreye alınmadan önce, ekiplerin sahada doğrulaması gereken birkaç nokta vardır. İlk olarak parça geometrisi ve yüzey durumu değerlendirilmelidir.
Derin çekme izleri, kenar kavisleri ve montaj flanşları gibi bölgeler, tarama açılarının ve sensör mesafesinin önceden planlanmasını gerektirir. Yansıma yapan yüzeyler veya yağlı bölgeler veri kalitesini düşürebilir; bu nedenle matlaştırıcı sprey ihtiyacı devreye alım öncesinde test edilmelidir.
İkinci doğrulama noktası referans sistemidir. Gövde paneli gibi büyük ve esnek parçalarda, fikstür üzerindeki sabitleme noktaları ile tarama sırasındaki mikro hareketler hesaba katılmalıdır. Yapıştırma hedefler veya fotogrametri işaretleri, parçanın serbest yüzeylerine uygulanarak oturum doğruluğu kontrol edilir.
Ekip, ölçüm hacmini ve tekrar edilebilirliği doğrulamak için kısa bir tekrarlanabilirlik çalışması yapmalıdır.
Üçüncü olarak veri çıktısı netleştirilmelidir. Kalite ekibi genellikle CAD karşılaştırma raporu, kenar çizgisi sapması veya montaj deliği pozisyon analizi ister. INSVISION sisteminin bu çıktıları mevcut kalite yazılımına aktarabilmesi, doğrulama aşamasında küçük bir test parçasıyla kanıtlanmalıdır.
Böylece sahada sürpriz yaşanmaz ve tarama doğrudan mevcut ölçüm akışına bağlanır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.