

Endüstriyel kontrolde büyük parça 3D tarama nasıl değerlendirilir
büyük parça 3d tarama: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Kalite kontrol ekibiniz bir parçayı ölçmek için ne kadar bekliyor?
Üretim ortamı ve ölçüm ihtiyacı
Kalite kontrol ekibiniz bir parçayı ölçmek için ne kadar bekliyor? Cevap genellikle “olması gerekenden uzun” şeklinde. Seri üretim hattında her duruş, her bekleme süresi doğrudan maliyete dönüşür. Üstelik büyük parça söz konusu olduğunda iş daha da zorlaşır.
Gövde panelleri, döküm şasiler, kompozit kalıplar, enerji ekipmanı gövdeleri — bunlar sehpa üzerinde döndürülerek ölçülemeyecek kadar ağır ve hacimlidir. Geleneksel yöntemlerle ölçüm yapmak için parçayı ölçüm odasına taşımak, fikstürlemek ve saatlerce CMM operatörü beklemek gerekir.
Bu süreç hem darboğaz yaratır hem de operatörün dokunamadığı bölgelerde veri boşluğu bırakır.
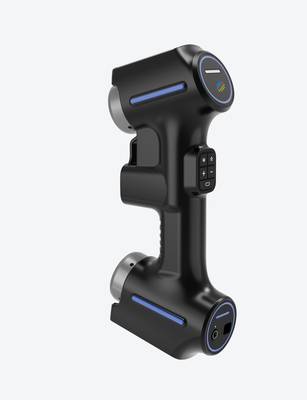
Seçim boyutları ve saha kontrolleri
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Üretim ortamı ve ölçüm ihtiyacı | Kalite kontrol ekibiniz bir parçayı ölçmek için ne kadar bekliyor? | Cevap genellikle “olması gerekenden uzun” şeklinde. |
| Geleneksel ölçümün sınırları | Büyük parça 3D tarama ihtiyacı genellikle geleneksel yöntemlerin artık işi taşıyamadığı noktada ortaya çıkar. | Koordinat ölçüm makineleri, mastarlar ve elle alınan nokta ölçümleri, karmaşık geometrilerde veri sürekliliğini sağlayamaz. |
| 3D taramanın iş akışına yerleşmesi | Büyük parça 3D tarama artık yalnızca kalite laboratuvarına hapsedilmiş bir ölçüm adımı değil. | Otomotiv OEM tedarikçilerinden havacılık MRO atölyelerine kadar birçok Batılı üretici, taramayı doğrudan üretim hattının yanına taşıyor. |
| Uygulama öncesi doğrulama noktaları | Büyük parça 3D taramada en sık tekrarlanan yanılgılardan biri, cihazın teknik veri sayfasındaki doğruluk değerinin doğrudan saha sonucuna eşit olduğu… | Oysa aynı tarayıcı, aynı operatörün elinde bile farklı yüzey koşullarında, farklı sıcaklıkta veya farklı mesafeden tamamen ayrı sonuçlar üretebi… |
Üretim ortamındaki asıl baskı, doğru veriyi zamanında alabilmektir. Kalite mühendisi için kritik soru şudur: Ölçüm verisi, parça hâlâ üretim hattındayken ve müdahale mümkünken elime ulaşıyor mu? Cevap hayırsa, hurda maliyeti ve yeniden işleme süresi kaçınılmaz olur.
Büyük parça 3D tarama tam olarak bu noktada devreye girer. Parçayı ölçüm odasına götürmek yerine, tarama sistemini parçanın yanına getirirsiniz. INSVISION endüstriyel 3D tarayıcılar bu yaklaşımla çalışır; sahada, üretim hattının hemen yanında veya montaj istasyonunda ölçüm yapılmasına olanak tanır.
Güvenilir ölçüm verisi aynı zamanda karar verme hızını da belirler. İlk parça doğrulaması, montaj uyumu kontrolü veya kaynak sonrası geometri denetimi gibi adımlarda, verinin eksiksiz ve tekrarlanabilir olması gerekir. Büyük parçalarda tek nokta ölçümü yeterli değildir;
yüzeyin tamamını anlamak için nokta bulutu yoğunluğu ve kapsama alanı kritik hale gelir. Üretim ortamında toz, titreşim ve sıcaklık dalgalanmaları da cabası. Bu yüzden saha tipi tarayıcıların çalışma koşullarına dayanıklı olması, kalibrasyonunu uzun süre koruması ve operatörden bağımsız sonuç üretmesi beklenir.
INSVISION tarayıcılar bu gereksinimleri karşılamak üzere tasarlanmıştır; büyük parça 3D tarama sürecinde veri bütünlüğünü koruyarak kalite kararlarının hızlanmasını sağlar.
Geleneksel ölçümün sınırları
Büyük parça 3D tarama ihtiyacı genellikle geleneksel yöntemlerin artık işi taşıyamadığı noktada ortaya çıkar. Koordinat ölçüm makineleri, mastarlar ve elle alınan nokta ölçümleri, karmaşık geometrilerde veri sürekliliğini sağlayamaz.
Bir kalıp yüzeyindeki serbest formlu eğrileri birkaç yüz noktayla tanımlamaya çalıştığınızda, gerçek yüzeyle ölçüm verisi arasındaki fark kabul edilebilir toleransın dışına çıkar. Sert mastarlar ise her revizyonda yeniden üretim maliyeti ve teslim süresi yaratır.
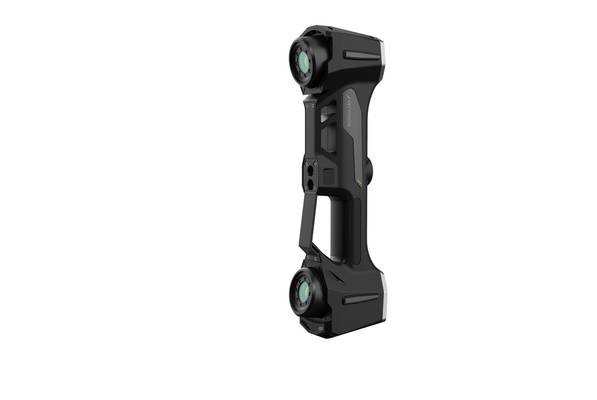
Asıl sınır teslim ritminde kendini gösterir. Havacılık ve otomotiv tedarikçilerinde ilk parça doğrulama süreçlerinin günlerle ölçüldüğü durumlarda, nokta bazlı yöntemler darboğaz haline gelir.
Ayrıca büyük gövdeli parçalarda fikstürleme, sıcaklık değişiminden kaynaklanan sapma ve operatör bağımlı tekrarlanabilirlik sorunları birleşir. INSVISION endüstriyel 3D tarayıcılar bu boşluğu, tam alan verisi toplayarak doldurur;
ancak öncesinde geleneksel sınırların net biçimde anlaşılması, doğru yatırım kararının temelini oluşturur.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Büyük parça 3D tarama artık yalnızca kalite laboratuvarına hapsedilmiş bir ölçüm adımı değil. Otomotiv OEM tedarikçilerinden havacılık MRO atölyelerine kadar birçok Batılı üretici, taramayı doğrudan üretim hattının yanına taşıyor.
Değişimin nedeni basit: CAD verisiyle saha arasındaki geri bildirim döngüsü kısaldıkça, hatalı üretimin maliyeti düşüyor.
Sahada tipik akış şöyle işliyor. Operatör parçayı tarar; nokta bulutu anında iş istasyonuna aktarılır. Yazılım, taranan geometriyi nominal CAD modeliyle hizalar ve sapma haritasını renk kodlu olarak gösterir. Mühendis bu haritayı GD&T çağrılarıyla birlikte okur;
örneğin bir montaj yüzeyindeki 0,4 mm’lik form sapması, yüzey toleransıyla karşılaştırılır. İnceleme sonucu otomatik rapora dönüşür; bu rapor ASME Y14.5 veya ISO GPS çerçevesinde ilk parça doğrulaması için kullanılabilir.
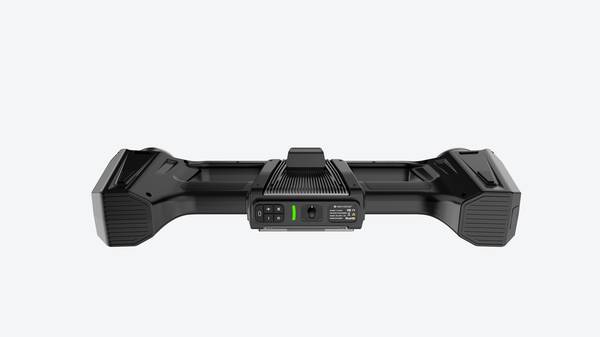
INSVISION endüstriyel 3D tarayıcılar bu akışta veri yakalama tarafını üstlenir. Önemli olan tek başına tarayıcı hassasiyeti değil; cihazın sahada titreşim, toz ve değişken ışık altında tutarlı veri üretebilmesidir.
Karşılaştırma ve raporlama yazılımı tarayıcıdan bağımsız çalışabildiği için, mevcut kalite altyapısına entegrasyon genellikle sorunsuz ilerler. Sonuç: ilk parça onayı için günler süren bekleme yerine, vardiya içinde tamamlanan bir doğrulama döngüsü.
Uygulama öncesi doğrulama noktaları
Büyük parça 3D taramada en sık tekrarlanan yanılgılardan biri, cihazın teknik veri sayfasındaki doğruluk değerinin doğrudan saha sonucuna eşit olduğunun varsayılmasıdır. Oysa aynı tarayıcı, aynı operatörün elinde bile farklı yüzey koşullarında, farklı sıcaklıkta veya farklı mesafeden tamamen ayrı sonuçlar üretebilir.
Bu nedenle uygulama öncesi doğrulama, bir formalite değil; ölçüm stratejisinin parçasıdır.
Öncelikle parça yüzeyinin optik davranışı değerlendirilmelidir. Parlak, siyah veya yarı saydam yüzeyler, yapılandırılmış ışık veya lazer tabanlı sistemlerde veri kaybına yol açar. Matlaştırıcı sprey kullanımı, ölçüm belirsizliğini etkileyebileceği için kalınlık ve uygulama tekniği önceden sabitlenmelidir.
Aynı şekilde titreşim, ortam ışığı ve sıcaklık dalgalanmaları, büyük parçalarda biriken hata payını ciddi biçimde büyütür. INSVISION endüstriyel 3D tarayıcı kategorisindeki sistemlerde, sahada referans noktalarının dağılımı ve parça sabitleme düzeni, doğrulamadan önce netleştirilmesi gereken iki kritik değişkendir.
Ekiplerin ilk ölçümden önce kısa bir tekrarlanabilirlik denemesi yapması, ileride oluşacak veri tutarsızlıklarını büyük ölçüde önler.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.