

Errores habituales al medir moldes con datos incompletos: qué evita un flujo de trabajo de escaneo 3D
flujo de trabajo de escaneo 3d: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición En muchas plantas de fabricación de.
Contexto de planta y necesidad de medición
Contexto de planta y necesidad de medición
En muchas plantas de fabricación de moldes y utillajes, la inspección dimensional sigue dependiendo de máquinas de coordenadas, comparadores y plantillas físicas. El problema no es la falta de instrumentos, sino el tiempo que consumen y la información que dejan fuera.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Una cavidad profunda, una ranura estrecha o un radio de acuerdo pequeño pueden requerir varias configuraciones de palpado, con el operador recolocando la pieza y validando cada punto contra el modelo nominal. Mientras tanto, el centro de mecanizado espera y el plazo de entrega se consume.
Flujo de trabajo práctico
- Contexto de planta y necesidad de medición — En muchas plantas de fabricación de moldes y utillajes, la inspección dimensional sigue dependiendo de máquinas de coordenadas, c…
- Dónde se limita la medición tradicional — La presión sobre los plazos de entrega y el coste de la no calidad ha cambiado lo que se espera de un área de metrología.
- Cómo encaja el escaneo 3D en el flujo — La conclusión principal es simple: si el escaneo 3D se trata como un paso aislado de captura geométrica, se pierde la mayor parte…
- Puntos de validación antes de implantar — Antes de llevar un flujo de trabajo de escaneo 3D a planta, conviene separar lo que funciona sobre el papel de lo que realmente a…
La presión aparece cuando el control de calidad se convierte en el cuello de botella. En moldes con superficies de alta reflexión, zonas cóncavas y detalles de difícil acceso, capturar la geometría real con métodos convencionales obliga a elegir entre velocidad y completitud. Si se mide rápido, faltan datos.
Si se mide completo, se pierde la cadencia. Esa disyuntiva genera retrabajos tardíos, ajustes manuales sin trazabilidad y decisiones de aceptación basadas en criterios parciales.
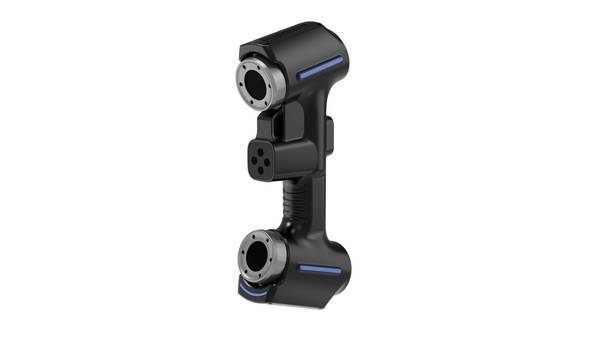
Para este tipo de tareas, un flujo de trabajo de escaneo 3D con equipos INSVISION cambia la lógica de inspección. En lugar de muestrear puntos aislados, se obtiene una nube densa de la zona crítica, incluidas las paredes cóncavas, los fondos de cavidad y los acuerdos.
El objetivo no es solo digitalizar la pieza, sino disponer de datos fiables que permitan comparar la geometría real con el CAD, identificar desviaciones antes del acabado y liberar la máquina con criterio objetivo.
La medición deja de ser un evento separado y pasa a integrarse en el ritmo de producción, con menos dependencia de interpretaciones individuales y más capacidad para documentar cada decisión de calidad.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La presión sobre los plazos de entrega y el coste de la no calidad ha cambiado lo que se espera de un área de metrología. En muchas plantas occidentales, el cuello de botella ya no está en el mecanizado, sino en la verificación de piezas con geometrías que hace diez años no se habrían intentado producir en serie.
Cuando un utillaje combina superficies de doble curvatura, nervios profundos, radios de acuerdo pequeños y zonas de alta reflexión, el flujo de trabajo de escaneo 3D deja de ser una alternativa y pasa a ser la única vía razonable para obtener datos completos.
La medición por contacto, con máquina de coordenadas o con elementos manuales, sigue siendo válida para planos de referencia, cilindros y tolerancias sencillas. El problema aparece cuando el valor de la medición no está en unos pocos puntos, sino en la continuidad del dato.
Una depresión profunda en un molde de inyección, por ejemplo, puede estar definida por cientos de puntos que una punta de rubí simplemente no puede alcanzar sin colisión.
Y aunque se alcancen, el tiempo de palpado por punto convierte una campaña de medición en un ejercicio de paciencia que no encaja con entregas just-in-time.
Hay un segundo límite menos comentado: la repetibilidad del criterio humano. En geometrías orgánicas o superficies escaneadas a mano con sistemas de baja densidad, dos operadores pueden tomar decisiones distintas sobre dónde colocar la siguiente sección de medida. El resultado no es solo variabilidad dimensional;
es variabilidad en el criterio de aceptación. La trazabilidad se resiente y las discusiones con el cliente final sobre si una desviación es real o un artefacto del método consumen horas de ingeniería.
El tercer límite tiene que ver con la entrega del dato. Un informe tradicional muestra desviaciones en puntos discretos.
Un proveedor de automoción o de utillaje que necesita validar un primer artículo contra el CAD no quiere puntos sueltos: quiere un mapa de colores, una nube densa y la posibilidad de reutilizar esa información para compensar el mecanizado.
Ese salto —de la medición puntual a la captura masiva y ordenada— es exactamente donde el flujo de trabajo de escaneo 3D cambia el coste de la no calidad.
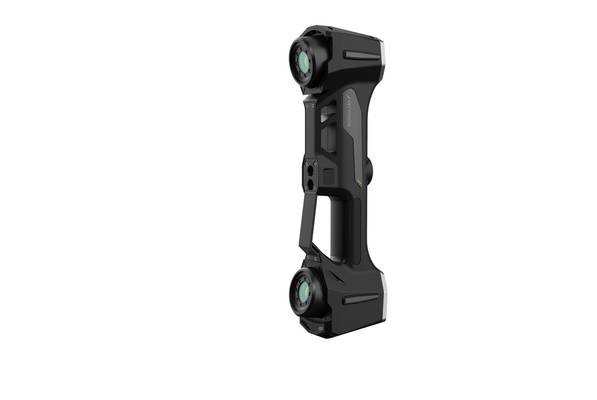
INSVISION ha orientado sus soluciones de digitalización industrial a este tipo de tareas, priorizando la captura completa de zonas de difícil acceso y la entrega de datos utilizables en software de inspección, sin depender de un operador altamente especializado para cada pasada.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
La conclusión principal es simple: si el escaneo 3D se trata como un paso aislado de captura geométrica, se pierde la mayor parte del valor. El retorno real aparece cuando el flujo de trabajo de escaneo 3D queda conectado con la comparación contra el modelo nominal, la revisión dimensional y la generación de reportes.
Ahí es donde la inversión deja de ser solo un instrumento de medición y se convierte en un sistema de control de calidad con trazabilidad.
En un proceso típico, el escaneo entrega una nube de puntos o una malla. Ese dato crudo, por sí solo, no dice mucho a un ingeniero de calidad. Lo que importa es la siguiente etapa: alinear la malla con el CAD de referencia y ejecutar una comparación geométrica.
Esa comparación convierte el escaneo en desviaciones medibles, mapas de color y valores puntuales sobre cotas críticas. Sin ese paso, el escaneo es solo una réplica digital bonita.
Después viene la revisión. En esta fase se validan las desviaciones contra tolerancias definidas, ya sean cotas GD&T, tolerancias de perfil o requisitos específicos de ensamblaje. Un flujo bien armado permite separar las desviaciones que importan de las que son ruido.
Por ejemplo, en una pieza de chasis o un componente de molde, una desviación localizada en una zona funcional puede ser crítica, mientras que la misma magnitud en una zona no funcional resulta irrelevante.
El software de inspección debe permitir filtrar, seccionar y evaluar sin obligar al operador a reconstruir todo el análisis desde cero.
El reporte es el cierre del ciclo. No se trata de exportar capturas de pantalla sueltas. Un reporte útil queda vinculado a la trazabilidad del lote, la fecha de escaneo, el operador, la versión del CAD utilizado y los criterios de aceptación.
En entornos aeroespaciales, de dispositivos médicos o de energía, ese nivel de documentación no es opcional. El flujo de trabajo de escaneo 3D debe terminar en un entregable que pueda archivarse, compartirse con el cliente o adjuntarse a una no conformidad.
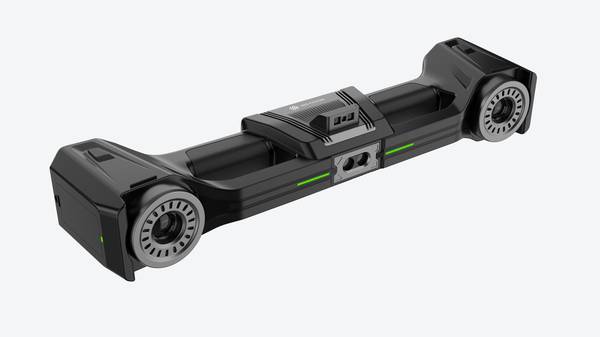
INSVISION ofrece herramientas que encajan en este flujo sin imponer una plataforma cerrada. Los datos generados pueden integrarse en software de comparación e inspección habitual en la industria, lo que reduce la fricción para los equipos de calidad que ya trabajan con estándares propios.
Cuando el escaneo, la comparación, la revisión y el reporte avanzan como una secuencia continua, el tiempo entre la captura de la pieza y la decisión de aceptación o rechazo se reduce de manera notable.
El beneficio operativo aparece en la repetibilidad. Una vez definido el flujo para una familia de piezas, el operador no necesita decidir cada vez qué alineación usar, qué tolerancias revisar o cómo exportar el informe. El proceso queda documentado y se repite lote tras lote con menos variación.
Eso reduce la dependencia de un único técnico experto y permite distribuir la carga de trabajo entre más personas con menos riesgo de criterios inconsistentes.
La recomendación práctica es tratar el escaneo 3D como parte de un sistema de inspección, no como una herramienta independiente. Antes de comprar, conviene probar el flujo completo con una pieza real: escanear, comparar, revisar desviaciones y generar el reporte.
Si alguna de esas etapas requiere demasiado trabajo manual o exportaciones intermedias, el costo operativo a largo plazo será mayor de lo esperado. INSVISION puede demostrar ese recorrido completo, y esa demostración dice más que cualquier hoja de especificaciones.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Antes de llevar un flujo de trabajo de escaneo 3D a planta, conviene separar lo que funciona sobre el papel de lo que realmente aguanta el ritmo diario de producción.
El error más común no está en el escáner, sino en validar tarde las condiciones de contorno: iluminación, acceso a la pieza, preparación de superficies y trazabilidad del dato.
Un equipo de calidad puede entusiasmarse con una demostración en sala de metrología y encontrarse después con que la misma pieza, en línea, no se puede medir sin parar la célula.
Los escenarios donde este flujo aporta más valor suelen compartir tres rasgos. Primero, geometrías que no se resuelven bien con utillajes de contacto o galgas: superficies de forma libre, zonas de difícil acceso, nervaduras o radios que exigen una nube densa.
Segundo, piezas con cadencia media o baja pero alto coste de no conformidad, donde un rechazo tardío en cliente genera un impacto desproporcionado. Tercero, entornos donde la repetibilidad entre turnos importa más que la velocidad bruta de una sola medición.
En planta hay que comprobar cuatro cosas antes de dar por bueno el sistema. La estabilidad dimensional de la pieza durante el escaneo: si la pieza aún está caliente, en vibración o mal sujeta, el dato resultante será coherente pero no comparable entre lotes.
La gestión de superficies problemáticas: brillos, aceites o zonas pulidas pueden requerir preparación, y eso hay que contabilizarlo como tiempo de ciclo real, no como excepción.
El control de versiones del archivo de referencia: si el CAD maestro no está bloqueado, cualquier desviación detectada será imposible de atribuir a la pieza o al modelo. Y la conectividad con el sistema de calidad existente: un escaneo sin flujo de aprobación definido genera más trabajo administrativo, no menos.
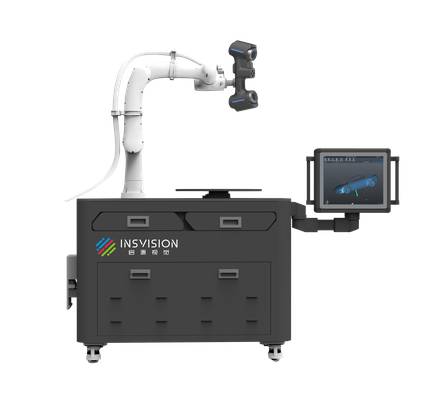
INSVISION aborda estos puntos con un enfoque orientado a la repetibilidad del dato en condiciones industriales. Sus equipos están pensados para trabajar en entornos de taller, con tolerancias ambientales amplias y una interfaz de captura que no exige un operador especializado en metrología óptica.
La clave no es solo la precisión nominal, sino que el resultado sea estable cuando cambia el turno, la temperatura ambiente o la persona que sujeta el sensor. Para un responsable de producción, esa estabilidad es lo que convierte un proyecto piloto en una herramienta de control diario.
La validación previa debe cerrarse con una prueba sobre piezas reales del propio catálogo, no sobre patrones de demostración.
Tres lotes, dos operadores distintos y una comparación contra el método actual bastan para detectar si el flujo de trabajo de escaneo 3D va a reducir incertidumbre o simplemente a desplazarla a otra etapa del proceso.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.