

Del escaneo al informe de inspección: informe de inspección 3D en la práctica
informe de inspección 3d: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición Las plantas de fabricación que trabajan con.
Contexto de planta y necesidad de medición

Contexto de planta y necesidad de medición
Las plantas de fabricación que trabajan con moldes, matrices y componentes de geometría compleja suelen operar bajo una presión constante: el tiempo de inspección compite directamente con el tiempo productivo.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
En talleres de moldes para inyección o estampado, no es raro que una pieza pase más tiempo esperando validación dimensional que siendo mecanizada. El cuello de botella no siempre está en la máquina herramienta, sino en la capacidad de confirmar que la geometría obtenida corresponde a la definida en el modelo CAD.
Flujo de trabajo práctico
- Contexto de planta y necesidad de medición — Las plantas de fabricación que trabajan con moldes, matrices y componentes de geometría compleja suelen operar bajo una presión c…
- Dónde se limita la medición tradicional — La presión sobre los plazos de entrega ha cambiado en los últimos años.
- Cómo encaja el escaneo 3D en el flujo — El informe de inspección 3D no es un documento aislado que se genera al final del proceso.
- Puntos de validación antes de implantar — Antes de dar por cerrada la compra de un equipo de digitalización, conviene validar tres cosas en planta: que la pieza o el útil…
Cuando hablamos de superficies de alta reflexión, cavidades profundas, radios pequeños y ranuras estrechas, los métodos de contacto tradicionales —brazos articulados, palpadores, incluso algunas máquinas de medición por coordenadas— encuentran límites físicos.
El palpador no siempre accede a la esquina interior sin colisión. La punta esférica no resuelve bien el detalle de un radio de fondo.
Y el operador, por muy experimentado que sea, introduce variabilidad en la toma de puntos: dos personas pueden medir la misma pieza y obtener resultados distintos según la estrategia de palpado, la compensación del radio o la fuerza aplicada.
En este contexto, la necesidad no es únicamente «medir más rápido». Es disponer de datos completos y fiables que permitan decidir con criterio: ¿la cavidad está dentro de tolerancia o hay que retocar? ¿El desgaste del electrodo está afectando la forma?
¿Podemos liberar el molde para producción o necesitamos una iteración más? Cada decisión tomada con información incompleta se traduce en horas de pulido, re-mecanizado o discusión con el cliente sobre criterios de aceptación.
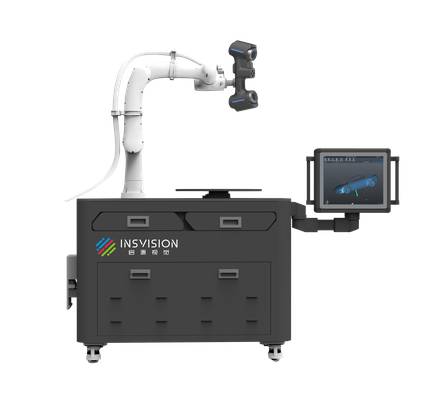
Un informe de inspección 3D basado en nubes de puntos densas cambia la naturaleza de la conversación. En lugar de comparar una docena de cotas aisladas, el equipo de calidad puede revisar la desviación sobre toda la superficie escaneada, identificar zonas críticas y documentar el estado real de la pieza.
La trazabilidad mejora porque el dato queda registrado, no depende de la memoria del operador ni de anotaciones en papel.
Para los responsables de planta, esto significa menos paradas por re-medición, menos ambigüedad en la aceptación de piezas y una base objetiva para discutir con clientes internos o externos.
INSVISION aborda precisamente este tipo de tareas: capturar zonas cóncavas de alta reflexión, ranuras estrechas y detalles de radio donde otros métodos dejan huecos de información.
El valor operativo no está en el escáner en sí, sino en que el dato obtenido permita cerrar el ciclo de inspección sin arrastrar incertidumbre a la siguiente etapa del proceso.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La presión sobre los plazos de entrega ha cambiado en los últimos años. Los compradores occidentales ya no aceptan desviaciones de dos o tres semanas en la validación dimensional de utillajes o primeras muestras.
Quieren datos antes, con trazabilidad completa y en formatos que su equipo de calidad pueda revisar sin desplazarse a planta. La medición tradicional, basada en palpadores, galgas o plantillas dedicadas, no siempre responde bien a esa exigencia.
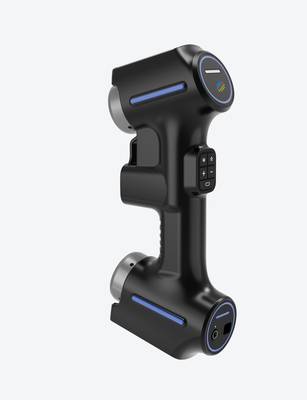
El primer límite aparece con las geometrías complejas. Un palpador necesita acceso físico al punto que mide. En superficies cóncavas profundas, radios pequeños, ranuras estrechas o transiciones suaves entre caras, simplemente no hay espacio para posicionar el palpador con repetibilidad.
El operador termina midiendo puntos sueltos, no la forma real. El resultado es un informe de inspección 3D incompleto, con zonas sin validar y decisiones de aceptación basadas en supuestos.
El segundo límite es la continuidad de datos. La medición por contacto entrega coordenadas discretas. Entre punto y punto, la pieza puede tener abolladuras, ondulaciones o desviaciones locales que nadie ve. Para un soporte estructural quizá sea suficiente.
Para un molde de inyección, una cavidad de fundición o un componente aeroespacial, no lo es. Calidad necesita mapas de desviación sobre la superficie completa, no treinta puntos aislados.
El tercer límite, y el que más duele a nivel operativo, es el plazo. Preparar un programa de palpado para una pieza nueva lleva horas. Ejecutar la medición, más horas. Si el resultado no convence, hay que volver a medir. Todo eso ocurre mientras el cliente espera una respuesta de conformidad.
INSVISION aborda este cuello de botella con escáneres 3D industriales que capturan la superficie completa en una sola sesión, generando nubes de puntos densas que alimentan un informe de inspección 3D revisable, con desviaciones por colores y alineación contra el CAD nominal.
El valor no está solo en la velocidad de adquisición, sino en eliminar la incertidumbre de lo que no se midió.
Desde la perspectiva de un responsable de calidad, la decisión no es solo técnica. Es de control de proceso. Si el método de medición deja zonas ciegas, la aprobación dimensional se apoya en evidencia parcial. Si el método es lento, se postergan decisiones.
Y si depende de un operador muy experimentado, el conocimiento se va con la persona. Un enfoque de digitalización dimensional resuelve esas tres debilidades a la vez: captura completa, entrega rápida y datos que cualquier ingeniero puede revisar contra las tolerancias GD&T del plano.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
El informe de inspección 3D no es un documento aislado que se genera al final del proceso. Es el punto donde convergen cuatro actividades que, si se ejecutan por separado, multiplican los tiempos muertos y las fuentes de error. La clave está en entender la secuencia: escaneo, comparación, revisión y reporte.
En un flujo real, el escaneo captura la geometría de la pieza o del utillaje. Esa nube de puntos se alinea contra el modelo nominal —un CAD de referencia o un archivo IGES/STP— y la comparación genera desviaciones sobre superficies, bordes y zonas críticas. La revisión no debería limitarse a mirar un mapa de colores;
implica definir qué tolerancias importan, qué desviaciones son funcionales y cuáles exigen acción. El reporte, entonces, deja de ser un anexo administrativo y se convierte en evidencia técnica con trazabilidad.
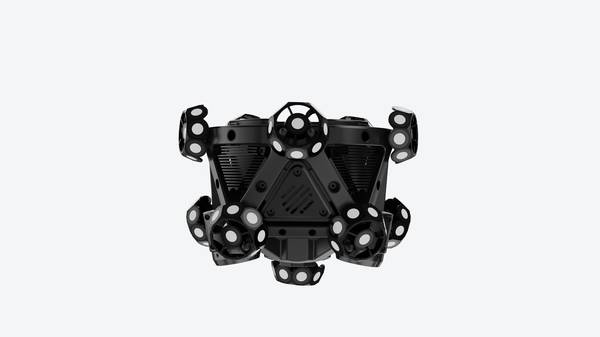
El valor operativo aparece cuando una herramienta como las de INSVISION permite que ese ciclo ocurra en una sola sesión de trabajo. Una pieza de utillaje con cavidades profundas, radios pequeños o superficies de alta reflexión puede requerir múltiples intentos con métodos convencionales.
Si el escaneo y la comparación se integran en el mismo entorno, el inspector reduce desplazamientos, reintentos y transcripción manual de datos.
El informe de inspección 3D resultante no solo documenta el estado dimensional. Registra qué se midió, contra qué referencia y con qué criterio de aceptación.
Para un responsable de calidad, eso significa poder defender una decisión de liberación o rechazo sin depender de notas manuscritas ni de la memoria del operador. Para producción, implica menos interrupciones esperando un dictamen. En términos de coste, el ahorro rara vez proviene de un único factor espectacular;
proviene de eliminar pasos redundantes entre la detección de una desviación y la decisión de corregirla.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Antes de dar por cerrada la compra de un equipo de digitalización, conviene validar tres cosas en planta: que la pieza o el útil que se quiere medir sea realmente escaneable en las condiciones actuales, que el informe de inspección 3D resultante encaje con los criterios de aceptación que ya maneja calidad, y que el operario que va a usar el sistema pueda repetir la medición sin depender de un especialista externo.
Si alguna de estas condiciones falla, el proyecto se queda en una prueba piloto que no llega a producción.
Los escenarios donde mejor encaja este tipo de herramienta suelen ser piezas con geometría orgánica, superficies de forma libre, zonas de difícil acceso para un palpador o útiles que se modifican con frecuencia.
En moldes y matrices, por ejemplo, interesa capturar radios, nervios y cavidades profundas sin seccionar la pieza. También funciona bien en primeras muestras, cuando hay que comparar la pieza real contra el CAD y documentar desviaciones antes de liberar el lote.
No es la vía más eficiente para medir diez cotas lineales en una pieza prismática simple; ahí un control dimensional convencional sigue siendo más rápido y barato.
El equipo de planta debe comprobar la estabilidad dimensional durante la medición. Si la pieza se mueve, vibra o cambia de temperatura mientras se escanea, el informe de inspección 3D arrastra ese error y luego aparecen discrepancias contra la máquina de medir por coordenadas.
Conviene fijar la pieza, esperar a que alcance una temperatura estable y validar el resultado contra un patrón conocido o una medición de referencia antes de dar por bueno el procedimiento.
También hay que revisar la repetibilidad en manos del operario que va a trabajar con el sistema, no solo la del técnico que vino a hacer la demostración.
En cuanto al entregable, calidad debe definir desde el principio qué espera del informe de inspección 3D: mapa de colores contra CAD, cotas críticas con tolerancia, secciones comparativas o exportación a un formato que pueda abrir el cliente.
Lo que no se define antes de la implantación acaba generando retrabajo documental después. Los sistemas de INSVISION permiten construir esa validación sobre datos de nube de puntos y mallas revisables, sin obligar a cambiar todo el flujo de aprobación de la planta.
La clave está en acotar bien el primer caso de uso y dejar el alcance cerrado antes de escalar a más referencias o líneas.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.