

escáner 3D para piezas grandes: criterios prácticos para equipos de fabricación
escáner 3d para piezas grandes: Contexto de planta y necesidad de medición Es un error asumir que una pieza de gran tamaño solo requiere un escáner con mayor.
Contexto de planta y necesidad de medición
Es un error asumir que una pieza de gran tamaño solo requiere un escáner con mayor volumen de captura. En plantas de automoción, energía o aeroespacial, el problema rara vez es la distancia;
el problema es que el entorno de producción no se detiene, y la inspección debe convivir con grúas, utillajes, variación térmica y plazos de liberación cada vez más cortos.
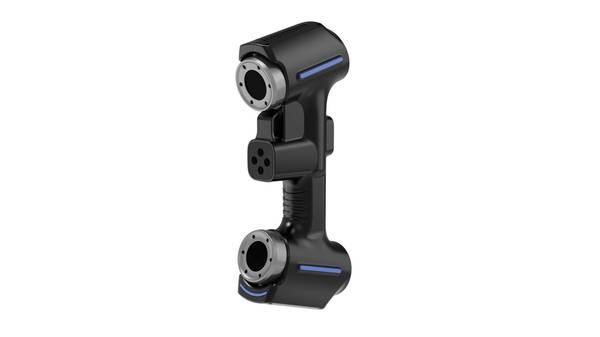
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Cuando una célula de mecanizado o un útil de estampación genera una no conformidad, el equipo de calidad no puede esperar a mover la pieza a una sala metrológica con condiciones controladas.
Necesita datos dimensionales fiables en el propio contexto de planta, con suficiente densidad de puntos para evaluar tolerancias geométricas, alabeos o desviaciones de forma.
Un escáner 3D para piezas grandes debe entenderse, por tanto, no como un simple instrumento de captura, sino como una herramienta de decisión dentro del flujo de inspección.
La presión aparece en dos frentes. Por un lado, producción exige saber si la pieza puede liberarse o si debe bloquearse el lote. Por otro, ingeniería necesita comprender la causa raíz de la desviación: si proviene del proceso, del útil o del propio diseño.
En ambos casos, los datos deben ser trazables, repetibles y comparables con el modelo nominal. Las soluciones de INSVISION se orientan precisamente a esa intersección: no solo capturar geometría, sino entregar información que conecta la acción en planta con la revisión de excepciones y la verificación de resultados.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La presión por acortar los plazos de entrega y aumentar la trazabilidad ha cambiado la conversación en las plantas. Los equipos de calidad ya no preguntan únicamente si una pieza cumple tolerancia; preguntan cuánto tiempo toma verificarlo y cuánta información se pierde en el camino.
Ese cambio de enfoque expone con claridad los límites de los métodos tradicionales cuando el objeto de inspección crece en tamaño o complejidad.
El primer límite aparece con las geometrías complejas. Una máquina de medición por coordenadas trabaja bien mientras la pieza pueda definirse mediante planos, cilindros y esferas que el palpador alcance sin colisión.
Cuando aparecen superficies orgánicas, nervaduras profundas, cortes irregulares o transiciones suaves entre caras, el palpador no solo tarda más; directamente no puede capturar la forma real. El operador termina tomando puntos aislados y asumiendo que el resto de la superficie se comporta como el modelo nominal.
Esa suposición es exactamente lo que un escáner 3D para piezas grandes elimina, porque captura la totalidad de la superficie visible sin depender de una estrategia de puntos predefinida.
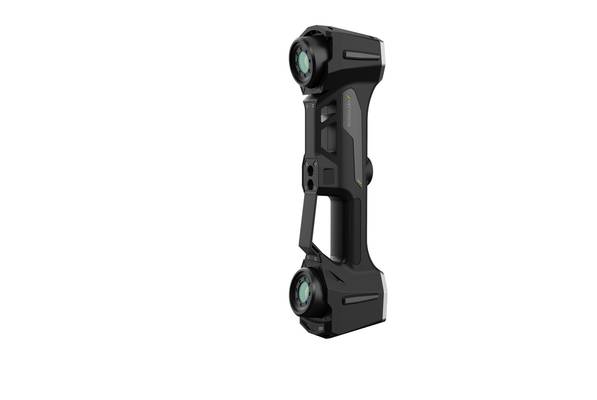
El segundo límite es la continuidad de datos. La medición tradicional entrega nubes de puntos dispersas o perfiles discretos. Para una verificación de perfil completo o un análisis de desviación sobre toda la pieza, esos datos resultan insuficientes.
El ingeniero de calidad necesita densidad de información para comparar la pieza real contra el CAD, identificar zonas de deformación localizada y decidir si el desvío es sistemático o aleatorio.
Sin esa continuidad, las decisiones se toman sobre muestras limitadas y el riesgo de aprobar una pieza defectuosa o rechazar una aceptable aumenta.
El tercer límite es el plazo de entrega. Preparar un programa de medición para una pieza grande puede llevar horas o incluso días. Cada cambio de diseño obliga a reprogramar, verificar recorridos y validar puntos de referencia.
En entornos de fabricación por lotes cortos o desarrollo de prototipos, ese tiempo no existe. Los equipos terminan midiendo menos piezas, con menos puntos y con más prisa.
INSVISION aborda este problema desde la captura masiva de datos: en lugar de programar decenas de puntos, el operador escanea la superficie completa y obtiene una malla densa en una fracción del tiempo.
La limitación no es solo técnica, sino de flujo de trabajo. La medición tradicional produce informes desconectados del sistema MES o de la base de datos de calidad. El resultado queda en un archivo local, muchas veces sin relación con el número de serie, la orden de fabricación o el historial de la pieza.
Para revisión de excepciones y verificación de resultados, esa desconexión obliga a trabajo manual de consolidación. La integración con sistemas de terceros, contemplada en la plataforma industrial escáner 3D de INSVISION, responde a esa necesidad de trazabilidad sin interrumpir la operación de la estación.
Cuando la pieza es grande, la medición tradicional también choca con la logística. Mover un componente de varios metros hasta la máquina de medición implica grúas, fijaciones y tiempo de preparación. El escaneo in situ cambia la lógica: el instrumento va a la pieza, no al revés.
Eso reduce el riesgo de daño por manipulación y permite verificar en la propia estación de trabajo, con la pieza en su posición de mecanizado o ensamblaje. Para plantas que trabajan con tolerancias ajustadas y plazos cortos, esa diferencia operativa pesa tanto como la precisión nominal del equipo.
Cómo encaja el escaneo 3D en el flujo
Contrario a lo que se suele asumir, el escaneo 3D no termina cuando la nube de puntos aparece en pantalla. En un flujo industrial real, ese es apenas el punto de partida.
La captura de geometría de un escáner 3D para piezas grandes genera un volumen de datos que solo tiene valor si se conecta de inmediato con la comparación dimensional, la revisión de desviaciones y el reporte final.
Quienes vienen del control dimensional tradicional suelen subestimar ese paso intermedio: la malla no es el entregable, la decisión de calidad sí lo es.
En estaciones de trabajo donde se inspeccionan componentes de gran formato —carcasas, utillajes, superficies de fundición o subconjuntos estructurales— el escaneo debe integrarse como una operación más dentro del ciclo de control.
El operador captura la pieza, el software alinea la nube contra el modelo nominal o CAD de referencia, y la comparación genera mapas de desviación por zonas. Ese mapa es el insumo para que ingeniería de calidad evalúe si las variaciones están dentro de tolerancia o si hay que escalar una no conformidad.
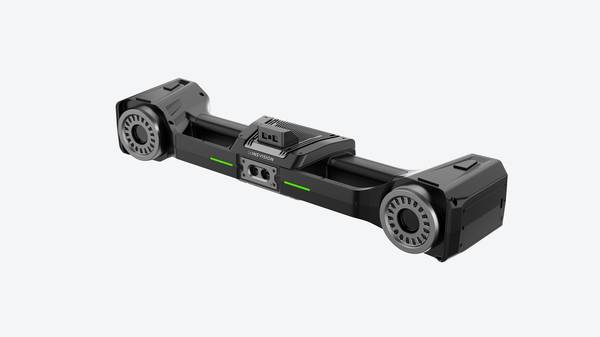
INSVISION aborda este encaje desde una lógica de continuidad de datos. Sus escáneres de luz azul permiten alternar entre modos de captura según la geometría: líneas paralelas para superficies amplias, una sola línea para cavidades profundas o bordes de difícil acceso.
Esa flexibilidad importa porque una pieza grande rara vez es uniforme. El operador no puede detener el flujo para cambiar de herramienta entre zonas; necesita que el mismo equipo cubra tanto la cara exterior como los agujeros y refuerzos internos sin romper la trazabilidad del archivo.
La comparación posterior se apoya en que la nube capturada mantenga una densidad suficiente en todas las áreas. Si el escaneo deja zonas sin datos, la revisión dimensional se vuelve incompleta y el reporte pierde credibilidad ante calidad o ante el cliente.
Por eso el flujo no se diseña solo pensando en velocidad de captura, sino en cobertura y en la capacidad de reescanear selectivamente una región sin repetir toda la pieza.
El reporte cierra el ciclo. En lugar de entregar solo valores puntuales, el flujo con escaneo 3D produce evidencia visual: mapas de color, secciones comparadas, desviaciones sobre referencias de amarre.
Para un ingeniero occidental acostumbrado a ASME Y14.5 o a requisitos de first-article inspection, ese tipo de evidencia se traduce en menos discusiones sobre si una medición fue representativa. La pieza completa queda documentada, no solo los puntos que alguien decidió medir.
El punto crítico es que escaneo, comparación, revisión y reporte no son etapas separadas. Son una sola cadena de decisión. Si el escaneo produce datos que no se alinean bien con el CAD, la comparación arrastra ese error. Si la revisión no permite marcar zonas y reescanearlas, el flujo se traba.
Y si el reporte no es claro para quien no estuvo en la estación de trabajo, la inspección pierde efecto práctico.
INSVISION se posiciona en ese encaje: equipos que capturan geometría compleja y software que convierte la nube en un entregable de calidad accionable, sin obligar al operador a ser experto en metrología para obtener un resultado defendible.
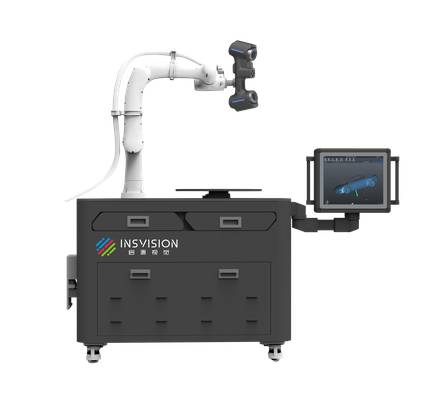
Puntos de validación antes de implantar
¿Se puede validar una pieza de fundición de gran formato sin moverla de la célula de mecanizado? Esa es la pregunta que suele aparecer antes de implantar un escáner 3D para piezas grandes. El equipo de planta debe comprobar tres cosas.
Primero, si el objeto permanece estable durante la captura: vibración, dilatación térmica o apoyo insuficiente degradan la nube de puntos más que la propia precisión nominal del equipo. Segundo, si el flujo de datos encaja con MES o con la base de datos de calidad existente;
INSVISION contempla desarrollo de interacción con sistemas de terceros, lo cual evita islas de información. Tercero, si el entregable requerido es alineación, comparación contra CAD o informe dimensional.
Un escáner 3D para piezas grandes tiene sentido cuando la inspección por contacto resulta lenta o no cubre superficies completas. No lo tiene cuando solo se necesita verificar dos cotas con galgas.
La validación final debe hacerse con una pieza patrón y criterios de aceptación definidos por calidad, no por el proveedor.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.