

Endüstriyel kontrolde otomotiv parçaları 3D tarama nasıl değerlendirilir
otomotiv parçaları 3d tarama: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Bir otomotiv tedarik zincirinde üretim hattının ritmi, çoğu.
Üretim ortamı ve ölçüm ihtiyacı
Bir otomotiv tedarik zincirinde üretim hattının ritmi, çoğu zaman kalite kontrol adımlarının süresinden daha hızlıdır. Pres, kaynak veya montaj hattından çıkan parçalar için bekleme süresi yaratmadan doğrulama yapmak gerekir;
ancak geleneksel mastar, fikstür ve elle ölçüm yöntemleri, karmaşık geometrili parçalarda hem zaman alır hem de operatörden operatöre değişen sonuçlar üretir. Otomotiv parçaları 3D tarama uygulamalarının devreye girdiği nokta tam olarak burasıdır.
Üretim ortamında parça sapmalarını anlamak için yalnızca birkaç kritik noktayı ölçmek yeterli olmaz; yüzey boyunca dağılan form değişimlerini, çekme paylarını ve montaj ara yüzlerindeki birikmiş toleransları görmek gerekir.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Kalite mühendisleri bu nedenle hızlı, tekrarlanabilir ve sahada kullanılabilir bir ölçüm verisine ihtiyaç duyar.
INSVISION tarafından sunulan endüstriyel 3D tarama yaklaşımı, bu ihtiyacı yalnızca laboratuvar koşullarında değil, üretim hattının yakınında da karşılamaya yönelik bir veri toplama pratiği olarak değerlendirilmelidir.
Ölçüm verisi güvenilir olduğunda, hat içi düzeltmeler hızlı yapılır ve hurda oranı kontrol altında tutulur.

Terim notları
Bir otomotiv tedarik zincirinde üretim hattının ritmi, çoğu zaman kalite kontrol adımlarının süresinden daha hızlıdır.
Geleneksel ölçümün sınırlarıKarmaşık bir döküm parçasını, derin bir kanalı ya da sac üzerindeki bir form sapmasını geleneksel yöntemlerle doğrulamaya ça…
3D taramanın iş akışına yerleşmesiSahada tipik bir otomotiv parçaları 3D tarama süreci şöyle ilerler: Parça, fikstüre alınır ya da serbest konumda taranır;
Uygulama öncesi doğrulama noktalarıOtomotiv tedarik zincirinde kalite kontrol ekipleri son yıllarda belirgin bir yön değiştirdi.

Geleneksel ölçümün sınırları
Karmaşık bir döküm parçasını, derin bir kanalı ya da sac üzerindeki bir form sapmasını geleneksel yöntemlerle doğrulamaya çalıştığınızda asıl soruyu kendinize sormanız gerekir: Bu ölçüm gerçekten parçayı mı temsil ediyor, yoksa yalnızca birkaç noktayı mı? Otomotiv parçaları 3D tarama konusu tam da burada devreye girer.
Geleneksel yaklaşımlar; kumpas, mastar, hatta temaslı CMM olsun, çoğu zaman üç temel sınırla karşılaşır.
Birincisi karmaşık geometridir. Serbest formlu yüzeyler, ani kesit değişimleri ve iç bükey bölgeler, nokta bazlı ölçümle ancak kısmen tanımlanabilir. İkincisi veri sürekliliğidir. Tekil ölçümler arasında kalan alanlar hakkında yalnızca varsayım yürütürsünüz; yüzeyin tamamına ait sapma haritası çıkaramazsınız.
Üçüncüsü ise teslim ritmidir. Prototip doğrulama veya ilk parça muayenesinde süre uzadıkça üretim hattı bekler, mühendislik kararları gecikir.
Sonuç olarak geleneksel yöntemler, tolerans doğrulaması için hâlâ gereklidir ancak form, profil ve yüzey bütünlüğü söz konusu olduğunda eksik kalır. Bu sınırları anlamak, doğru ölçüm teknolojisini seçmenin ilk adımıdır.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Sahada tipik bir otomotiv parçaları 3D tarama süreci şöyle ilerler: Parça, fikstüre alınır ya da serbest konumda taranır; elde edilen nokta bulutu ve mesh verisi, referans CAD modeliyle hizalanır. Hizalama sonrası yazılım, yüzey sapmalarını renk kodlu harita üzerinde gösterir.
Bu adım, kalıp çökmesi, çarpılma veya montaj yüzeyi kayması gibi sorunları doğrudan görünür kılar.
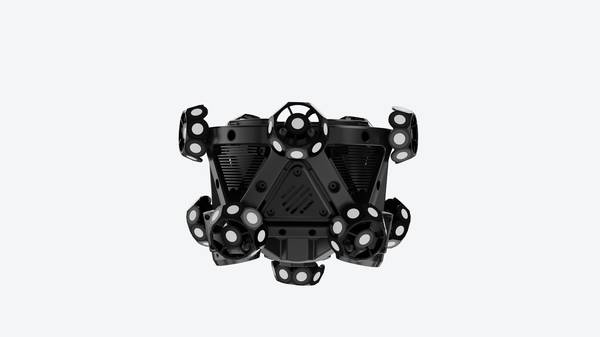
İnceleme aşamasında tolerans dışı bölgeler GD&T çağrılarına göre filtrelenir; örneğin bir montaj yüzeyindeki düzlük sapması veya iki delik ekseni arasındaki konum hatası ayrıştırılır. Raporlama ise bu analizlerin izlenebilir formata dönüştürülmesidir.
INSVISION endüstriyel 3D tarayıcı kategorisi, taranan parçanın boyutuna ve saha kısıtlarına göre bu zinciri tek veri hattında birleştirir: tarama, karşılaştırma, inceleme ve rapor. Kritik olan nokta, her adımda aynı koordinat referansının korunmasıdır. Referans kayarsa, raporun tamamı anlamını yitirir.
Bu yüzden sahada tekrarlanabilirlik; çözünürlükten önce gelir.
Uygulama öncesi doğrulama noktaları
Otomotiv tedarik zincirinde kalite kontrol ekipleri son yıllarda belirgin bir yön değiştirdi. Geleneksel mastar ve elle ölçüm yöntemleri yerine, parça geometrisini tüm yüzeyiyle sayısallaştıran otomotiv parçaları 3D tarama sistemleri devreye giriyor.
Ancak bu geçişin sağlıklı olması için satın alma öncesinde bazı doğrulama adımlarının sahada tamamlanması gerekiyor. Parça boyutu, yüzey parlaklığı, markör kullanımı, çevrim süresi ve tekrar edilebilirlik gibi faktörler, sistemin gerçek üretim hattında beklentiyi karşılayıp karşılamayacağını belirliyor.
Aşağıda, INSVISION endüstriyel 3D tarama sistemlerini değerlendiren ekiplerin pilot uygulama öncesinde netleştirmesi gereken noktalar özetlenmiştir.
Öncelikle taranacak parçanın boyut aralığı ve yüzey karakteri doğrulanmalıdır. Küçük braketler, orta boyutlu şanzıman gövdeleri ve büyük sac paneller farklı çalışma mesafeleri ve sensör konfigürasyonları gerektirir.
Parlak işlenmiş yüzeyler veya koyu renkli plastik parçalar, tarama öncesi matlaştırıcı sprey veya markör uygulaması gerektirebilir. Sahada bu hazırlığın çevrim süresine etkisi mutlaka test edilmelidir. İkinci olarak, parçanın sabitlenme şekli ve tekrar konumlandırma doğruluğu netleştirilmelidir.
Fikstürsüz tarama esneklik sağlar, ancak seri üretimde her parçanın aynı referans sistemine oturması için fikstür veya manyetik dayanaklar gerekebilir.
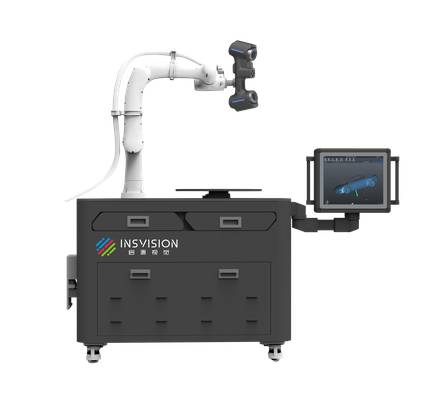
Üçüncü doğrulama noktası, veri çıktısının mevcut kalite akışına uyumudur. Muayene sonuçlarının CAD karşılaştırma raporuna, GD&T sapma analizine veya doğrudan CMM yazılımına aktarılması gerekiyorsa, dosya formatları ve tolerans gösterimleri önceden test edilmelidir.
Son olarak, operatör eğitimi ve tekrar edilebilirlik değerlendirilmelidir. Aynı parçanın farklı vardiyalarda ve farklı operatörler tarafından taranması sonucu elde edilen sapma dağılımı, sistemin sahada tutarlı çalışıp çalışmadığını gösterir.
Bu dört alan netleşmeden yatırım kararı vermek, uygulama sonrası beklenti boşluğu yaratır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.