

Comment évaluer scanner 3D industriel pour le contrôle industriel
scanner 3D industriel: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure La différence entre un contrôle qui bloque la.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
La différence entre un contrôle qui bloque la production et un contrôle qui la laisse avancer tient rarement à la précision annoncée sur une fiche technique. Elle tient à la façon dont l’outil de mesure s’insère dans le flux réel de l’atelier.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Avant l’arrivée du scanner 3D industriel, beaucoup d’équipes qualité passaient d’un marbre à une MMT, puis d’une MMT à un gabarit, en espérant que la somme de ces mesures ponctuelles suffise à valider une surface complexe. Ce n’était souvent pas le cas. On validait des points, pas des formes.
On documentait des écarts, sans comprendre leur origine fonctionnelle.
Questions fréquentes
Que faut-il vérifier pour Contexte d’atelier et besoins de mesure ?
La différence entre un contrôle qui bloque la production et un contrôle qui la laisse avancer tient rarement à la précision annoncée sur une fiche technique.
Que faut-il vérifier pour Limites des méthodes de mesure classiques ?
Les méthodes de mesure traditionnelles atteignent leurs limites dès que la pièce sort des géométries simples.
Que faut-il vérifier pour Intégration du scan 3D dans le flux de travail ?
Beaucoup d’ateliers considèrent encore le scanner 3D industriel comme un outil de laboratoire, réservé à la rétro-ingénierie ou aux contrôles ponctuels.
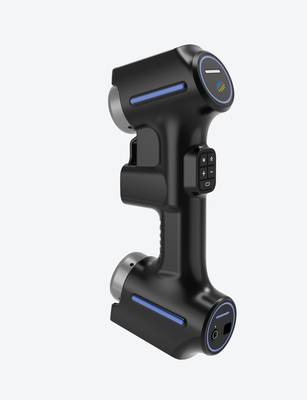
Quand un scanner 3D industriel entre dans ce workflow, la logique change. La pièce n’est plus échantillonnée : elle est capturée dans sa globalité. Le nuage de points devient le référentiel commun entre le bureau d’études, l’usinage et le contrôle final.
Les écarts de forme, les dérives d’assemblage, les défauts de retrait ou d’usinage apparaissent sur une carte couleur lisible par un opérateur, pas seulement par un métrologue.
Dans les ateliers occidentaux, cette évolution répond à une pression concrète. Les exigences GD&T se durcissent, les tolérances de battement ou de profil deviennent contractuelles, et les clients demandent des rapports traçables, au format numérique, intégrés au dossier de lot.
La mesure traditionnelle, séquentielle et dépendante de l’opérateur, atteint ses limites. Le besoin n’est pas seulement d’aller plus vite : c’est d’obtenir des données fiables, reproductibles, exploitables par plusieurs services.
INSVISION aborde ce sujet en partant de l’objet à contrôler et du livrable attendu, pas d’une grille de spécifications abstraite. Un scanner 3D industriel ne se juge pas uniquement sur sa résolution ou sa cadence d’acquisition.
Il se juge sur sa capacité à produire, dans un environnement de production réel, un maillage exploitable pour une inspection dimensionnelle, une rétro-ingénierie ou une comparaison CAO.
C’est ce critère d’intégration au flux qualité qui détermine si l’équipement devient un actif quotidien ou reste un prototype de laboratoire.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Les méthodes de mesure traditionnelles atteignent leurs limites dès que la pièce sort des géométries simples. Un pied à coulisse, un micromètre ou une machine à mesurer tridimensionnelle par contact donnent des résultats fiables sur des plans, des alésages ou des épaulements réguliers.
Mais sur une surface gauche, une nervure de refroidissement, une poche interne ou une arête de dépouille, la mesure devient approximative. L’opérateur multiplie les points de palpage, reconstruit mentalement la forme, et accepte une incertitude qu’il ne peut pas toujours quantifier.
La rupture de données est un autre problème récurrent. Avec un palpeur, chaque point est une information isolée. Entre deux points, la forme réelle reste inconnue. Pour une pièce de fonderie ou une tôle emboutie, cette absence de continuité masque des défauts locaux : une ondulation, un retrait, une dissymétrie.
Le contrôle dimensionnel valide des cotes, mais pas la surface elle-même.
Les délais s’allongent mécaniquement. Préparer un programme de mesure par contact, multiplier les orientations de palpage, gérer les collisions sur une géométrie complexe, puis dépouiller des nuages de points incomplets : le cycle complet peut dépasser la durée de l’usinage lui-même.
Pour une première pièce ou une présérie, ce goulot retarde la libération du processus.
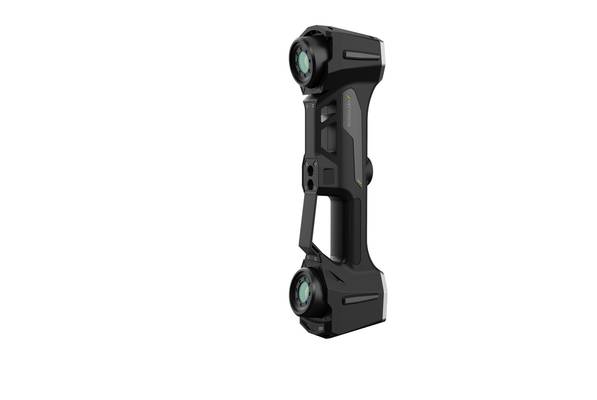
Un scanner 3D industriel change la logique de mesure. Il capture une surface dense et continue, sans contact, avec une précision documentée.
Pour les applications exigeantes, INSVISION propose des systèmes comme le industrial scanner 3D, dont la précision annoncée atteint 0,020 mm pour le scanner et 0,025 mm pour le tracker, avec une profondeur de champ de 650 mm côté scanner.
Ces caractéristiques répondent directement au besoin de mesurer des géométries que les instruments classiques ne peuvent pas atteindre physiquement.
Intégration du scan 3D dans le flux de travail
Beaucoup d’ateliers considèrent encore le scanner 3D industriel comme un outil de laboratoire, réservé à la rétro-ingénierie ou aux contrôles ponctuels.
Sur le terrain, la réalité est différente : les équipes qualité qui l’intègrent au flux quotidien l’utilisent surtout pour enchaîner des tâches répétitives sans casser la cadence.
Une pièce sort de presse, un opérateur la scanne, le logiciel compare le nuage de points au modèle nominal, une revue d’écarts s’affiche, et un rapport part immédiatement vers le service méthodes. Il n’y a pas de rupture entre la mesure et la décision.
Ce qui change vraiment, c’est la continuité. Avec un outil comme ceux proposés par INSVISION, la séquence scan – comparaison – revue – rapport devient un flux unique. Le contrôle ne se résume plus à quelques cotes relevées au pied à coulisse ou sur marbre.
On obtient une cartographie complète de la surface, exploitable pour valider une première pièce, suivre une dérive d’outillage ou documenter une non-conformité. L’intérêt n’est pas seulement métrologique : il est organisationnel.
Le scanner 3D industriel alimente les revues de production avec des données visuelles que chacun peut interpréter, du régleur au responsable qualité.
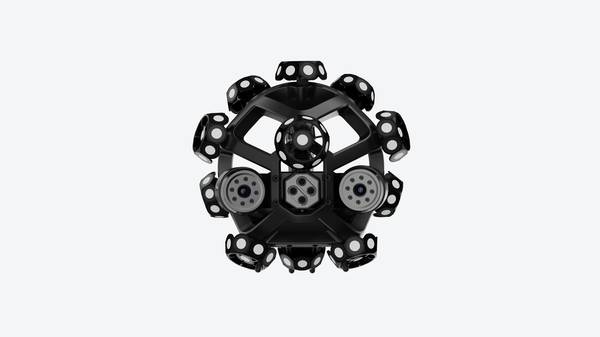
En pratique, l’intégration suit une logique simple. D’abord, on prépare la pièce et le gabarit de contrôle : repères, zones critiques, tolérances à surveiller. Ensuite, on scanne. Les données remontent dans l’environnement de comparaison, où les écarts sont colorés selon les seuils définis.
La revue peut se faire à l’écran, en réunion de production ou directement sur poste. Enfin, le rapport est généré au format attendu, avec les vues, les valeurs d’écart et les annotations utiles. Pas de ressaisie manuelle, pas de tableur intermédiaire.
Pour les acheteurs et responsables qualité occidentaux, l’enjeu est moins la précision brute que la répétabilité du processus. Un scanner 3D industriel doit pouvoir s’insérer dans une démarche type ISO ou ASME sans ajouter de complexité documentaire.
C’est là que la chaîne logicielle fait la différence : si l’opérateur doit exporter des fichiers, les retraiter dans un autre outil puis reconstruire un rapport, l’intégration échoue.
En revanche, quand la comparaison et la revue s’enchaînent dans le même environnement, le scanner devient un poste de contrôle comme un autre, mais avec une densité d’information bien supérieure.
Ce type d’intégration se retrouve dans des contextes variés : contrôle de pièces de fonderie, suivi de déformation après soudure, validation de pièces plastiques injectées, inspection de composants usinés en petite série.
À chaque fois, la logique est identique : capter la géométrie réelle, la confronter au nominal, partager l’écart et archiver la preuve.
Les solutions INSVISION s’inscrivent dans ce schéma en privilégiant la simplicité de passage de la donnée brute au livrable exploitable, sans imposer un langage métrologique réservé à quelques spécialistes.
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’intégrer un scanner 3D industriel dans une ligne de contrôle existante, il faut distinguer deux situations. D’un côté, les pièces pour lesquelles un gabarit, un marbre ou une MMT suffisent encore.
De l’autre, les cas où la forme libre, l’accès optique difficile ou le besoin de numérisation complète rendent le scanning nettement plus pertinent : carrosserie, pièces de fonderie, composites, moules, outillages usés ou ensembles déformés après soudure.
Sur site, certains points doivent être validés avant déploiement. D’abord, la stabilité thermique de la zone : un scanner reste un instrument de mesure, pas un simple appareil photo. Les variations rapides de température dégradent la répétabilité, surtout sur les mesures dimensionnelles serrées.
Ensuite, l’environnement vibratoire : presse, convoyeur, pont roulant à proximité, tout cela peut fausser l’acquisition ou compliquer l’alignement des nuages de points. Enfin, la préparation des surfaces : les pièces brillantes, huileuses ou très sombres demandent souvent un poudrage ou un réglage d’exposition.
C’est un détail d’atelier, mais il conditionne directement la qualité des mailles exploitables.
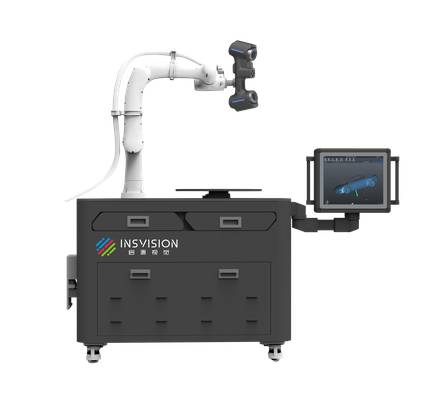
Il faut aussi vérifier le flux de données. Le scanning produit rapidement des fichiers volumineux. Le poste de traitement doit pouvoir suivre, sinon le goulot d’étranglement se déplace simplement du contrôle vers l’informatique.
Dans ce cadre, les solutions INSVISION s’intègrent aux logiciels de métrologie déjà en place, ce qui évite de reconstruire toute la chaîne de validation.
L’intérêt n’est pas de remplacer la MMT partout, mais de couvrir les mesures qu’elle ne sait pas prendre : sections internes, profils complexes, comparaison rapide au modèle nominal, rétroconception d’outillages sans plan à jour. Si ces cas représentent une part réelle du flux qualité, le déploiement se justifie.
Sinon, mieux vaut commencer par une phase de test ciblée sur quelques références pilotes avant de généraliser l’équipement.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.