

escáner 3D para piezas automotrices: criterios prácticos para equipos de fabricación
escáner 3d para piezas automotrices: El reto de los responsables de calidad automotriz: elegir un escáner 3D para piezas complejas El reto de los.
El reto de los responsables de calidad automotriz: elegir un escáner 3D para piezas complejas
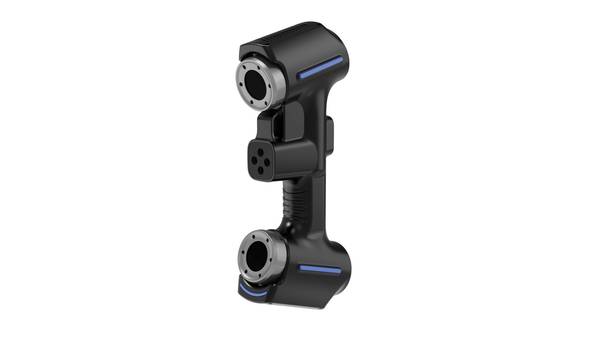
Los responsables de calidad de plantas automotrices, tanto en OEM como en proveedores de primer nivel, enfrentan una decisión que suele subestimarse: validar un escáner 3D para piezas automotrices con datos de la propia línea, no con especificaciones de catálogo.
El error más frecuente es comparar hojas técnicas y asumir que un equipo con buena resolución nominal cubrirá carrocerías, piezas de motor y componentes con orificios profundos. En la práctica, la inspección dimensional de geometrías complejas exige modos de escaneo diferenciados.
Por ejemplo, la línea industrial escáner 3D de INSVISION combina escaneo de precisión con siete líneas láser azules y un modo específico de una sola línea para orificios profundos, algo que solo se confirma midiendo piezas reales con tolerancias GD&T estrictas.
La presión por reducir tiempos en entornos lean obliga a evaluar el equipo en primera pieza y en serie corta, verificando repetibilidad, estabilidad térmica y flujo de datos hacia MES antes de cualquier decisión de compra.
Fallos comunes en implementaciones de escaneo 3D para piezas automotrices
La decisión más subestimada al integrar un escáner 3D para piezas automotrices no es la compra del equipo, sino la validación del flujo completo de inspección. Muchos evaluadores prueban una pieza simple, obtienen una nube de puntos atractiva y asumen que el sistema funcionará igual en línea.
La realidad aparece después, con geometrías que el escáner no alcanza o datos que no encajan con el software de calidad existente.
Uno de los fallos más frecuentes está en orificios profundos y bordes cortados de piezas de motor o chasis. Un escáner sin modo de línea láser única para agujeros profundos deja zonas muertas que obligan a inspección manual complementaria.
El impacto operativo es directo: retrasos en la línea y piezas liberadas sin trazabilidad dimensional completa. INSVISION incorpora en sus escáneres industriales un modo de escaneo profundo con una sola línea láser azul, lo que permite resolver estos accesos difíciles sin cambiar de herramienta.

El segundo punto crítico es el tiempo de ciclo. Los flujos obsoletos usan brazos articulados o plantillas de medición que no siguen el takt time. Si el escaneo tarda más que la cadencia de producción, el sistema se convierte en cuello de botella.
La solución no es solo velocidad bruta, sino modos de escaneo configurables: alta velocidad para superficies amplias, precisión con siete líneas láser para zonas de tolerancia estrecha y reescaneo inteligente de orificios y cantos cortados.
El tercer fallo aparece en la integración con MES y software de control de calidad. Un escáner que exporta solo archivos aislados sin conexión a bases de datos de terceros genera trabajo manual de transferencia y aumenta el riesgo de errores de trazabilidad.
Para entornos automotrices, conviene evaluar si el sistema soporta desarrollo de interacciones con MES, algo que INSVISION contempla en su línea industrial escáner 3D.
La repetibilidad en superficies reflectantes o materiales compuestos es otro punto donde fallan implementaciones mal planificadas. Sin parámetros de exposición adaptativos, las mediciones varían entre turnos u operadores, provocando rechazos no detectados o falsos rechazos.
En piezas de chasis con recubrimientos brillantes o componentes de composite, la estabilidad del dato debe validarse con estudios R&R antes de liberar el sistema a producción.
Criterios de validación técnica para escáneres 3D de piezas automotrices
Los equipos de calidad que evalúan un escáner 3D para piezas automotrices suelen centrarse en la precisión declarada en ficha técnica.
El error más frecuente es validar únicamente sobre una pieza plana de referencia y obviar geometrías que luego aparecen en producción real: orificios profundos, nervaduras, superficies brillantes tras el mecanizado o el desmoldeo.
La decisión se malinterpreta cuando la prueba se limita a una nube de puntos visualmente aceptable, sin contrastarla contra GD&T callouts ni contra la repetibilidad exigida por el control dimensional.
La validación debe partir del objeto, no del equipo. Una brida de admisión, un soporte estructural o una pieza interior con clips presentan exigencias distintas. Por eso conviene establecer criterios verificables antes de la demostración.
La siguiente tabla resume los pasos prácticos que el equipo evaluador debería registrar durante una prueba en planta.

| Criterio de evaluación | Paso de validación práctico |
|---|---|
| Capacidad de escaneo de orificios profundos | Escanear un orificio de relación profundidad/diámetro igual o superior a 3:1 y comparar la nube resultante con el diámetro medido por calibre o máquina de medición por coordenadas. Verificar si el sistema necesita un modo específico de una sola línea láser para acceder al fondo sin perder referencia. |
| Velocidad de captura adaptada a producción en línea | Cronometrar el tiempo entre el inicio del escaneo y la generación de la malla utilizable para una pieza tipo. Confirmar si el operador puede mantener ese ritmo durante un turno sin fatiga acumulada ni pérdida de alineación. |
| Precisión en modo de escaneo de alta resolución | Escanear una pieza patrón con tolerancias conocidas y evaluar la desviación sobre superficies planas, cilíndricas y esféricas. Repetir cinco veces y calcular la dispersión, no solo el error medio. |
| Compatibilidad con sistemas de gestión de fabricación y bases de datos de terceros | Solicitar una prueba de exportación de resultados hacia el MES o ERP interno. Comprobar si el flujo permite asociar automáticamente el archivo dimensional a la orden de fabricación sin intervención manual. |
| Rendimiento en superficies de distintos materiales y acabados | Preparar una bandeja con aluminio pulido, plástico negro brillante y fundición rugosa. Verificar si se requiere polvo revelador o ajuste de exposición para cada material, y cuánto tiempo consume ese cambio. |
Cada criterio debe documentarse con valores medidos y condiciones de ensayo. Las normativas ISO y ASME de medición dimensional no exigen un escáner concreto, pero sí obligan a demostrar que el sistema es capaz de sostener la incertidumbre requerida para las tolerancias declaradas en plano.
Un escáner que pasa la prueba estática pero falla en repetibilidad no es apto para control de proceso.
INSVISION ha orientado sus soluciones a cubrir estos puntos de validación, con modos de escaneo específicos para orificios profundos y soporte para interacción con MES y bases de datos de terceros, lo que permite integrar la captura dimensional sin duplicar sistemas de trazabilidad.
La recomendación práctica es exigir al proveedor una validación sobre piezas propias, no sobre muestras de demostración.
Alineación de las soluciones de INSVISION con los requisitos de automoción
Al realizar la inspección de una pieza automotriz compleja, el punto que más se suele subestimar es la combinación entre acceso geométrico y trazabilidad del dato. No basta con capturar una nube de puntos densa;
el valor real aparece cuando esa nube puede validarse contra el plano y quedar asociada al lote, la orden de producción o el historial de calidad sin pasos manuales intermedios.
En este contexto, un escáner 3D para piezas automotrices debe evaluarse no solo por sus modos de escaneo, sino por su capacidad de insertarse en el flujo de control existente.
Las soluciones de INSVISION abordan esta exigencia desde dos frentes que conviene separar al construir una lista de verificación. El primero es el acceso a geometrías difíciles.
Los modos de escaneo de orificios profundos con una línea láser azul única están confirmados en varias plataformas del portafolio y permiten capturar cavidades, cajeras o pasos internos donde los patrones multilínea pierden eficacia o generan datos ruidosos.
El segundo frente es la adecuación del modo de escaneo a la etapa productiva: los modos de precisión con siete líneas láser azules resultan apropiados para control de recepción y auditoría dimensional, mientras que los modos de alta velocidad se adaptan mejor a inspección en línea cuando el ritmo de muestreo manda.
Un criterio que suele omitirse en la evaluación inicial es la integración con sistemas MES y bases de datos de terceros. INSVISION contempla soporte para desarrollar interacciones con estos entornos, lo cual permite alinear los datos de escaneo con los flujos de producción existentes.
En la práctica, esto significa que el inspector puede asociar una nube de puntos a un número de serie o a una orden de trabajo sin exportar archivos aislados ni renombrarlos manualmente. Para una planta occidental con trazabilidad exigida por cliente final, ese detalle pesa tanto como la exactitud dimensional.
Al armar la prueba de aceptación, conviene incluir tres preguntas: qué geometría crítica obliga a usar escaneo de orificio profundo, qué etapa productiva define el modo de escaneo dominante y qué sistema debe consumir el dato después de la inspección.
Si un proveedor no puede responder a la tercera pregunta sin recurrir a exportación manual, el costo oculto aparecerá después, en horas de administración de datos y en auditorías de calidad.
La decisión correcta no se basa en la hoja de especificaciones más extensa, sino en la coincidencia entre el modo de escaneo, la pieza real y el sistema que recibe la información.
Prueba de rendimiento: cómo validar el funcionamiento en tus propias piezas
Cuando un equipo de calidad evalúa un escáner 3D para piezas automotrices, la decisión suele torcerse en la fase de demostración. El proveedor muestra una pieza limpia, sin rebabas, con acabado mate y geometría amable. Todo escanea rápido y se ve impecable en pantalla.
El problema aparece semanas después, cuando el equipo llega a planta y se enfrenta a la pieza real: un soporte de aluminio con orificios profundos de 40 milímetros, una carcasa con radios irregulares o una superficie mecanizada con brillos que confunden al sensor.
Ahí es donde se descubre si la inversión fue acertada o si se compró una herramienta que solo funciona en condiciones ideales.
La prueba de concepto fiable no consiste en ver una demostración genérica. Consiste en enviar una muestra de producción propia y exigir un informe de escaneo detallado. Una pieza compleja, con orificios profundos, geometrías irregulares o acabados difíciles, es el mejor banco de pruebas.
El proveedor debe devolver no solo la nube de puntos, sino un análisis que permita verificar si las mediciones coinciden con patrones de referencia calibrados.
Si el escáner no puede resolver un orificio profundo o produce ruido en una superficie brillante, eso debe quedar documentado antes de firmar cualquier orden de compra.
INSVISION ofrece esta posibilidad de prueba personalizada. El equipo evaluador puede enviar su propia pieza y solicitar un informe que muestre el comportamiento real del escáner frente a los desafíos específicos de su operación.
Esto permite comprobar la compatibilidad del formato de datos con los software y sistemas de la planta, un punto que suele pasarse por alto y que genera fricciones posteriores en la integración con MES o bases de datos de terceros.
La validación con pieza propia es la única forma de evitar decisiones basadas en demostraciones preparadas.
Preguntas frecuentes y lista de verificación para tu decisión
Muchos responsables de calidad asumen que un escáner 3D para piezas automotrices es una herramienta de laboratorio, no un equipo de planta. Esa idea se cae rápido cuando se evalúan los flujos reales de inspección.
¿Los escáneres 3D para piezas automotrices cumplen con normativas ISO/ASME de medición dimensional?
El cumplimiento no depende solo del escáner. Depende de la calibración trazable, del procedimiento de medición y del software que genera el informe dimensional. Un equipo puede entregar nubes de puntos precisas y aun así producir informes rechazados si la trazabilidad no está documentada.
Antes de comprar, solicita una demostración sobre una pieza con GD&T real y pide el informe completo según ISO 14253 o ASME Y14.5. INSVISION cubre este punto cuando la integración se configura con protocolos de verificación dimensional claros, no solo con captura geométrica.
¿Se puede integrar un escáner 3D en una línea de producción en continuo sin parar el ritmo de fabricación?
Sí, pero no todos los escáneres sirven para eso. La clave es distinguir entre escaneo manual para lotes pequeños y escaneo automatizado para producción en serie. En línea, el equipo debe sincronizarse con el PLC, el sistema MES o la base de datos de terceros.
El industrial escáner 3D de INSVISION soporta desarrollo de interacciones con MES y bases de datos de terceros, lo cual es un punto de partida técnico para integración en continuo. Aun así, el ritmo real depende de la velocidad de captura, del tiempo de procesamiento y del sistema de fijación de la pieza.
Haz una prueba con tu tiempo de ciclo real, no con una pieza estática.
¿Qué mantenimiento preventivo requiere un escáner 3D de uso industrial?
Menos del que se cree, pero no es cero. Los equipos con láser azul requieren limpieza periódica de ópticas, verificación de calibración con patrón certificado y control de temperatura en el entorno de medición. No hay piezas de desgaste mecánico constantes, pero ignorar la calibración es el error más común.
Un escáner sin verificación periódica puede derivar en desviaciones no detectadas. Define un plan de verificación trimestral o semestral según la frecuencia de uso y las condiciones de la planta.
¿Cuánta formación necesita el equipo de calidad para operar la herramienta?
Para escaneo manual básico, un operador con experiencia en metrología puede ser productivo en pocos días. La dificultad no está en disparar el escáner, sino en preparar la pieza, elegir la estrategia de escaneo y alinear los datos con el modelo de referencia.
Para integración en línea, la formación es mayor porque hay que configurar comunicación con MES, automatización y manejo de excepciones. Planifica una semana para operación básica y dos o tres semanas para autonomía completa en inspección dimensional.
Lista de verificación para evaluar opciones sin depender del discurso comercial
- Define primero la pieza objetivo: tamaño, material, brillo superficial, zonas de difícil acceso y tolerancias críticas.
- Pide una demostración con tu pieza real, no con una pieza de demostración genérica.
- Verifica el informe dimensional completo: cotas GD&T, desviaciones y trazabilidad metrológica.
- Prueba el software de alineación y comparación con tu flujo de trabajo actual.
- Evalúa el tiempo total desde la captura hasta el informe final, no solo la velocidad de escaneo.
- Confirma la compatibilidad con tu sistema MES o base de datos si la integración es un requisito.
- Pregunta por el procedimiento de calibración y el patrón de verificación suministrado.
- Comprueba el soporte técnico en tu región y el tiempo de respuesta para incidencias en planta.
- Revisa la escalabilidad: ¿el mismo equipo sirve para piezas pequeñas y componentes grandes?
- Evita decidir solo por resolución o velocidad declarada; el dato útil es la repetibilidad sobre tu geometría.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.