

3D ölçüm sistemi: üretim ekipleri için pratik kriterler
3d ölçüm sistemi: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Çoğu kişi kalite sorunlarının ölçüm cihazının hassasiyetinden.
Üretim ortamı ve ölçüm ihtiyacı
Çoğu kişi kalite sorunlarının ölçüm cihazının hassasiyetinden kaynaklandığını düşünür. Oysa gerçek sorun çoğu zaman ölçüm verisinin üretim hattından kopuk olmasıdır.
Bir parça laboratuvarda mikron seviyesinde doğrulanır, ama aynı parça hattın ortasında, titreşim varken, operatör vardiyası değişirken ve fikstür tam oturmamışken bambaşka bir geometriye sahip olabilir.
Batılı üreticiler için asıl mesele cihazın broşürdeki doğruluğu değil, o doğruluğun gerçek üretim koşullarında tekrar edip etmediğidir.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
Otomotiv OEM tedarikçilerinden havacılık MRO atölyelerine kadar hemen her ortamda aynı baskı var: ilk parça onayı hızlı olmalı, seri üretimde sapmalar erkenden yakalanmalı, müşteriye sunulan rapor ise denetimden geçecek kadar tutarlı olmalı.
Geleneksel mastarlar ve elle tutulan kumpaslar bu döngüyü taşıyamaz hale geldi. Bir yüzey profilini tek tek nokta ölçerek doğrulamak yavaş; karmaşık bir döküm parçasını fikstürle sabitleyip CMM’e sokmak ise hem zaman alıyor hem de esneklik bırakmıyor.
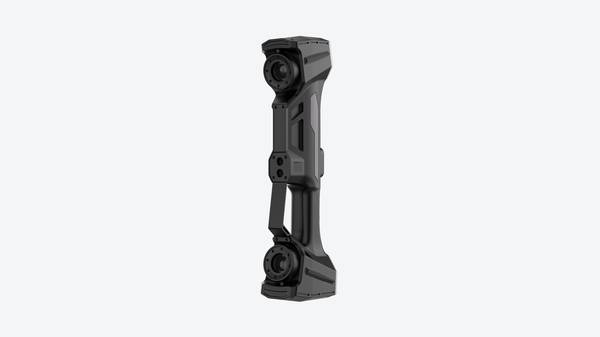
INSVISION endüstriyel 3D ölçüm sistemi tam da bu noktada devreye giriyor. Amaç sadece daha hızlı ölçmek değil, ölçüm verisini üretim kararlarına doğrudan bağlamak. Kalite mühendisi hattın başında parçayı tarar, sapma haritasını ekranda görür ve aynı vardiya içinde düzeltme talimatı verebilir.
Bu, ölçümün laboratuvardan çıkıp üretimin bir parçası haline gelmesi demek. Güvenilir veri; ancak istasyonda doğru alındığında, doğru yorumlandığında ve sonuca hızlı bağlandığında işe yarar.
Geleneksel ölçümün sınırları
Kalite kontrol laboratuvarındaki koordinat ölçüm makinesi (CMM) hâlâ birçok atölyenin referans noktasıdır. Ancak saha koşullarında işler farklı işler.
Kalıp boşluğundaki bir iç radyus, sac metal parçanın geri yaylanma sonrası aldığı serbest form ya da türbin kanadının profil sapması söz konusu olduğunda, temaslı problar ve el tipi kumpaslar genellikle yetersiz kalır.
Karmaşık geometriyi nokta bazlı ölçmek, yüzeyin tamamı hakkında karar vermek için yeterli veri sağlamaz. Mühendis, ölçemediği bölgeyi varsaymak zorunda kalır; bu da kaçak tolerans riskini artırır.
İkinci sınır, veri sürekliliğidir. Geleneksel yöntemlerle alınan ölçümler ayrık noktalardan oluşur ve CAD modeliyle karşılaştırma yaparken renkli sapma haritası yerine tek tek sapma değerleri üretilir. Üçüncü sınır ise teslim ritmidir.
İlk parça doğrulaması veya kalıp revizyon kararı için beklenen süre, üretim hattının durmasına neden olabilir. Bu noktada INSVISION 3D ölçüm sistemi, tek bir taramada yüzeyin tamamını yakalayarak hem veri yoğunluğunu hem de karar hızını değiştirir.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Tarama, karşılaştırma, inceleme ve raporlama adımları sahada tek bir kesintisiz hat halinde ilerlediğinde, kalite kontrol gerçek anlamda üretim ritmine ayak uydurur.
Buradaki kilit nokta şudur: 3D ölçüm sistemi yalnızca bir veri toplama aracı olarak değil, istasyonlar arası veri aktarımını ve istisna yönetimini belirleyen bir süreç bileşeni olarak ele alınmalıdır.
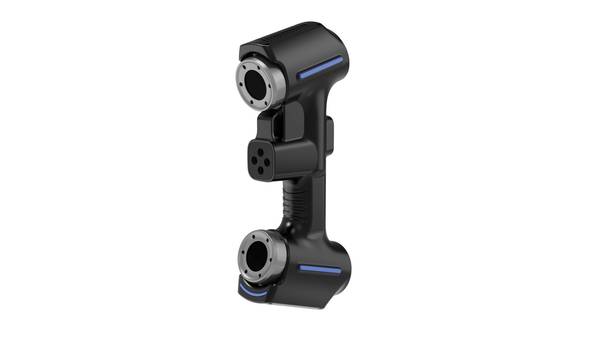
Sahada tipik akış, muayene masasına gelen parçanın referans konumuna alınmasıyla başlar. INSVISION 3D ölçüm sistemi burada CAD model ile taranan nokta bulutunu hizalayarak sapma haritasını çıkarır. Kalite mühendisi yalnızca tolerans dışı kalan bölgeleri görür; tüm yüzeyi tek tek kontrol etmesi gerekmez.
Bu, özellikle döküm, sac şekillendirme ve kaynaklı montaj parçalarında belirgin bir fark yaratır; çünkü bu parçalarda form sapması genellikle lokal bölgelerde yoğunlaşır.
İnceleme aşamasında önemli olan, ölçüm sonuçlarının GD&T çağrılarıyla eşleşmesidir. Profil toleransı, konum toleransı veya eş eksenlilik gibi değerler doğrudan karşılaştırma yazılımı içinde değerlendirilir.
Renkli sapma haritaları, atölye personelinin ek bir yorum katmanına ihtiyaç duymadan sorunlu bölgeyi görmesini sağlar. Bu noktada istisna incelemesi devreye girer: tolerans dışı değerler otomatik olarak işaretlenir, ilgili operatör veya vardiya sorumlusu yalnızca bu kayıtları açar.
Raporlama tarafı da aynı akışın içinde kalır. Her ölçüm sonrası PDF veya CSV formatında kayıt alınabilir; böylece ilk parça onayı, devreye alma kontrolleri ve periyodik proses doğrulama çalışmaları için ayrı bir dokümantasyon süreci yürütmek gerekmez.
Western üretim ortamlarında ASME Y14.5 veya ISO 1101 çerçevesinde yapılan raporlamalar için bu bütünlük, denetim geçmişi açısından da önem taşır.
Sonuçta sahada değer yaratan şey, tarama hızından çok verinin bir sonraki karar adımına ne kadar temiz aktığıdır. INSVISION 3D ölçüm sistemi bu akışı istasyon davranışları, veri devri, istisna gözden geçirme ve sonuç doğrulama çerçevesinde birleştirir.
Kalite ve proses ekipleri aynı ölçüm sonucu üzerinden konuştuğunda, düzeltme döngüsü kısalır ve tekrar ölçüm ihtiyacı azalır.
Uygulama öncesi doğrulama noktaları

Uygulama öncesi doğrulama noktaları
Bir 3D ölçüm sistemi satın alma kararı verilmeden önce, kalite ve proses ekiplerinin sahada birlikte yürüttüğü doğrulama adımı çoğu zaman gözden kaçar. Oysa bu aşama, sistemin gerçekten işe yarayıp yaramayacağını belirler. Doğrulama süreci bir demo taramasından ibaret değildir;
istasyon yerleşimi, veri akışı, istisna yönetimi ve sonuç doğrulama gibi başlıkların tek tek ele alınması gerekir.
İlk doğrulama noktası ölçüm nesnesinin yüzey karakteridir. Parlak, koyu veya yarı saydam yüzeyler tarama stratejisini doğrudan etkiler. Ekip, temsili bir parçayı mevcut yüzey durumuyla tarayarak veri kalitesini gözlemlemelidir.
Matlaştırıcı sprey kullanımı bir opsiyon olsa da seri üretim hattında her parçaya uygulanması ek işçilik ve temizlik maliyeti doğurur. Bu nedenle INSVISION endüstriyel 3D ölçüm sistemi ile yapılan saha testinde, operatörün günlük akışta karşılaşacağı yüzey koşullarının birebir simüle edilmesi önerilir.
İkinci olarak referans ve hizalama stratejisi netleştirilmelidir. CAD modeli olan parçalarda ıskarta riski, model referans düzlemlerinin sahadaki fikstürleme ile çakışıp çakışmadığına bağlıdır. Kalite mühendisi, GD&T çağrılarının hangi datumlara göre değerlendirileceğini önceden belirlemelidir.
Aksi halde yazılımda doğru görünen sapma haritası, atölyedeki montaj referansından kopuk olabilir.
Üçüncü doğrulama başlığı istasyon ergonomisi ve veri el değiştirme sürecidir. Tarama cihazının parçaya erişimi, operatörün tekrarlı hareketleri ve veri aktarımındaki manuel adımlar, sistemin hatta gerçek anlamda benimsenmesini belirler.
Yalın üretim perspektifinden bakıldığında, 3D ölçüm sistemi istasyonu bir yalıtılmış laboratuvar cihazı gibi değil, kalite kontrol döngüsünün bir parçası olarak kurgulanmalıdır.

Son adım, istisna incelemesi ve sonuç doğrulamadır. Sınırda kalan ölçümler, yazılımın tolerans dışı uyarıları ve tekrar ölçüm kararları için sorumluluk tanımları netleştirilmelidir.
Kalite ekibi ile proses mühendisliği arasında, sapma raporunun hangi formatta üretim toplantısına taşınacağı da bu aşamada karara bağlanır. Doğrulama öncesi bu noktaların ele alınması, sistemin kurulum sonrası atıl kalma riskini önemli ölçüde azaltır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.