

Экспертиза INSVISION в 3D сканировании деталей для промышленного контроля качества
3d сканирование деталей: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Ключевой вывод прост: чем.
Производственный контекст и потребность в измерениях
Ключевой вывод прост чем выше серийность и жестче
Ключевой вывод прост: чем выше серийность и жестче допуски, тем быстрее ручной контроль превращается из вспомогательной операции в узкое место всего производства. Инженерные службы это чувствуют первыми.
Когда оснастка уже стоит на станке, а отдел качества ждет результаты по первым деталям, каждый час простоя обходится дороже любого измерительного инструмента.
Критерии выбора и проверки на месте
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Ключевой вывод прост чем выше серийность и жестче | Ключевой вывод прост: чем выше серийность и жестче допуски, тем быстрее ручной контроль превращается из вспомогательной операции в узкое место всего… | Инженерные службы это чувствуют первыми. |
| Именно поэтому на современных производствах от автомоби… | Именно поэтому на современных производствах — от автомобильных поставщиков до медицинского оборудования — сканирование все чаще рассматривают не как… | Не для разовых исследований, а для ежедневного контроля первых изделий, серийных выборок и оснастки перед запуском партии. |
| Третья сжатые сроки | Третья — сжатые сроки. | Первая статья, серийный аудит, входной контроль партии. |
| Как 3D-сканирование встраивается в процесс | Задаетесь вопросом, где именно в производственном цикле 3D-сканирование деталей перестает быть «дополнительной опцией» и становится рабочим инструмен… | Ответ прост: там, где традиционные средства измерения перестают давать полную картину геометрии. |
Традиционный подход — калибры, микрометры, координатно-измерительные машины — закрывает базовые потребности, но плохо работает с реальной геометрией. Любая деталь после литья, штамповки, сварки или механической обработки имеет отклонения, которые невозможно описать двумя-тремя линейными размерами.
Плоскостность, профиль, смещение отверстий, деформация после термообработки — все это требует не точечных замеров, а полной картины поверхности. Именно здесь начинается разрыв между тем, что контролируется по чертежу, и тем, что реально влияет на сборку.
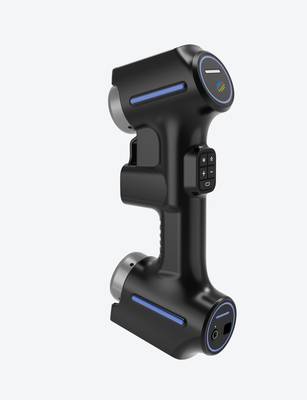
Нагрузка на контроль растет быстрее, чем штат отдела качества. Увеличивается номенклатура, сокращается время на переналадку, ужесточаются требования заказчиков к документации.
В таких условиях инженеру нужны не просто данные, а надежные данные, которые можно передать в CAD-систему, сравнить с номинальной моделью и использовать для корректировки техпроцесса. Ручной протокол с записанными от руки значениями эту задачу не решает.
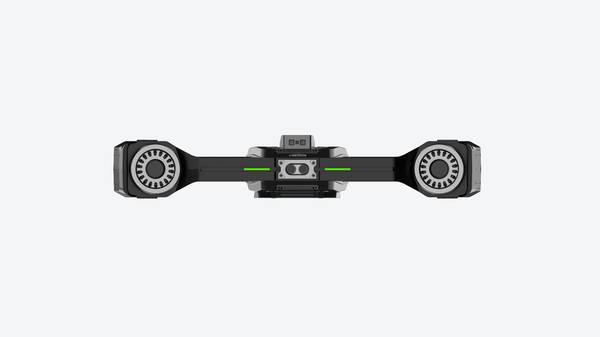
Потребность формулируется просто: получить полную цифровую копию детали за время, сопоставимое с ручным контролем, и при этом исключить субъективность оператора. Один специалист прижимает микрометр с одним усилием, другой — с другим. Один считает, что поверхность в допуске, второй видит локальный провал.
Такой разброс недопустим, когда деталь уходит в сборочный узел, а претензии возвращаются через месяц после отгрузки.
Технология 3D сканирования деталей закрывает именно этот разрыв. Вместо десятков отдельных замеров — облако точек, описывающее всю поверхность. Вместо споров о методике измерения — цифровая модель, которую можно проанализировать повторно, сохранить в архиве и предъявить заказчику как доказательство соответствия.
Для производственника это означает, что контроль перестает быть зависимым от конкретного человека и его опыта. Данные становятся воспроизводимыми, а решения по корректировке процесса принимаются на основе полной картины, а не случайной выборки из трех точек.
Именно поэтому на современных производствах от автомобильных поставщиков
Именно поэтому на современных производствах — от автомобильных поставщиков до медицинского оборудования — сканирование все чаще рассматривают не как лабораторную экзотику, а как рабочий инструмент отдела качества.
Не для разовых исследований, а для ежедневного контроля первых изделий, серийных выборок и оснастки перед запуском партии. Когда нагрузка на контроль растет, а требования к надежности данных ужесточаются, вопрос стоит не «нужен ли сканер», а «как быстрее встроить его в действующий процесс».
Где традиционные измерения теряют эффективность
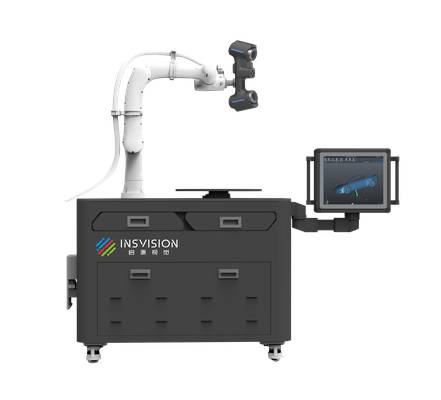
Ключевой вывод прост: как только деталь перестаёт быть прямоугольной или цилиндрической, ручной инструмент и координатно-измерительные машины начинают давать неполную картину. Дело не в квалификации оператора, а в самом принципе точечного съёма данных.
Первая зона потерь — сложная геометрия. Лопатки, корпуса с рёбрами жёсткости, литые переходы, органические поверхности. Щуп физически не может зайти во все впадины, а каждое касание снимает одну точку за раз. Результат — разреженное облако, по которому нельзя корректно оценить отклонения формы по всей поверхности.
Вторая — разрывы данных. При контроле кромок, отверстий малого диаметра, глубоких пазов или зон за уступами традиционный замер даёт фрагменты. Между точками остаются «слепые» участки, где дефект может остаться незамеченным.
Третья сжатые сроки
Третья — сжатые сроки. Первая статья, серийный аудит, входной контроль партии. Когда нужно не десять размеров, а полное поле отклонений за смену, точечный метод не масштабируется.
3D сканирование деталей в таких условиях закрывает именно эти пробелы: вместо набора координат — сплошная цифровая модель, пригодная для анализа и архивирования. Для задач, где традиционный контроль упирается в геометрию, доступ к полному полю данных меняет саму постановку измерительной задачи.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Задаетесь вопросом, где именно в производственном цикле 3D-сканирование деталей перестает быть «дополнительной опцией» и становится рабочим инструментом контроля? Ответ прост: там, где традиционные средства измерения перестают давать полную картину геометрии.
В реальном цикле сканирование не существует изолированно. Оно начинает работать в связке: сканирование → сравнение с CAD-моделью → проверка допусков → формирование отчета.
Например, при контроле корпусных деталей после механообработки оператор сканирует деталь, получает облако точек, накладывает его на эталонную модель и сразу видит отклонения по GD&T-позициям. Без этой связки инженер тратит часы на точечные замеры, которые не покрывают всю поверхность.
Оборудование INSVISION встраивается в этот процесс без перестройки
Оборудование INSVISION встраивается в этот процесс без перестройки участка: сканер работает на столе ОТК или непосредственно у станка, данные уходят в измерительное ПО, а отчет формируется в формате, понятном технологу и заказчику.
Такой подход особенно оправдан при первой проверке партии (first-article inspection), когда важно зафиксировать геометрию до запуска серии, а не после обнаружения брака.
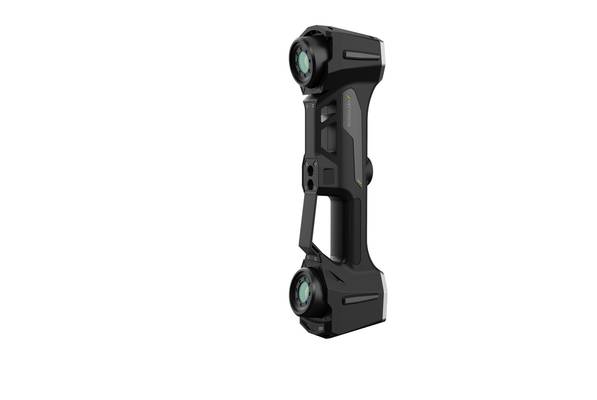
Что проверить перед внедрением
Когда цех уже перерос ручные инструменты, а координатно-измерительная машина не справляется с потоком деталей, инженеры обычно начинают присматриваться к 3D сканированию деталей. Но прежде чем подписывать заявку на оборудование, стоит пройтись по площадке с холодной головой.
Не всякая деталь, не всякий допуск и не всякая логистика одинаково хорошо ложатся на оптический контроль.
Первый вопрос — что именно вы собираетесь измерять. Сценарии из практики INSVISION показывают, что сканер наиболее оправдан там, где традиционный инструмент буквально «не достаёт»: внутренние полости пресс-форм для экструзии, сложные радиусы автомобильных рычагов, изношенные поверхности холодных валков, у которых нет CAD-модели. Если деталь крупная, с множеством криволинейных поверхностей, а допуск не уходит в субмикронную зону — это рабочий кандидат. Если же вы контролируете отверстие под штифт с допуском два микрона, оптический сканер не заменит калибр или КИМ.
Второй пункт условия на месте
Второй пункт — условия на месте. Оптическое 3D сканирование чувствительно к вибрации, пыли и нестабильному освещению. Проверьте, где будет стоять сканер: рядом с штамповочным прессом или на отдельном измерительном столе в зоне с контролируемым микроклиматом?
Для деталей с блестящими или чёрными поверхностями потребуется матирующий спрей — убедитесь, что техпроцесс допускает нанесение и последующую очистку. Для крупных узлов продумайте, как деталь будет закреплена: сканер и объект не должны смещаться относительно друг друга в течение цикла.
Третий пункт — что вы будете делать с облаком точек. Одно дело — получить цветную карту отклонений для быстрой оценки геометрии. Другое — передать данные в CAD для обратного проектирования или в пакет статистического контроля процесса.
Уточните, кто в вашей команде будет обрабатывать данные: оператору нужен понятный шаблон отчёта, а не сырое облако на миллион точек. Продумайте формат передачи в PDM или ERP, чтобы результат сканирования не оседал мёртвым файлом на локальном диске.
Отдельно проверьте сценарий повторяемости. Если вы сканируете однотипные детали партиями — например, алюминиевые профили или литые корпуса, — заранее пропишите шаблон выравнивания и зоны контроля. Это сократит время на подготовку каждого нового цикла.
Если же детали приходят разовые, с неполной документацией, убедитесь, что у вас есть эталон или хотя бы исправный образец для построения базовой геометрии.
Наконец, не пропускайте тестовую съёмку на своей детали. Любой поставщик, включая INSVISION, может показать красивые примеры из чужих отраслей. Ваша задача — принести свою проблемную деталь, с которой не справляется текущий инструмент, и посмотреть на результат вживую.
Только так вы поймёте, закрывает ли 3D сканирование деталей вашу конкретную задачу или добавляет ещё один прибор на полку.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.