

От данных сканирования к отчету контроля: портативный 3D сканер на практике
портативный 3d сканер: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях На участке серийной.
Производственный контекст и потребность в измерениях

На участке серийной механообработки контроль геометрии редко ограничивается
На участке серийной механообработки контроль геометрии редко ограничивается одной точкой замера. Инженер снимает деталь со станины, кладет на плиту, берет штангенциркуль, микрометр, нутромер, калибр — и только потом понимает, что часть поверхностей остается за пределами доступа.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Сложные литейные переходы, внутренние полости, тонкостенные кромки и зоны сопряжения часто не удается охарактеризовать ни одним ручным инструментом. В результате протоколы заполняются по принципу «что смогли измерить», а не «что требовалось проверить».
Нагрузка на контроль растет быстрее, чем штат ОТК. Ужесточение допусков по ISO и ASME, увеличение номенклатуры изделий, сокращение времени на переналадку — все это заставляет пересматривать сам подход к получению данных.
Вместо выборочных размеров инженеру нужна полная картина поверхности: отклонения формы, смещения отверстий, увод стенок, локальные деформации. Без таких данных сложно принимать решения по коррекции оснастки, доработке управляющих программ или приемке партии.
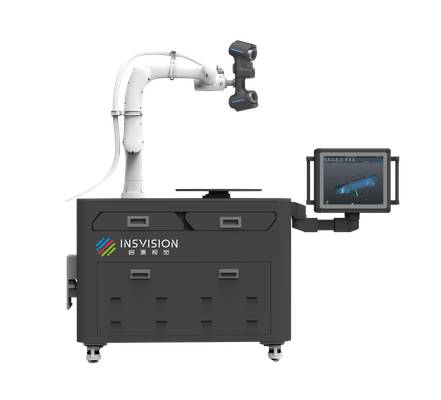
В этих условиях портативный 3D сканер становится не заменой традиционного инструмента, а источником измерительной информации, которую раньше просто не получали.
Оборудование INSVISION встраивается в существующий цикл контроля без перестройки участка: сканирование выполняется рядом с рабочим местом, данные передаются в привычную среду обработки. Инженер получает не отдельные точки, а цифровую модель фактического состояния детали.
Это меняет логику контроля — от констатации брака к пониманию причин отклонения. Именно такой переход важен, когда речь идет о повторяющихся дефектах, настройке оснастки и подготовке первой партии изделий.

Где традиционные измерения теряют эффективность
На производственном участке линейка, штангенциркуль, нутромер и координатно-измерительная машина по-прежнему закрывают большой объем рутинных задач. Проблемы начинаются там, где деталь перестает быть простой комбинацией плоскостей, цилиндров и отверстий.
Сложная геометрия, свободные поверхности, переходы радиусов, литые стенки с переменной толщиной — все это быстро выводит контактный инструмент за пределы его возможностей.
Традиционный обмер дает отдельные точки или сечения
Традиционный обмер дает отдельные точки или сечения. Этого достаточно для контроля допусков на чертеже, но недостаточно, когда нужно увидеть фактическую форму целиком.
На участке с аэрокосмическими лопатками, автомобильными кронштейнами, корпусами насосов или литыми элементами подвески инженер сталкивается с одной и той же ситуацией: размеры в контрольных точках в норме, однако деталь не собирается или ведет себя непредсказуемо на стенде.
Причина часто не в отдельном размере, а в отклонении формы, которое точечный контроль не фиксирует.
Второе ограничение — разрывы данных. Контактный замер всегда дискретен. Между точками, снятыми щупом, остается зона неизвестности. Если критичная зона попадает в этот разрыв, дефект уходит в сборку.
Сложнее всего с внутренними полостями, глубокими каналами, тонкими ребрами, кромками и зонами, куда щуп физически не достает. Инженер вынужден либо принимать решение по неполной картине, либо строить сложные приспособления для доступа к проблемной зоне.
Третье ограничение — время. Сжатые сроки запуска новой продукции, переналадка линии, аварийный ремонт оснастки — во всех этих случаях у службы качества нет нескольких часов на составление подробной карты измерений.
Контактный метод требует продуманной стратегии замеров, а любое изменение номенклатуры заставляет пересматривать эту стратегию заново.
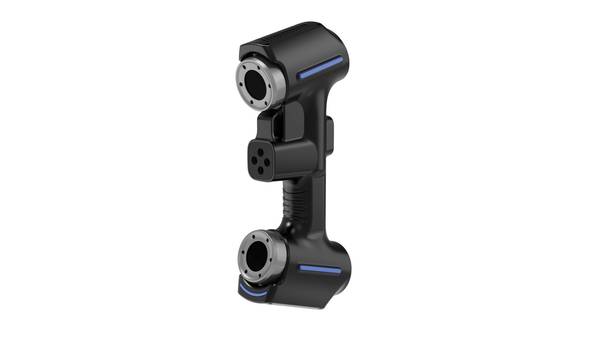
Именно в этих трех случаях портативный 3D сканер меняет логику работы. Он не заменяет КИМ там, где достаточно точечного контроля. Он закрывает зоны, где традиционный инструмент дает либо неполные данные, либо неприемлемо долгий цикл.
Портативный 3D сканер переносит измерения непосредственно к объекту, снимает сплошное облако точек и позволяет вернуться к любому сечению уже после сканирования, без повторного доступа к детали.
Для западного производства, где растет доля изделий со сложной геометрией и ужесточаются требования к прослеживаемости данных, такой подход становится не заменой, а необходимым дополнением к существующему контрольному контуру.
Как 3D-сканирование встраивается в процесс
Как 3D сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Портативный 3D сканер редко внедряется как изолированный инструмент. На производстве он становится частью замкнутого цикла контроля, где сканирование — только первый шаг. Дальше идут сравнение с CAD-моделью, анализ отклонений и формирование отчётности.
В типичном сценарии отдел качества получает деталь после механообработки или формовки. Инженер сканирует поверхность, получает облако точек и сразу передаёт его в программную среду сравнения. Здесь облако накладывается на номинальную геометрию, а отклонения визуализируются по цветовой карте.
Это позволяет увидеть не только величину, но и расположение проблемных зон — например, уход стенки в плюсовой допуск на определённом участке.
Дальше результат фиксируется. Отчёт с GD&T-выносками и цветовыми картами уходит в систему качества или заказчику. Для серийных позиций такой цикл повторяется на каждом контрольном этапе, и данные накапливаются для отслеживания дрейфа процесса.
Оборудование INSVISION в этой цепочке закрывает именно полевую часть — быстрое получение геометрии без перемещения детали в лабораторию. Это важно, когда проверка идёт прямо у станка или на участке сборки.
Что проверить перед внедрением
Что проверить перед внедрением
Прежде чем закреплять портативный 3D сканер в действующем контуре контроля качества, стоит пройти по цеху с конкретным списком вопросов. Это не формальность. От ответов зависит, как именно оборудование встроится в существующий процесс — или почему оно окажется на полке.
Первый блок — геометрия и доступ. Если деталь крупная, с внутренними полостями, глубокими пазами или зеркальными поверхностями, на площадке нужно проверить, сколько позиций потребуется для полного захвата контура.
Портативный 3D сканер удобен именно тем, что оператор перемещает его вокруг объекта, но при тесной оснастке или ограниченном доступе снизу и сзади часть зон может остаться слепой. Это сразу влияет на время съёмки и на необходимость дополнительных приспособлений.
Второй блок — состояние поверхности. Матовые, светлые, стабильные поверхности сканируются без подготовки. Блестящий металл, тёмный пластик, масляная плёнка или вибрация от соседнего оборудования меняют качество данных.
На площадке стоит проверить, как ведёт себя сканер на реальных деталях из потока, а не на эталонном образце. Если требуется матирующий спрей, это уже часть процедуры: расход, время нанесения, очистка после сканирования.
Третий блок — опорные элементы и повторяемость. Для контроля геометрии относительно конструкторских баз нужны маркеры, сферы или переходные плиты. В условиях действующего производства важно понять, можно ли закрепить их на детали или оснастке, не повредив поверхность и не нарушив технологический процесс.
Для серийного контроля портативный 3D сканер должен давать воспроизводимый результат от оператора к оператору, поэтому проверка повторяемости на трёх-пяти проходах одной детали — обязательный этап.
Четвёртый блок температура и вибрация
Четвёртый блок — температура и вибрация. Сканер и деталь должны находиться в тепловом равновесии. Если деталь только что сошла со станка или хранилась у ворот цеха, данные будут плыть. Вибрация от работающих прессов или кранового оборудования также искажает облако точек.
На площадке стоит зафиксировать, где именно планируется рабочее место, и провести пробную съёмку в разное время смены.
Пятый блок — данные и их дальнейшая судьба. Важно заранее определить формат на выходе: облако точек, STL, сечения, сравнение с CAD, протокол по контрольным точкам. Это определяет требования к ПО, обучению и времени обработки.
Если результат должен уходить в систему управления качеством или использоваться для станков с ЧПУ, совместимость проверяется до внедрения, а не после.
INSVISION в этом контексте интересен тем, что оборудование может быть проверено именно на площадке заказчика, на реальных деталях и в реальных условиях освещения. Это позволяет снять большую часть перечисленных вопросов до принятия решения о закупке.
Портативный 3D сканер как класс оборудования оправдан там, где деталь нельзя переместить на стационарную измерительную машину, где важна скорость получения полного контура и где контроль нужно проводить непосредственно в цехе.
По итогам проверки формируется короткий список: типовые детали для сканирования, требования к подготовке поверхности, точки установки маркеров, допустимый диапазон температур, формат передачи данных. Если все пункты сходятся, внедрение проходит без сюрпризов. Если нет — лучше узнать об этом на этапе теста.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.