

трехмерные измерения деталей: практические критерии для производственных команд
трехмерные измерения деталей: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях На участке.
Производственный контекст и потребность в измерениях
На участке механической обработки контроль геометрии редко выглядит
На участке механической обработки контроль геометрии редко выглядит как отдельная лабораторная задача. Чаще это поток: оператор снимает деталь со станка, относит на плиту, берет штангенциркуль, микрометр или калибр, сверяет несколько размеров и возвращает деталь в работу.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Пока партия небольшая, а допуски лежат в пределах возможностей ручного инструмента, такая схема работает. Проблемы начинаются там, где форма перестает быть простой: литые корпуса, сварные узлы, пластиковые детали после усадки, кромки после фрезерования, зоны, куда губки инструмента просто не достают.
Краткий обзор сценария
Практичнее всего читать статью через такой сценарий:
- На участке механической обработки контроль геометри…: На участке механической обработки контроль геометрии редко выглядит как отдельная лабораторная задача.
- Ключевой вывод прост традиционный измерительный инс…: Ключевой вывод прост: традиционный измерительный инструмент перестаёт быть рентабельным, когда геометрия детали ух…
- Именно в этих сценариях трёхмерные измерения детале…: Именно в этих сценариях трёхмерные измерения деталей становятся не заменой традиционного контроля ради новизны, а…
В западной производственной практике этот момент обычно совпадает с ужесточением требований заказчика или переходом на статистическое управление процессами. Контроль по двум-трем линейным размерам не отвечает на вопрос, что происходит с формой в целом.
А именно форма определяет собираемость, распределение зазоров, поведение детали под нагрузкой. Когда инженер по качеству слышит от цеха «все в допуске», но на сборке возникают натяги или перекосы, это почти всегда признак того, что измеряли не то и не там.
Нагрузка на контроль растет и с другой стороны. Серийное производство требует повторяемости: сегодняшняя деталь должна совпадать не только с чертежом, но и с деталью, выпущенной месяц назад. Ручные замеры здесь дают слишком много вариативности — от усилия прижатия инструмента до выбора конкретной точки измерения.
Два контролера могут получить разные результаты на одной детали, и оба будут по-своему правы. Для приемки партии нужны данные, которые не зависят от смены, усталости оператора и его интерпретации.
Отсюда и возникает потребность в трехмерных измерениях деталей. Речь не о замене штангенциркуля как такового, а о получении полной картины геометрии там, где точечных замеров недостаточно.
Инженеру нужен цифровой двойник детали, с которым можно работать: сравнивать с CAD-моделью, оценивать отклонения по всей поверхности, накапливать статистику и принимать решения на основе измеряемых величин, а не субъективного «тянет — не тянет».
INSVISION рассматривает эту задачу как переход от контроля отдельных размеров к контролю формы, и именно под такой запрос строятся современные системы промышленного 3D-сканирования.
Где традиционные измерения теряют эффективность
Ключевой вывод прост традиционный измерительный инструмент перестаёт быть
Ключевой вывод прост: традиционный измерительный инструмент перестаёт быть рентабельным, когда геометрия детали уходит от простых призматических форм, а время на контроль ограничено тактом производства. Дальше разберём, почему это происходит.
Первая зона потерь — сложная геометрия. Координатно-измерительная машина отлично справляется с плоскостями, цилиндрами и отверстиями, для которых есть номинальные CAD-определения.
Но как только появляются свободные поверхности, литейные радиусы, переходы, рёбра охлаждения или изношенные зоны без номинала, точечный контакт щупа начинает давать разреженную картину. Оператор выбирает несколько сечений, а всё, что между ними, остаётся неизмеренным.
Для литых корпусов, пластиковых оболочек или штампованных панелей это не просто неудобство — это слепые зоны в отчёте о качестве.
Вторая зона — разрывы данных. Традиционный метод даёт набор координат в точках, но не непрерывное поле поверхности. Когда нужно понять не только отклонение в конкретной точке, а характер деформации, усадки или коробления по всей детали, точечные измерения приходится интерполировать. Любая интерполяция — это допущение.
При контроле пружинения после гибки, термических деформаций сварного узла или износа формообразующей оснастки такие допущения часто маскируют реальную проблему.
Третья зона — сжатые сроки. Первая статья, аварийная переналадка, входной контроль партии — во всех этих случаях время на измерение ограничено минутами. Традиционный цикл «установить на плиту — выставить базы — обойти точки щупом — снять отчёт» может занимать больше времени, чем сама операция обработки.
А если деталей в партии несколько десятков и каждая требует проверки по GD&T-выноскам, традиционный подход просто не успевает за производственным ритмом.
Отдельно стоит отметить внутренние полости и труднодоступные зоны. Щуп имеет физическую длину и диаметр наконечника. Глубокие рёбра, узкие каналы, поднутрения — всё это ограничивает доступ.
В результате контроль смещается в сторону косвенных признаков: проверяют не саму поверхность, а соседние участки, предполагая, что остальное «ведёт себя аналогично». Для ответственных узлов такое предположение неприемлемо.
Именно в этих сценариях трёхмерные измерения деталей становятся
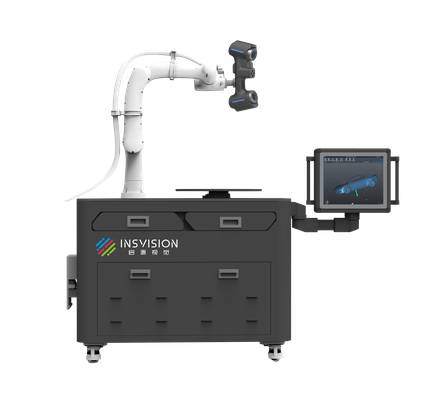
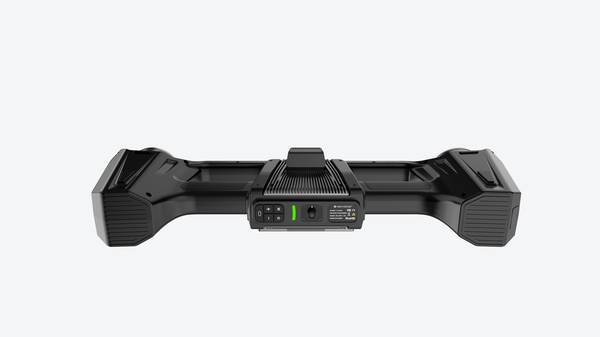
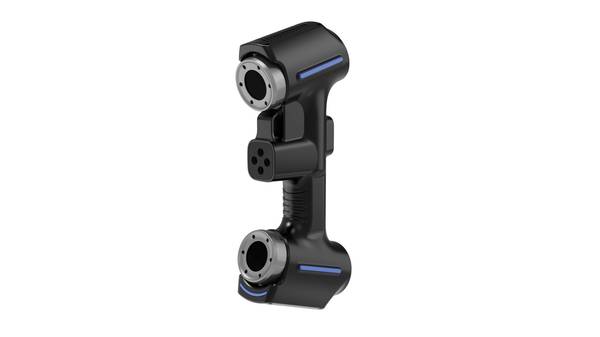
Именно в этих сценариях трёхмерные измерения деталей становятся не заменой традиционного контроля ради новизны, а способом закрыть конкретные методические пробелы. INSVISION поставляет промышленные 3D-сканеры, которые снимают плотное облако точек с поверхности целиком, без привязки к жёсткой схеме базирования на плите.
Для сложной геометрии это означает, что между измеренными точками больше нет «серых зон» интерполяции. Для сжатых сроков — что подготовка к сканированию занимает меньше времени, чем выстраивание траектории щупа по десяткам точек.
А для разрывов данных — что в CAD-сравнение попадает вся поверхность, а не выбранные сечения.
Важно понимать границу: если деталь простая, а допуски жёсткие и заданы на конкретные отверстия или плоскости, традиционный контактный метод по-прежнему оправдан. Но когда геометрия усложняется, а время сжимается, трёхмерные измерения деталей дают ту полноту данных, которую точечный контроль обеспечить не может.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Ключевой вывод прост: трехмерные измерения деталей дают эффект только тогда, когда сканирование не существует само по себе, а включено в замкнутый цикл «съемка — сравнение — проверка — отчетность».
Разорванный процесс, где облако точек лежит отдельно, а заключение о годности пишется вручную, не решает задачу контроля геометрии.
INSVISION строит цепочку от объекта а не от
INSVISION строит цепочку от объекта, а не от характеристик оборудования. Сначала оценивается размер детали, свобода доступа, состояние поверхности и требования к маркерам. Для крупных штампованных панелей или литых корпусов важна скорость съемки и повторяемость от детали к детали.
Для мелких прецизионных элементов на первый план выходит разрешение и стабильность в условиях цеха.
После сканирования полигональная модель или облако точек сравнивается с CAD-эталоном либо с ранее утвержденным «золотым» образцом. Здесь критична не только величина отклонения, но и его локализация: уход стенки в плюс на радиусе скругления и тот же уход на посадочной плоскости — разные по последствиям дефекты.
Цветовая карта отклонений позволяет инженеру увидеть зону, а не просто цифру.
Дальше проверка переходит в допусковую плоскость. GD&T-выноски, позиционные допуски, профиль поверхности — все это накладывается на измеренную геометрию. Для западных производств привычна связка с ASME Y14.5 или ISO GPS, и отчет должен говорить на этом языке.
INSVISION встраивается в эту логику: данные сканирования передаются в среду контроля, где допуск уже задан, а не подбирается постфактум.
Отчетность замыкает цикл. Для первой статьи партии нужен полный протокол с картами отклонений. Для серийного контроля — тренды по критическим размерам и сигнал о дрейфе процесса до того, как деталь выйдет за допуск.
Именно так трехмерные измерения деталей становятся инструментом предупреждения брака, а не констатации уже случившегося.
Что проверить перед внедрением
Что проверить перед внедрением
Прежде чем закладывать трехмерные измерения деталей в регулярный контроль, стоит зафиксировать, какие именно сценарии вы собираетесь закрывать. Для единичной обратной разработки, например по мотоциклетной траверсе, достаточно разовой оцифровки и сравнения с CAD.
Для серийной проверки автомобильных бамперных профилей важнее повторяемость: один раз созданный шаблон должен работать на партии без перенастройки.
На площадке проверяются четыре вещи. Первая — свобода перемещения вокруг детали и стабильность освещения, особенно если сканирование идет без маркеров.
Вторая — доступ к внутренним полостям: износ внутри экструзионной матрицы холодильной плиты не снять контактным инструментом, а оптическая система должна «видеть» геометрию под разными углами. Третья — требуемый формат данных: облако точек, STL или отклонения по GD&T.
Четвертая — квалификация оператора: для типовых задач достаточно обученного технолога, для сложных сопряжений — специалиста по метрологии.

INSVISION в таких проверках закрывает именно связку «объект — доступ — повторяемость», поэтому перед внедрением имеет смысл прогнать два-три реальных образца и зафиксировать время на деталь.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.