

Endüstriyel kontrolde 3D tarama makinesi nasıl değerlendirilir
3d tarama makinesi: Üretim ortamı ve ölçüm ihtiyacı Üretim ortamı ve ölçüm ihtiyacı Bir kalite mühendisi olarak muhtemelen şu soruyu kendinize.
Üretim ortamı ve ölçüm ihtiyacı
Bir kalite mühendisi olarak muhtemelen şu soruyu kendinize sormuşsunuzdur: Manuel ölçüm cihazları yeterince hızlıyken neden üç boyutlu tarama teknolojisine yatırım yapayım? Cevap, üretim hattının size dayattığı kontrol baskısında saklı.
Günümüzde otomotiv tedarikçileri, havacılık bakım atölyeleri ve medikal cihaz üreticileri, giderek karmaşıklaşan parça geometrilerini giderek kısalan teslim süreleri içinde doğrulamak zorunda. Kumpas ve mikrometre, belirli noktaları ölçer;
ancak bir yüzeyin tamamının tolerans dışına çıkıp çıkmadığını, bir iç kanalın aşınma profilini veya bir döküm parçasının çarpılma miktarını tek seferde gösteremez.
Saha doğrulama kontrol listesi
| Odak alanı | Karar noktası | Uygulama notu |
|---|---|---|
| Parça uygunluğu | Boyut, yüzey durumu ve kritik toleransları tarama göreviyle eşleştirin | Temsilî bir parça ile tam test taraması yapın |
| Veri akışı | Nokta bulutu, sapma haritası ve kalite raporunun sürece uyumunu kontrol edin | Dışa aktarım formatlarını ve onay sorumlularını netleştirin |
| Saha kullanımı | Eğitim, kalibrasyon, ışık ve çalışma alanını değerlendirin | Test sonucunu tekrarlı uygulamalar için referans haline getirin |
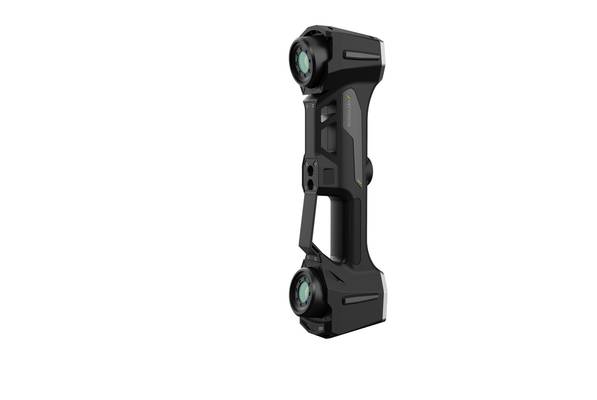
Öne çıkan noktalar
- Bir kalite mühendisi olarak muhtemelen şu soruyu kendinize sormuşsunuzdur: Manuel ölçüm cihazları yeterince hızlıyken neden üç boyutlu tarama te…
- Birçok atölye hâlâ “koordinat ölçüm makinesi var, sorun yok” varsayımıyla hareket ediyor.
- Kalite kontrol ekiplerinin son birkaç yılda karşılaştığı en belirgin değişim, ölçüm verisinin artık yalnızca laboratuvarda değil, hattın hemen y…
- Birçok saha ekibi, 3D tarama makinesi devreye alındığında işin bittiğini düşünür.
Bu noktada güvenilir ölçüm verisi, yalnızca kalite kayıtlarını doldurmak için değil, üretimin kendisini yönetmek için kritik hale gelir. ISO ve ASME standartları çerçevesinde yürütülen ilk parça muayenesi, süreç yeterlilik çalışmaları ve kök neden analizleri, artık nokta bazlı değil, yüzey bazlı veri talep eder. INSVISION endüstriyel 3D tarama makinesi kategorisi, bu geçişin tam ortasında konumlanır. Tarama cihazı, mevcut kalite iş akışınıza bir alternatif olarak değil, onun doğal bir uzantısı olarak devreye girer: ilk parça onayında referans veri üretir, seri üretimde periyodik denetimleri hızlandırır, sapma analizinde ise doğrudan CAD karşılaştırması yapmanızı sağlar.
Üretim ortamındaki asıl mesele, ölçüm teknolojisinin kendisinden çok, ürettiği verinin karar süreçlerine ne kadar hızlı ve ne kadar güvenilir biçimde aktarılabildiğidir. Tezgah başında geçen her dakika, hattın duruş süresine eklenir.
Bu yüzden modern bir 3D tarama makinesi değerlendirmesinde artık yalnızca doğruluk değil, kurulum süresi, operatör bağımsızlığı ve mevcut kalite yazılımlarıyla veri alışverişi de öncelikli kriterler arasında yer alır.
Geleneksel ölçümün sınırları
Birçok atölye hâlâ “koordinat ölçüm makinesi var, sorun yok” varsayımıyla hareket ediyor. Gerçek saha koşullarında bu varsayım, ilk karmaşık geometrili parçada geçerliliğini yitirir. Kumpas, mikrometre veya temassız olmayan problu sistemler;
derin cepler, iç kanallar, serbest formlu yüzeyler ve ince cidarlı profillerde ancak sınırlı nokta verisi toplayabilir. Sonuç, ölçüm belirsizliğinin tolerans bandını aştığı anlarda ortaya çıkan sessiz bir sapmadır.
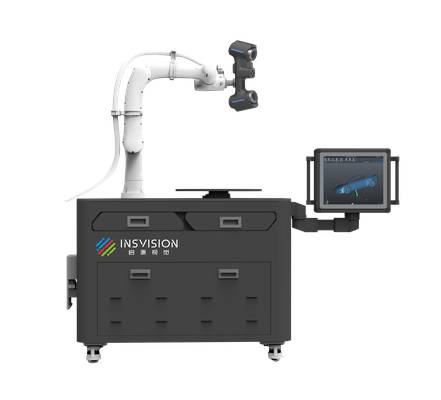
Asıl darboğaz veri sürekliliğidir. Nokta bazlı ölçüm, yüzeyin tamamını değil, operatörün seçtiği kritik noktaları doğrular. GD&T çağrılarına göre profil toleransı değerlendirilirken, noktalar arasında kalan bölgelerde ne olduğu bilinmez. Bu yüzden ilk parça onayı geçse bile seri üretimde sapmalar geç fark edilir.
INSVISION 3D tarama makinesi burada devreye girer; yüzeyi nokta bulutu olarak yakalayıp CAD modeliyle bütünsel karşılaştırma imkânı sunar.
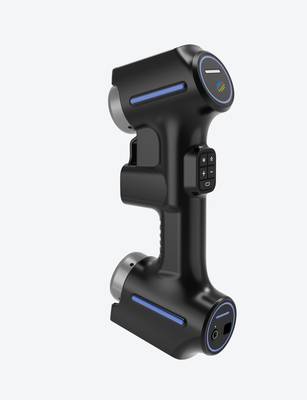
Teslim ritmi de geleneksel yöntemin sessiz maliyetidir. Manuel ölçüm teknisyen becerisine bağlıdır, tekrarlanabilirlik düşer, raporlama uzar. Kalite departmanı ölçüm beklerken üretim durur. Bu döngü, hızlı kalıp değişimi ve düşük stokla çalışan Batılı üreticiler için kabul edilemez bir bekleme süresine dönüşür.
Sorun cihazın hassasiyetinde değil, yöntemin pratik sınırlarındadır.
3D taramanın iş akışına yerleşmesi
3D taramanın iş akışına yerleşmesi
Kalite kontrol ekiplerinin son birkaç yılda karşılaştığı en belirgin değişim, ölçüm verisinin artık yalnızca laboratuvarda değil, hattın hemen yanında üretilmesi gerekliliği oldu.
Otomotiv OEM tedarik zincirlerinde ilk parça onay süreçleri kısalırken, havacılık MRO operasyonlarında da muayene raporlarının aynı vardiya içinde tamamlanması bekleniyor. Bu baskı, geleneksel CMM tabanlı doğrulamanın yanına, taşınabilir 3D tarama makinesi teknolojisini yeni bir standart ekipman olarak yerleştirdi.
Sahada asıl mesele, tarayıcının kendisinden çok verinin nasıl aktığı. INSVISION industrial 3D tarayıcı gibi sistemlerde iş akışı artık dört adımda ilerliyor: parça yüzeyinin taranması, nokta bulutunun referans CAD modeliyle hizalanması, sapma analizinin GD&T çağrılarına göre renk haritasına dönüştürülmesi ve sonuçların doğrudan kalite yönetim sistemine aktarılması. Karşılaştırma adımı, operatörün manuel yorumuna bırakılmıyor; yazılım, tolerans dışı kalan bölgeleri otomatik işaretliyor.
Bu yaklaşımın sahaya etkisi ölçülebilir. Kalite mühendisi, parçayı CMM odasına taşımak yerine taramayı montaj hattının kenarında tamamlayıp raporu aynı anda üretim sorumlusuyla paylaşabiliyor.
Rapor formatının ISO ve ASME gerekliliklerine uygun olması, denetim ve tedarikçi onay süreçlerinde ek dönüştürme adımını ortadan kaldırıyor. Sonuç, karar döngüsünün saatlerden dakikalara inmesi.
Uygulama öncesi doğrulama noktaları
Birçok saha ekibi, 3D tarama makinesi devreye alındığında işin bittiğini düşünür. Oysa asıl fark, uygulama öncesinde yapılan doğrulamalarda ortaya çıkar. Cihazın teknik kapasitesi ne olursa olsun, ölçüm senaryosu doğru kurgulanmadığında elde edilen nokta bulutu yanıltıcı olabilir.
Bu yüzden INSVISION ekipmanlarını mevcut kalite akışına entegre etmeden önce birkaç noktanın sahada netleştirilmesi gerekir.
Öncelikle parça yüzeyinin optik davranışı doğrulanmalıdır. Parlak, siyah veya yarı saydam yüzeylerde tarama kalitesi düşebilir. Bu tür parçalarda matlaştırıcı sprey kullanımı standart bir önlemdir; ancak sprey kalınlığının tolerans bütçesini etkilemediği mutlaka kontrol edilmelidir.
Özellikle sıkı GD&T çağrıları olan yüzeylerde, kaplama katmanının ölçüm belirsizliğine katkısı göz ardı edilmemelidir.
İkinci doğrulama noktası, referans sisteminin kararlılığıdır. Büyük veya esnek parçalarda, tarama sırasında parçanın hareket etmesi veri bütünlüğünü bozar. Fikstürün rijitliği, yerçekimi etkisi ve ortam titreşimi gibi etkenler sahada test edilmeden seri ölçüme geçilmemelidir.
INSVISION sistemleri bu tür senaryolarda tekrarlanabilir sonuç verse de, referans noktalarının parça üzerindeki dağılımı her geometri için ayrıca planlanmalıdır.
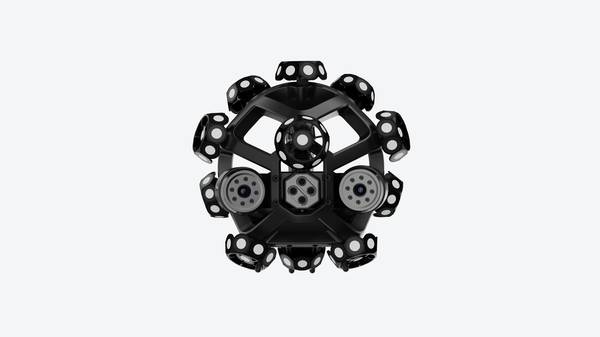
Üçüncü olarak, hedef çıktının formatı ve karşılaştırma yöntemi önceden belirlenmelidir. CAD karşılaştırması mı yapılacak, yoksa parçadan parçaya sapma analizi mi? İlk parça doğrulaması mı, süreç içi kontrol mü? Bu soruların cevabı, çözünürlük ve tarama stratejisini doğrudan etkiler.
Kalite yöneticilerinin, raporlama şablonlarını ve kabul kriterlerini uygulama öncesinde netleştirmesi, sonradan çıkan veri uyuşmazlıklarını büyük ölçüde azaltır.
Hangzhou Insvision Technology Co., Ltd.
Adres: Çin, Zhejiang, Hangzhou, Yuhang Bolgesi, Liangmu Yolu No. 1399, Bina 1, 311121
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tüm hakları saklıdır.