

Cómo evaluar medición dimensional 3D en inspección industrial
medición dimensional 3d: Contexto de planta y necesidad de medición En las plantas industriales occidentales, la presión sobre el control dimensional no.
Contexto de planta y necesidad de medición
En las plantas industriales occidentales, la presión sobre el control dimensional no viene solo de la tolerancia indicada en plano. Viene del takt time, de la repetibilidad entre turnos, del tiempo que una pieza queda parada esperando veredicto y de la trazabilidad que exige el cliente final.
En entornos automotrices, aeroespaciales o de dispositivo médico, un dato dimensional tardío o poco fiable no es un inconveniente menor: puede detener una célula, bloquear una liberación de lote o generar un rechazo en recepción.
Por eso conviene decirlo desde el principio: la medición dimensional 3D no resuelve mágicamente esos problemas, pero cambia la naturaleza del dato que se entrega a producción.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
En lugar de un puñado de puntos tomados con calibre o un informe aislado de máquina de coordenadas, se obtiene una nube densa que describe la superficie real. Ese dato sirve para inspección, para comparación contra CAD y para decidir si la desviación es aceptable según criterios GD&T.
El contexto de planta manda: no es lo mismo medir una pieza pequeña en laboratorio que un utillaje montado en línea. INSVISION entra precisamente ahí, cuando la pieza no puede moverse, cuando el herramental no admite desmontaje o cuando el lote obliga a verificar geometrías que un contacto puntual no alcanza.
La necesidad de datos fiables no es retórica: es la condición para que el aseguramiento de calidad deje de ser un cuello de botella.
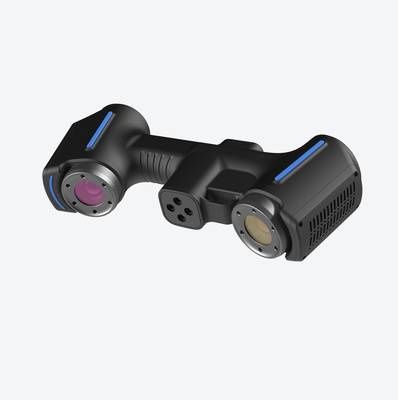
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
La conclusión es directa: cuando una pieza deja de ser un prisma simple, la medición tradicional deja de ser fiable. No es que el calibre, el micrómetro o la máquina de medición por coordenadas estén mal diseñados.
El problema es que fueron concebidos para verificar geometrías que se pueden describir con unos pocos planos, cilindros y diámetros. En cuanto aparecen superficies orgánicas, radios compuestos, socavaduras internas o alabeados, el instrumento de contacto empieza a trabajar fuera de su lógica original.
El primer límite aparece con las geometrías complejas. Un palpador necesita un acceso físico limpio al punto que mide. Si la zona está hundida, si el ángulo de aproximación es cerrado o si la superficie cambia de curvatura de forma continua, el punto capturado representa una aproximación, no la forma real.
En moldes de extrusión para disipadores de refrigeración, por ejemplo, el desgaste interno no se ve desde fuera. El calibre simplemente no llega. La medición dimensional 3D resuelve esto porque captura la superficie completa sin depender de un vector de acceso predefinido.
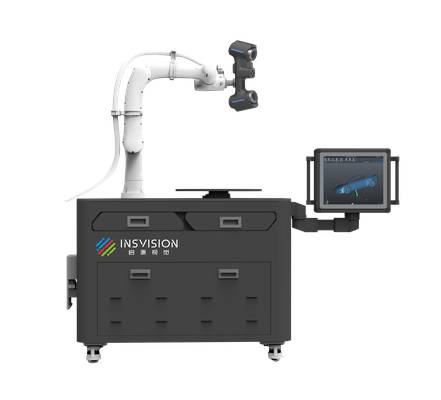
El segundo límite tiene que ver con la continuidad de datos. Un informe dimensional clásico entrega una lista de cotas: diámetros, distancias, posiciones. Útil para saber si una cota está dentro de tolerancia, inútil para entender cómo fluye la forma entre esas cotas.
Si una cara presenta una depresión progresiva de tres centésimas que ningún punto aislado detecta, el informe tradicional puede dar la pieza por buena. El escaneo tridimensional, en cambio, entrega una nube de puntos densa que describe la superficie como un continuo.
La diferencia no es de precisión puntual: es de densidad de información.
El tercer límite es el plazo de entrega. Preparar un programa de medición por contacto para una pieza nueva, con alineaciones, cambios de palpador y estrategias de aproximación, consume horas. Si además hay que comparar contra un modelo CAD que no existe o que está desactualizado, el trabajo se complica.
En aplicaciones como la detección de perfiles de vigas de impacto para automoción, donde una vez definida la plantilla se mide por lotes, el escaneo permite construir la referencia digital una sola vez y reutilizarla en cada ciclo. El tiempo inicial se amortiza en repetibilidad.
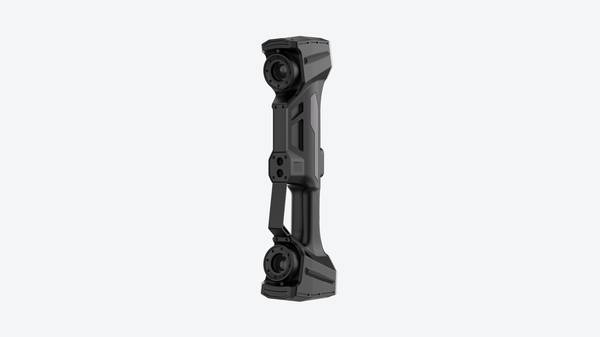
Hay un cuarto límite menos comentado: la subjetividad del operador. La fuerza de palpado, la elección del punto exacto, la interpretación de si el palpador asentó bien. Todo introduce variación. En piezas de chapa, composites o plásticos, la propia presión del palpador puede deformar la superficie y falsear la lectura.
La medición dimensional 3D sin contacto elimina esa variable. Para un comprador industrial occidental, acostumbrado a pensar en términos de repetibilidad R&R y control estadístico de proceso, este argumento pesa más que cualquier promesa de precisión absoluta.
INSVISION aborda estos límites desde una lógica de adaptación al objeto, no al revés. Sus escáneres industriales 3D capturan la geometría completa sin exigir utillajes rígidos ni condiciones de laboratorio.
En escenarios como la inspección de álabes aeroespaciales o el control de desviaciones en conjuntos de compresores, lo que cambia no es solo el instrumento: es la posibilidad de medir lo que antes se suponía.
Y en entornos de fabricación ajustada, donde cada minuto de inspección compite con el takt time, esa diferencia se nota en el flujo, no solo en el informe.
Cómo encaja el escaneo 3D en el flujo
Muchos talleres todavía asumen que la medición dimensional 3D solo se justifica cuando hay un problema grave de calidad o una pieza imposible de verificar con instrumentos manuales. La realidad es distinta. El escaneo no compite con el calibre o la máquina de medición por coordenadas en todas las tareas;
encaja mejor cuando el objetivo es documentar superficies completas, comparar contra el modelo CAD y repetir el proceso lote tras lote. El flujo real no empieza en el escáner, sino en la definición de qué se necesita entregar: una nube de puntos, una malla, un mapa de desviaciones o un informe dimensional.
A partir de ahí, el escaneo se conecta con la comparación geométrica, la revisión de tolerancias y la generación de reportes. INSVISION cubre esa cadena con equipos como industrial escáner 3D, orientados a capturar geometría densa sin depender de marcadores en todas las condiciones.
El valor no está solo en adquirir datos, sino en que esos datos alimenten decisiones de aceptación, ajuste de proceso o liberación de lote. Esta sección explica cómo se integra esa secuencia en un entorno industrial real, sin convertirlo en un argumento de venta.
Puntos de validación antes de implantar
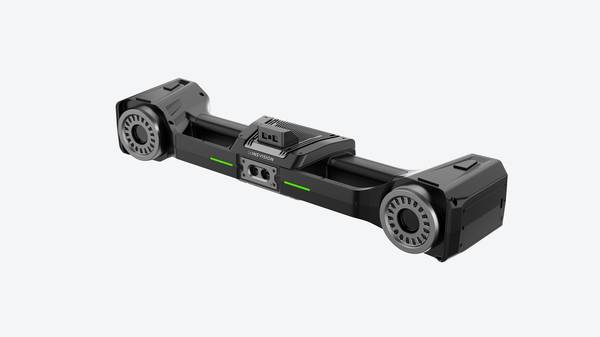
Puntos de validación antes de implantar
Muchos talleres asumen que comprar un escáner resuelve por sí solo los problemas de control dimensional. La realidad es otra. Un equipo de medición dimensional 3D no sustituye a un método de inspección mal definido; lo amplifica.
Si el plano no aclara qué tolerancias son críticas o si la pieza no puede sujetarse de forma estable, el mejor escáner devolverá nubes de puntos impecables y conclusiones inutilizables.
Antes de implantar un sistema de INSVISION conviene cerrar tres frentes. Primero, el dato de referencia: ¿se validará contra CAD, contra pieza patrón o contra un primer artículo aprobado? Sin esa base no hay informe que valga.
Segundo, el entorno: vibración, cambios de temperatura y luz ambiente afectan más a la repetibilidad que la propia óptica del equipo. Tercero, el flujo de trabajo: quién escanea, quién interpreta la desviación y en qué formato se libera la pieza.
Un punto que suele pasarse por alto es la preparación superficial. Las superficies brillantes, transparentes u oscuras pueden requerir polvo revelador. Si producción no admite ese paso, hay que validar antes si la pieza puede medirse sin preparación.
En piezas de automoción o moldes con radios internos, el acceso físico condiciona el encuadre y el número de posiciones.
También conviene definir el entregable. No es lo mismo necesitar un mapa de color para ajuste de proceso que un informe dimensional con GD&T sobre cotas críticas. El primero orienta al operario; el segundo alimenta el sistema de calidad. Confundir ambos es un error frecuente en primeras implantaciones.
Por último, el ritmo de producción marca el alcance. Una celda de control al final de línea no se valida igual que una inspección de primer artículo en laboratorio.
La medición dimensional 3D tiene sentido cuando el cuello de botella está en la verificación, no cuando el proceso ya es estable y solo se busca un registro documental. Validar estos puntos antes de la compra evita que el equipo acabe guardado en un armario.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.