

Cómo evaluar digitalización 3D de piezas en inspección industrial
digitalización 3d de piezas: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición En una planta de fabricación de moldes o.
Contexto de planta y necesidad de medición

Contexto de planta y necesidad de medición
En una planta de fabricación de moldes o de componentes de alta precisión, la inspección no es un trámite final; es un cuello de botella que condiciona la liberación de máquina, la aceptación de lote y la trazabilidad frente al cliente.
El entorno típico combina turnos largos, piezas con superficies pulidas o texturizadas, tolerancias cerradas y presión para reducir el tiempo entre mecanizado y validación.
En ese contexto, los métodos manuales o por contacto dejan zonas sin cubrir: radios pequeños, cavidades profundas, nervaduras o áreas donde la sonda simplemente no accede. El resultado es un dato incompleto que obliga a repetir mediciones o a tomar decisiones con margen de duda.
Dimensiones de selección y comprobaciones de campo
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Contexto de planta y necesidad de medición | En una planta de fabricación de moldes o de componentes de alta precisión, la inspección no es un trámite final; | es un cuello de botella que condiciona la liberación de máquina, la aceptación de lote y la trazabilidad frente al cliente. |
| Dónde se limita la medición tradicional | Muchos talleres asumen que una máquina de medición por coordenadas basta para cerrar cualquier expediente dimensional. | La realidad en planta es distinta. |
| Cómo encaja el escaneo 3D en el flujo | La digitalización 3D de piezas no es una isla. | Un error frecuente es tratarla como un paso aislado de captura geométrica, cuando su valor real aparece al conectarse con la comparación dimensi… |
| Puntos de validación antes de implantar | Un error frecuente es asumir que la digitalización 3D de piezas se limita a colocar un escáner frente al componente y pulsar un botón. | En la práctica, el éxito depende de validar primero si la geometría, el entorno y el flujo de datos encajan con lo que la tecnología puede ofrec… |
La necesidad real no es “escanear más rápido”, sino disponer de una nube de puntos fiable que represente la geometría completa de la pieza, sin depender de la habilidad del operador ni de condiciones de laboratorio.
Por eso, la digitalización 3D de piezas aparece como una vía para trasladar la inspección desde el cuarto de metrología hacia el propio entorno productivo.
INSVISION orienta su tecnología a ese punto: capturar detalles funcionales de geometrías complejas y entregar datos utilizables para comparación contra CAD, análisis dimensional o documentación de calidad.
El reto de fondo es mantener repetibilidad en un entorno con vibraciones, cambios de temperatura y polvo. Un equipo pensado solo para laboratorio no resuelve el problema de planta.
La digitalización 3D de piezas debe entenderse como un proceso de adquisición que convive con el ritmo de producción, no como una actividad aislada que detiene el flujo.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
Muchos talleres asumen que una máquina de medición por coordenadas basta para cerrar cualquier expediente dimensional. La realidad en planta es distinta.
Cuando la pieza deja de ser un prisma sencillo, la medición tradicional empieza a perder resolución práctica: no por falta de exactitud del equipo, sino por la naturaleza del contacto y por el muestreo punto a punto. El problema rara vez es el instrumento; es la estrategia de adquisición.
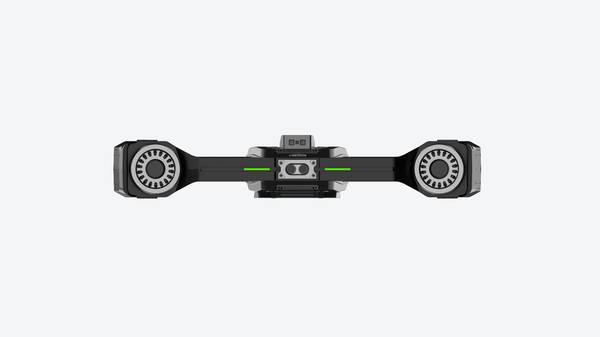
El primer límite aparece con las geometrías complejas. Una sonda táctil necesita una superficie accesible y estable para registrar cada punto. En cavidades profundas, nervaduras internas, radios de acuerdo variables o paredes con ángulos negativos, el palpador simplemente no llega o colisiona.
En moldes de inyección con zonas cóncavas de alto brillo, el operador se ve obligado a fragmentar la inspección, cambiar de palpador y reconstruir mentalmente una superficie que nunca se capturó como un todo.
El resultado es un mapa de puntos dispersos que omite precisamente las zonas donde suelen concentrarse los defectos: transiciones, esquinas vivas y fondos de cavidad.
El segundo límite es la continuidad de datos. La medición por contacto entrega nubes de puntos discretas, a menudo decenas o cientos de puntos, no una representación densa de la superficie. Para un control de perfil, un análisis de desviación contra CAD o una comparación entre lotes, esa densidad resulta insuficiente.
El ingeniero de calidad termina interpolando entre puntos, asumiendo que la superficie entre dos mediciones se comporta de forma predecible. En piezas con deformaciones localizadas, alabeo térmico o desgaste no uniforme, esa suposición es frágil.
La digitalización 3D de piezas cambia la lógica: en lugar de muestrear, se captura una malla densa que describe la superficie real, con sus irregularidades y su topología completa.
El tercer límite son los plazos de entrega. Preparar un programa de palpado para una pieza nueva exige definir estrategias, calibrar sondas, simular trayectorias y validar los primeros ciclos.
En series cortas, utillajes urgentes o primeras muestras, ese tiempo de preparación puede superar al tiempo productivo de la propia inspección. Además, cualquier cambio de revisión de la pieza obliga a reprogramar.
La medición tradicional funciona bien cuando el volumen y la repetitividad justifican la inversión inicial; fuera de ese escenario, se convierte en un cuello de botella.
INSVISION aborda estos límites desde una perspectiva de digitalización óptica industrial. Sus escáneres 3D están pensados para capturar superficies completas, incluidas cavidades, aristas y zonas de difícil acceso, sin depender del contacto físico.
La relevancia práctica para el lector técnico es directa: donde la sonda se detiene, la nube de puntos continúa. Eso permite cerrar expedientes dimensionales con una representación continua de la pieza, comparar contra el modelo CAD y liberar tiempo de inspección en primeras muestras o piezas de geometría compleja.
La digitalización 3D de piezas no elimina la medición por contacto, pero redefine cuándo y para qué se utiliza cada herramienta.
Cómo encaja el escaneo 3D en el flujo
La digitalización 3D de piezas no es una isla. Un error frecuente es tratarla como un paso aislado de captura geométrica, cuando su valor real aparece al conectarse con la comparación dimensional, la revisión de desviaciones y el reporte final.
En un flujo de control de calidad, el escaneo alimenta una malla o nube de puntos; esa geometría se alinea con el modelo nominal y la comparación genera mapas de color que localizan deformaciones, desgastes o problemas de maquinado.
La revisión técnica decide si las desviaciones superan tolerancias GD&T o si la pieza puede liberarse. El reporte cierra el ciclo: evidencia medible para primera pieza, PPAP o trazabilidad de lote.
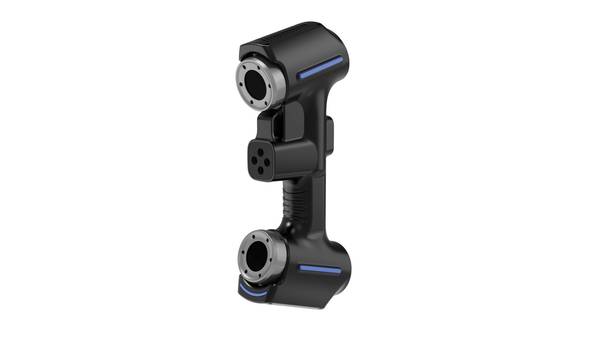
INSVISION encaja aquí con equipos de digitalización orientados a taller, capaces de capturar detalles finos en moldes o superficies complejas sin interrumpir el ritmo productivo. La clave no es solo escanear rápido, sino entregar datos utilizables aguas abajo.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Un error frecuente es asumir que la digitalización 3D de piezas se limita a colocar un escáner frente al componente y pulsar un botón. En la práctica, el éxito depende de validar primero si la geometría, el entorno y el flujo de datos encajan con lo que la tecnología puede ofrecer de forma fiable.
El equipo de planta debería comprobar tres bloques antes de dar por cerrada la implantación. Primero, la geometría real: piezas con oquedades profundas, radios pequeños o superficies muy reflectantes no se comportan igual que un modelo CAD limpio.
Si la tarea exige capturar zonas de difícil acceso, conviene verificar que el sistema mantiene la precisión necesaria en esos puntos.
Los datos oficiales de INSVISION indican una exactitud de 0,020 mm para el sistema industrial escáner 3D, pero la precisión útil en campo dependerá de la preparación superficial y de la estrategia de escaneo.
Segundo, las condiciones ambientales. Los equipos INSVISION están especificados para operar entre -5 y 40 °C y una humedad relativa del 10 al 90 % sin condensación. En talleres con variaciones térmicas bruscas o polvo en suspensión, hay que estabilizar la pieza y el sensor antes de validar cualquier medición.
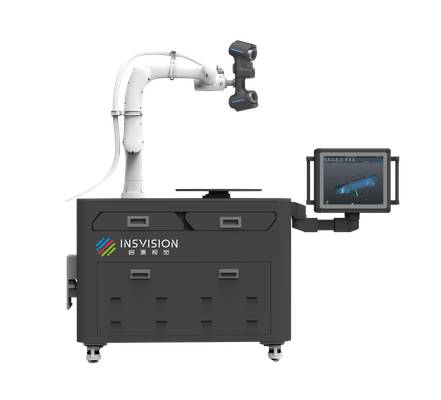
Tercero, la entrega de datos. No basta con obtener una nube de puntos: hay que comprobar que el formato resultante puede integrarse con el software de control dimensional o los sistemas MES existentes.
En el caso de industrial escáner 3D, INSVISION contempla soporte para desarrollar interacciones con bases de datos de terceros, lo que facilita la validación del flujo digital completo antes de escalar el uso en planta.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.