

Cómo evaluar metrología 3D industrial en inspección industrial
metrología 3d industrial: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición La mayoría de las plantas no tiene un.
Contexto de planta y necesidad de medición
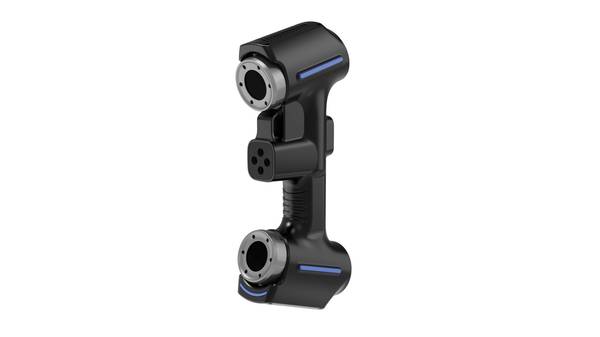
Contexto de planta y necesidad de medición
La mayoría de las plantas no tiene un problema de medición; tiene un problema de datos. Y eso se descubre cuando una desviación dimensional aparece después del mecanizado, no antes.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
En entornos de producción reales, la presión de inspección rara vez proviene de una sola pieza: proviene del lote, del plazo de entrega y de la trazabilidad exigida por el cliente.
Un control dimensional que depende de galgas, calibres o máquinas de medición por coordenadas saturadas termina convirtiéndose en un cuello de botella silencioso. El operador mide lo imprescindible, documenta lo justo y deja pasar lo que no puede verificar con fiabilidad.
Flujo de trabajo práctico
- Contexto de planta y necesidad de medición — La mayoría de las plantas no tiene un problema de medición;
- Dónde se limita la medición tradicional — Resulta contraintuitivo, pero cuanto más precisa es una herramienta de medición por contacto, menos útil se vuelve frente a la ge…
- Cómo encaja el escaneo 3D en el flujo — La metrología 3D industrial ya no es un recurso aislado para laboratorios de medición.
- Puntos de validación antes de implantar — Muchos equipos asumen que el mayor riesgo de un sistema de metrología 3D industrial está en la precisión del equipo.
Ahí es donde la metrología 3D industrial cambia el criterio de aceptación. No se trata de reemplazar todo el sistema de calidad, sino de disponer de una nube de puntos completa, comparable contra el modelo nominal, sin depender de plantillas ni de la interpretación individual del inspector.
En sectores como automoción, energía o fabricación de moldes, la pregunta ya no es si conviene digitalizar la inspección, sino cuánto está costando no hacerlo: retrabajos, rechazos de lote, discusiones con el cliente sobre criterios de medición.
INSVISION propone un enfoque orientado al dato: capturar la geometría real, revisar desviaciones y generar evidencia objetiva que soporte la decisión de liberar o intervenir una pieza. Eso es lo que una planta necesita cuando el plazo aprieta y el margen de error se reduce.
Dónde se limita la medición tradicional
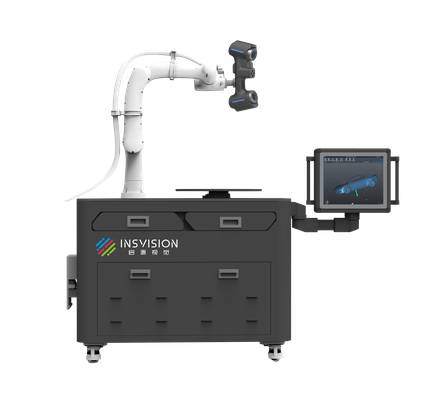
Dónde se limita la medición tradicional
Resulta contraintuitivo, pero cuanto más precisa es una herramienta de medición por contacto, menos útil se vuelve frente a la geometría real de una pieza industrial.
Un calibre o una máquina de coordenadas puede verificar cotas individuales con gran exactitud y aun así pasar por alto una desviación de forma que compromete el ensamblaje. El problema no es la exactitud del instrumento, sino la escasez de puntos capturados.
La medición tradicional tropieza con tres límites concretos. Primero, las geometrías complejas: superficies orgánicas, radios de transición, cavidades internas o nervaduras profundas obligan a rutinas de palpado largas y a menudo incompletas. Los puntos que no se tocan simplemente no existen en el informe.
Segundo, la continuidad de datos: un plano de control con veinte cotas no describe la pieza; describe veinte fragmentos de la pieza. No hay mapa de desviaciones, solo lecturas aisladas.
Tercero, los plazos: preparar utillajes, programar trayectorias y repetir ciclos para lotes cortos consume horas de personal cualificado antes de obtener el primer resultado accionable.
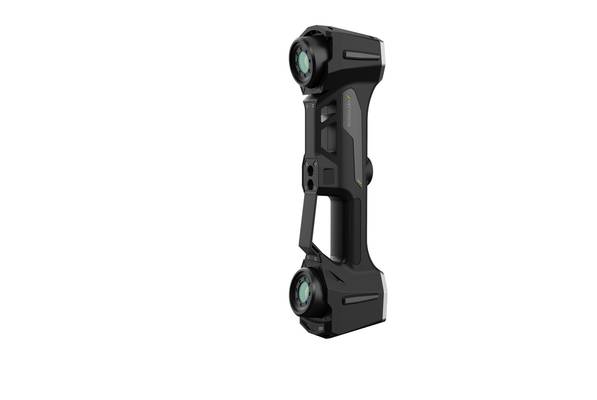
En sectores como automoción o aeroespacial, donde los GD&T callouts incluyen perfiles de superficie y tolerancias geométricas compuestas, esta limitación se traduce en decisiones de calidad tomadas con información insuficiente.
La metrología 3D industrial con escáneres como los de INSVISION aborda exactamente esa brecha, al capturar nubes densas de puntos que documentan la totalidad de la superficie, no solo los puntos que el operario decidió medir.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
La metrología 3D industrial ya no es un recurso aislado para laboratorios de medición. En plantas occidentales que trabajan bajo ISO 9001 o AS9100, el escaneo 3D se integra cada vez más en el flujo diario de calidad.
El cambio es visible en sectores como automoción, aeroespacial MRO y fabricación de dispositivos médicos, donde los plazos de primera pieza y la trazabilidad mandan.
El flujo típico arranca con el escaneo de la pieza o útil. A partir de la nube de puntos se genera una malla y se compara contra el CAD nominal o contra una pieza de referencia.
Las desviaciones se revisan con mapas de color y se documentan en un reporte que producción e ingeniería pueden consultar sin depender del criterio de un solo operador.
En este esquema, INSVISION ofrece escáneres que se acoplan a tareas donde el acceso es limitado o la geometría es compleja. El valor no está solo en medir más rápido, sino en que comparación, revisión y reporte quedan conectados en un entregable auditable.
Para un responsable de calidad, eso significa menos tiempo persiguiendo datos dispersos y más control sobre las decisiones de aceptación o retrabajo.
Puntos de validación antes de implantar
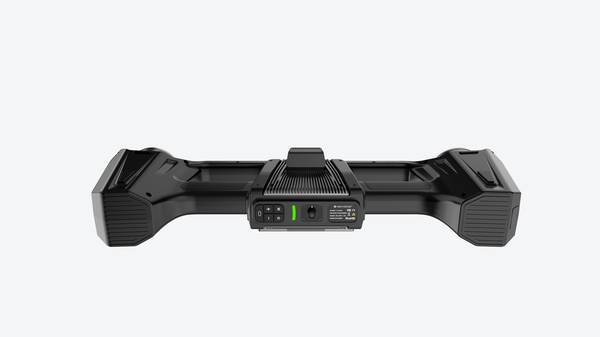
Puntos de validación antes de implantar
Muchos equipos asumen que el mayor riesgo de un sistema de metrología 3D industrial está en la precisión del equipo.
En la práctica, la mayoría de los fracasos de implantación no vienen de la exactitud del escáner, sino de haber elegido mal el escenario de arranque o de no haber validado las condiciones de contorno antes de conectar el primer componente. La precisión declarada en ficha rara vez es el problema;
el problema suele estar en la preparación de la superficie, la estabilidad de la pieza durante la captura y la coherencia entre el alineamiento inicial y los criterios de aceptación que ya maneja calidad.
Antes de aprobar una implantación conviene revisar qué tipo de desviaciones quiere controlar el equipo y si esas desviaciones pueden capturarse con la estrategia de escaneo prevista.
No es lo mismo validar una tolerancia de perfil en una zona amplia de chapa que comprobar un alineamiento de agujeros en un soporte mecanizado con GD&T exigente. En el primer caso, la nube de puntos aporta contexto suficiente;
en el segundo, hay que definir con claridad cómo se van a extraer cilindros, planos y referencias, y quién valida que esa extracción repite de forma estable entre turnos.
Un punto que suele pasarse por alto es la validación con una pieza de referencia antes de tocar producción real. INSVISION recomienda no arrancar con una geometría crítica o con una pieza urgente de cliente.
Es mejor seleccionar una muestra representativa, escanearla varias veces en condiciones normales de planta y comprobar que los resultados son repetibles entre operadores. Si dos técnicos obtienen informes distintos por diferencias en la preparación, el problema no es el escáner, sino el procedimiento.
También hay que verificar el flujo de datos. Un sistema de metrología 3D industrial genera información que solo aporta valor si llega al equipo correcto en el formato correcto. Calidad debe revisar qué espera recibir: mapa de colores, informe dimensional, alineamiento contra CAD o exportación para análisis posterior.
Si el entregable no encaja con el flujo actual de revisión, el sistema se convierte en una isla y el retorno esperado se diluye.
Por último, conviene confirmar que el entorno de captura es estable. Vibración, luz ambiental intensa o piezas sin sujeción adecuada afectan más a la repetibilidad que muchas diferencias de especificación entre equipos.
Validar estos puntos antes de implantar evita que un proyecto técnicamente sólido fracase por razones operativas que se podían haber detectado en una mañana de pruebas.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.