

От данных сканирования к отчету контроля: 3D метрология на практике
3d метрология: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Главный вывод здесь простой.
Производственный контекст и потребность в измерениях
Главный вывод здесь простой нагрузка на контроль растёт
Главный вывод здесь простой: нагрузка на контроль растёт быстрее, чем возможности традиционных средств измерения. И это не вопрос «плохих» инструментов — это вопрос несоответствия инструмента задаче.
Когда цех переходит на серийный выпуск сложных корпусных деталей, сварных узлов или литых заготовок, классическая связка «калибр плюс координатно-измерительная машина» начинает давать сбой. Калибр отвечает «да/нет», но не объясняет, куда именно ушла геометрия.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
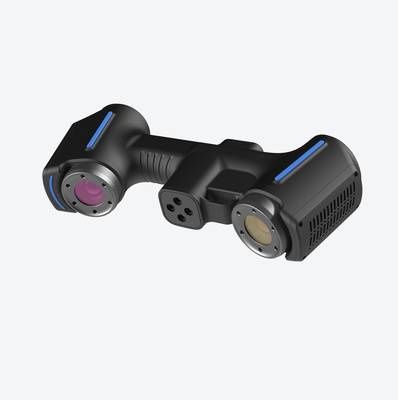
КИМ даёт точные точки, но на сложной свободной форме этих точек нужно слишком много, и каждая дополнительная точка — это время.
Ключевые моменты
- Главный вывод здесь простой: нагрузка на контроль растёт быстрее, чем возможности традиционных средств измерения.
- Где традиционные измерения теряют эффективность
- Промышленная 3D метрология решает эти ограничения за счет получения полного облака точек по всей поверхности.
- В реальном цикле первично сканирование.
Отсюда и растёт потребность в 3D метрологии как в источнике данных, а не просто в ещё одном способе померить деталь. Инженеру по качеству нужен не единичный размер, а картина отклонений по всей поверхности — чтобы понять, что происходит в процессе: ведёт ли инструмент, плывёт ли оснастка, стабильна ли сварка.
Пока контроль выдаёт только допуск/недопуск, такие выводы сделать нельзя.
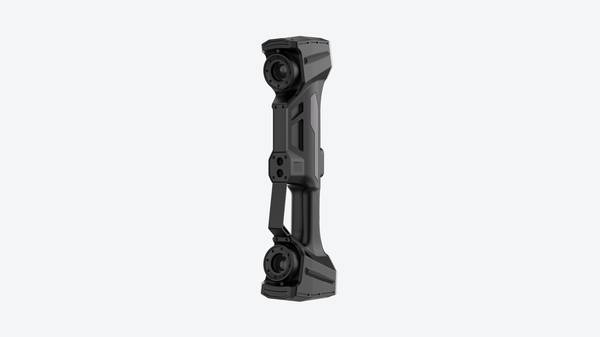
Вторая причина — типовые ситуации, где контактный метод физически ограничен. Тонкостенные пластиковые корпуса прогибаются под щупом. Внутренние полости и поднутрения недоступны для головки КИМ. Эластомерные уплотнения меняют форму от касания.
В этих случаях само измерение становится источником погрешности, и нужен бесконтактный сбор геометрии.
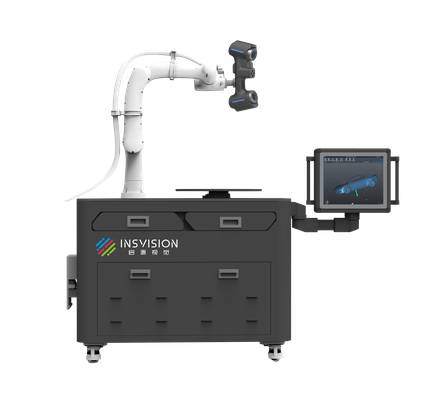
Третья причина связана с загрузкой КИМ. Если машина занята рутинной проверкой первых образцов, она не работает на серийном контроле. Передача части задач на 3D-сканер — не замена КИМ, а снятие с неё непрофильной нагрузки.
Сканер быстро собирает облако точек, а дальше уже вопрос программной обработки: сравнение с CAD, цветовая карта отклонений, отчёт по GD&T.
Для западного производства это ещё и вопрос прослеживаемости. В условиях, где заказчик требует документацию по каждой партии, контроль должен оставлять воспроизводимый цифровой след. Традиционный протокол с рукописными замерами такой след не обеспечивает.
Нужен формат, который можно приложить к отчёту, сохранить в архиве качества и при необходимости пересчитать. Именно поэтому 3D метрология всё чаще воспринимается не как «сканер вместо калибра», а как часть системы управления качеством — с понятными входами, условиями измерения и проверяемыми выходными данными.
Где традиционные измерения теряют эффективность
Где традиционные измерения теряют эффективность
Контроль качества на производстве долгое время строился вокруг ручных инструментов и координатно-измерительных машин. Эти методы по-прежнему незаменимы, когда деталь имеет простую геометрию, а допуски заданы на плоскости, диаметры и межосевые расстояния. Проблемы начинаются там, где форма перестает быть регулярной.
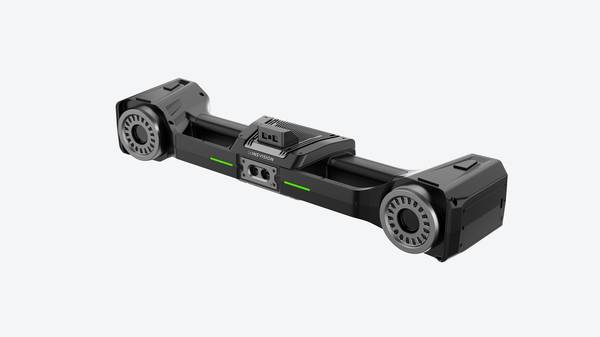
Сложная геометрия — первый ограничитель. Лопатки, литые кронштейны, пластиковые корпуса с органическими поверхностями требуют не нескольких контрольных точек, а полного описания формы.
Щуп КИМ снимает точки последовательно, и на криволинейных участках их плотность оказывается недостаточной для уверенного суждения о профиле. Возникают зоны, которые физически невозможно отвести по нормали без переналадки.
Второй ограничитель — разрывы данных. Там, где щуп не достает, а оператор не видит, образуются слепые области. Внутренние карманы, глубокие пазы, поднутрения, кромки с малым радиусом — все это выпадает из отчета или восполняется допущениями. Для ответственных узлов такие допущения неприемлемы.
Третий фактор — сжатые сроки. Первая статья, аварийная замена оснастки, входной контроль партии: когда на измерение отведены часы, а не смены, поточечный сбор данных превращается в узкое место. Специалист вынужден выбирать между полнотой контроля и временем выполнения заказа.
Промышленная 3D метрология решает эти ограничения за счет
Промышленная 3D метрология решает эти ограничения за счет получения полного облака точек по всей поверхности. Системы INSVISION позволяют оцифровать деталь целиком и сравнить полученную модель с CAD-эталоном по цветовой карте отклонений.
Это не отменяет традиционные методы, а закрывает те задачи, где они теряют эффективность.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Может ли 3D метрология стать частью обычного производственного цикла, а не отдельной лабораторной операцией? Вопрос справедливый, потому что многие до сих пор воспринимают сканирование как разовую услугу для сложных случаев, а не как рабочий инструмент контроля.
В реальном цикле первично сканирование
В реальном цикле первично сканирование. Оператор или технолог получает облако точек по детали, оснастке либо зоне износа. Дальше это облако совмещается с CAD-моделью или эталонным сканом.
Именно на этом этапе рождается карта отклонений: где поверхность ушла за допуск, где есть локальная деформация, где износ неравномерный.
Проверка не ограничивается цветовой картой. Инженер по качеству смотрит конкретные сечения, контролирует GD&T-позиции, посадки и зазоры. По результатам формируется отчет, который можно передать в производство или заказчику.
Для INSVISION такой подход важен не как «красивая картинка», а как повторяемый протокол: сканирование, сравнение, проверка, отчетность. Когда эта последовательность встроена в процесс, метрология перестает быть узким местом и становится основанием для корректирующих действий.
Что проверить перед внедрением
Многие считают, что перед внедрением 3D метрологии достаточно сравнить заявленную точность сканера в спецификации. На практике точность — лишь один из факторов.
Гораздо чаще проект останавливается не из-за оборудования, а из-за того, что на площадке не проверили совместимость с объектом контроля, требования к данным и условия окружающей среды.
Перед внедрением INSVISION стоит подтвердить что задача действительно
Перед внедрением INSVISION стоит подтвердить, что задача действительно относится к сценариям, где трехмерное сканирование дает преимущество.
Это детали сложной геометрии, свободные поверхности, зоны износа, которые нельзя корректно измерить контактным инструментом, а также случаи, когда CAD-модель отсутствует или устарела.
Если же требуется контролировать только линейные размеры на простых призматических деталях, традиционные средства могут оказаться быстрее и дешевле.
На площадке нужно проверить несколько пунктов. Первый — стабильность основания и освещения. Вибрация от соседнего пресса или прямые солнечные блики способны повлиять на повторяемость сканирования больше, чем любая погрешность прибора. Второй — материал поверхности.
Глянцевые, прозрачные или сильно отражающие участки могут потребовать матирования, и это надо закладывать в цикл измерения. Третий — температура. Если деталь только что прошла механообработку и не остыла до цеховой температуры, сравнивать ее с CAD-моделью некорректно. Четвертый — формат итоговых данных.
Нужно заранее определить, что будет результатом контроля: цветовая карта отклонений, отчет по GD&T, облако точек для обратного проектирования или полигональная модель для станка. Это напрямую влияет на выбор программной цепочки и на то, как результаты будут передаваться в PDM или MES. Пятый — эталонный образец.
Без поверочного артефакта или тестовой детали с известными размерами невозможно подтвердить, что система работает корректно в конкретных цеховых условиях.
Отдельно стоит проверить сценарий, когда эталонная CAD-модель отсутствует. В таких случаях опорную геометрию создают по заведомо годной детали, и важно заранее договориться, кто и по каким критериям ее утверждает. Иначе первая же спорная партия вызовет конфликт между производством и контролем качества.
Для деталей с внутренними полостями, глубокими пазами или зонами, куда не проходит лазерная плоскость, нужно заранее проговорить с поставщиком решения, какие участки останутся вне зоны сканирования и допустимо ли это для задачи.
Таким образом, проверка перед внедрением — это не тестирование характеристик, а подтверждение того, что выбранный сценарий, условия на площадке и формат выходных данных совпадают с реальными требованиями производства.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.