

Что проверить производителям перед выбором 3D сканер для промышленной инспекции
3d сканер для промышленной инспекции: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях На участках.
Производственный контекст и потребность в измерениях
На участках где контроль геометрии встроен в сам
На участках, где контроль геометрии встроен в сам ритм производства, смена подхода к измерениям редко бывает формальным решением. Обычно всё начинается с накопления расхождений: одни и те же детали проходят через несколько контрольных точек, а данные между ними не сходятся.
Традиционная связка «калибр плюс ручной протокол» работает до тех пор, пока допуски остаются широкими, а объём выборки — небольшим. Как только номенклатура растёт, а требования ужесточаются, эта связка перестаёт давать картину, на которую можно опереться.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Практический процесс
- На участках где контроль геометрии встроен в сам — На участках, где контроль геометрии встроен в сам ритм производства, смена подхода к измерениям редко бывает формальным решением.
- Где традиционные измерения теряют эффективность — Где традиционные измерения теряют эффективность
- INSVISION предлагает подход при котором поверхность оцифр… — INSVISION предлагает подход, при котором поверхность оцифровывается целиком, а не выборочно.
- Такой подход удобен тем что не требует перестраивать — Такой подход удобен тем, что не требует перестраивать весь процесс.
В западном производственном контексте это ощущается особенно остро. Инженеры по качеству работают с GD&T-указаниями, отчётами по первой статье и статистическим управлением процессом.
Им нужны не отдельные промеры, а воспроизводимые облака точек, которые можно сравнить с CAD-моделью и передать дальше — в анализ отклонений, в заключение по партии, в корректировку оснастки.
Когда на станции контроля вместо набора точечных замеров появляется полная цифровая копия поверхности, меняется и сам характер обсуждения: от «деталь не прошла» к «где именно и насколько отклонилась геометрия».
Здесь и возникает потребность в 3D-сканере для промышленной инспекции. Речь не о замене координатно-измерительной машины как таковой, а о дополнении контрольного контура инструментом, который быстрее закрывает зоны сложной геометрии, свободные формы и участки, недоступные для щупа.
INSVISION предлагает в этой нише устройства, ориентированные именно на инспекционные сценарии: съёмка в цеховых условиях, передача данных в измерительное ПО, формирование отклонений по цветовой карте.
Для инженера это означает, что решение по партии принимается на основе плотных данных, а не по нескольким точкам на ответственных поверхностях.
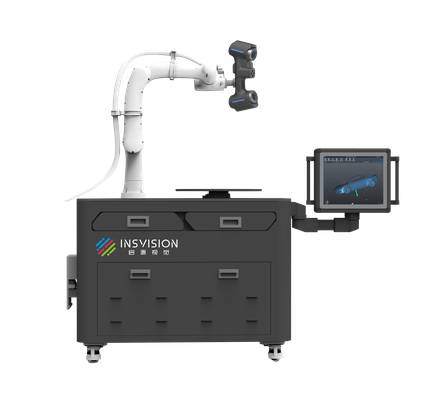
Нагрузка на контроль растёт не только из-за ужесточения допусков. Увеличивается число проверяемых сечений, появляются требования к архивированию результатов, а время на измерение при этом не расширяется. В таких условиях надёжные и повторяемые данные становятся не менее важны, чем скорость.
Именно поэтому при выборе сканера имеет смысл смотреть не на паспортную точность в идеальных условиях, а на то, как система ведёт себя на реальной детали: насколько стабильно захватывает геометрию, как справляется с бликами на обработанных поверхностях, насколько удобно оператору выстроить серию измерений без постоянной перенастройки.
В итоге производственный запрос формулируется просто: нужен способ получать измерительные данные быстрее, чем при точечном контроле, но без потери достоверности, которую привыкли ожидать от традиционной метрологии.
Это не замена существующей системы качества, а расширение её возможностей там, где геометрия сложна, а цена ошибки высока. Для тех, кто отвечает за процесс и качество, такой инструмент — это прежде всего снижение неопределённости при передаче данных между участками и уровнями принятия решений.
Где традиционные измерения теряют эффективность
Где традиционные измерения теряют эффективность
Существует устойчивое заблуждение, что контактные средства измерения — микрометры, нутромеры, координатно-измерительные машины — закрывают практически все задачи промышленной инспекции. На практике это верно лишь для ограниченного круга деталей с простой геометрией и малым количеством контрольных точек.
Как только изделие выходит за пределы регулярных форм, традиционный подход начинает давать сбои, и происходит это не из-за низкой точности приборов, а из-за самого принципа точечного контакта.
Первая зона потерь — сложная геометрия. Лопатки, крыльчатки, литейные поверхности, переходы радиусов, глубокие карманы. Контактный щуп физически не может попасть в узкие впадины или корректно отклониться по криволинейному профилю без потери достоверности.
В результате оператор получает разреженное облако точек, по которому невозможно построить полноценную карту отклонений. Особенно остро это проявляется при контроле авиационных и энергетических компонентов, где критические зоны часто находятся внутри каналов охлаждения или на кромках с малой толщиной.
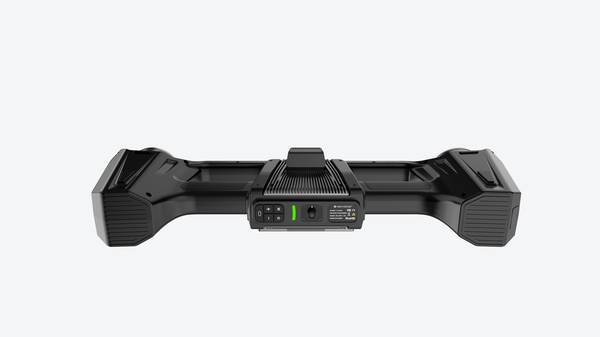
Вторая проблема — разрывы данных. При измерении сложной поверхности контактным методом между точками остаются непроконтролированные области. Инженер вынужден либо интерполировать геометрию, либо увеличивать плотность измерений, что резко замедляет процесс.
Для аэродинамических профилей и пресс-форм такая фрагментарность неприемлема: локальное отклонение в непроконтролированной зоне может привести к браку всей партии, но обнаружено оно будет только на этапе функциональных испытаний.
Третье ограничение — сжатые сроки. Полный контактный обмер сложной детали может занимать часы, а при переналадке производства или аварийной остановке линии такой простой неприемлем.
В серийном производстве автомобильных компонентов, где каждая минута простоя обходится дорого, скорость получения полных данных становится не менее важным параметром, чем точность. Именно в этих условиях 3D сканер для промышленной инспекции перестает быть экзотикой и становится рабочим инструментом.
INSVISION предлагает подход при котором поверхность оцифровывается целиком
INSVISION предлагает подход, при котором поверхность оцифровывается целиком, а не выборочно. Вместо сотен отдельных касаний сканер формирует плотное облако точек, покрывающее всю геометрию без разрывов. Это позволяет выявлять отклонения в зонах, которые при контактном контроле остались бы вне поля зрения.
Для задач, где традиционные измерения теряют эффективность — сложная геометрия, недоступные полости, жесткие временные рамки — бесконтактная оцифровка дает не просто больше точек, а принципиально другую полноту картины.
Решение о переходе на такой метод принимается не ради замены инструмента, а ради устранения слепых зон, которые контактный контроль оставляет по определению.
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
На производстве редко бывает так, что 3D-сканер работает сам по себе. Чаще всего он становится частью цепочки: деталь сняли с линии, отсканировали, сравнили с CAD-моделью, выявили отклонения, оформили отчёт. Если какой-то этап выпадает, ценность сканирования резко падает.
В типовом цикле промышленной инспекции 3D-сканер INSVISION закрывает первую и самую критичную задачу — получение фактической геометрии. Дальше данные уходят в ПО сравнения, где инженер накладывает облако точек на эталонную модель.
Система подсвечивает зоны выхода за допуск, после чего специалист по качеству проверяет, насколько отклонение критично для сборки или функции узла. Результат фиксируется в отчёте с цветовой картой отклонений и привязкой к конкретным точкам детали.

Такой подход удобен тем что не требует перестраивать
Такой подход удобен тем, что не требует перестраивать весь процесс. Сканер встраивается на участке входного контроля, межоперационной проверки или финальной приёмки. Данные при этом остаются цифровыми, их можно передавать между сменами и площадками без потери информации.
Для западных производств, где действуют требования ISO и ASME, это дополнительный аргумент: вся история измерений сохраняется и может быть предъявлена аудитору или заказчику.
На практике связка «сканирование — сравнение — проверка — отчётность» сокращает время на спорные случаи. Когда возникает разногласие по геометрии, инженер не идёт перемерять деталь вручную, а открывает сохранённое облако точек и проверяет конкретный размер или допуск.
Это меняет саму культуру работы с отклонениями: решение принимается на основе полной геометрии, а не выборочных замеров.
Что проверить перед внедрением
Ключевой вывод прост: 3D сканер для промышленной инспекции окупается не в момент покупки, а в момент, когда станция контроля перестаёт быть узким местом. Поэтому перед запуском стоит проверить не только сам прибор, но и то, как он встанет в существующий контур качества.
Мы обычно рекомендуем пройтись по четырём пунктам.
Первый геометрия детали и доступ к поверхностям
Первый — геометрия детали и доступ к поверхностям. Если инспектор сегодня тратит время на то, чтобы подлезть щупом в глубокую полость или снять профиль по кромке, сканер должен закрывать именно эти зоны.
Для сложных внутренних выборок, рёбер и переходов имеет смысл заранее зафиксировать контрольные сечения и понять, какие участки потребуют матирования или дополнительной оснастки.
Второй — стабильность базирования на станции. Промышленная инспекция — это не разовое сканирование, а повторяемый процесс. Если деталь кладётся на плиту каждый раз с разбросом, данные будут шуметь.
Проверьте, есть ли у оператора понятная схема установки, контрольные упоры или призмы, и как часто нужно перебазировать деталь в ходе измерения.
Третий пункт — требования к отчёту. Скан сам по себе не является результатом. Важно заранее договориться, что попадает в протокол: сравнение с CAD, карта отклонений, GD&T по критическим допускам, анализ толщины стенки или замыкание по прилегающим поверхностям.
От этого зависит, сколько времени уйдёт на постобработку и кто будет подписывать заключение.
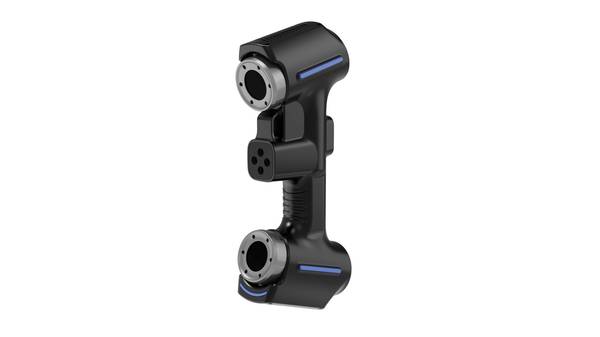
Четвёртый — условия на площадке. Вибрация от соседнего пресса, перепады температуры, засветка от окон или сварочных постов — всё это влияет на повторяемость.
Для INSVISION промышленного 3D сканера важно зафиксировать точку установки, проверить жёсткость основания и при необходимости вынести станцию из зоны прямых тепловых потоков. Если эти пункты закрыты, внедрение проходит без сюрпризов, а данные начинают работать на разбор отклонений, а не на повторные измерения.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.