

Como avaliar escaneamento 3D de peças pequenas de precisão em inspeção industrial
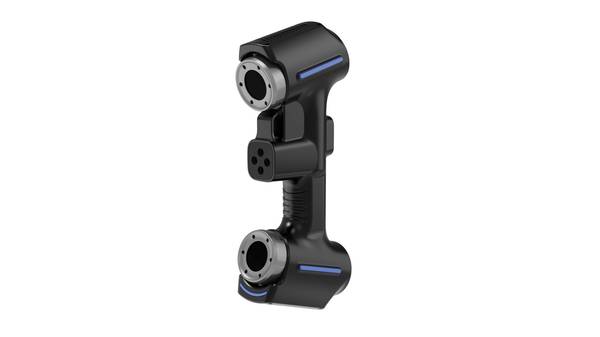
escaneamento 3D de peças pequenas de precisão: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição A inspeção.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
A inspeção dimensional de peças pequenas de precisão ocorre em um ambiente onde a tolerância não é um conceito abstrato, mas um valor numérico que separa o lote aprovado do refugo.
Em células de usinagem CNC, moldes de injeção ou linhas de montagem de componentes médicos, a pressão sobre o controle de qualidade é contínua: o ciclo produtivo não para para esperar laudos demorados, e qualquer atraso na liberação de um lote gera custo direto de máquina parada.
Resumo do cenário
Uma forma prática de ler o artigo é partir deste cenário:
- Contexto da fábrica e necessidade de medição: A inspeção dimensional de peças pequenas de precisão ocorre em um ambiente onde a tolerância não é um conceito abs…
- Onde a medição tradicional chega ao limite: A metrologia por contato — apalpadores, relógios comparadores e até mesmo algumas CMMs — parte de um princípio de…
- Como o escaneamento 3D entra no fluxo: O escaneamento 3D de peças pequenas de precisão não substitui isoladamente o controle dimensional.
O problema central não é a falta de instrumentos, mas a confiabilidade do dado extraído. Paquímetros e micrômetros capturam pontos isolados;
máquinas de medição por coordenadas (CMM) oferecem precisão elevada, porém com tempos de setup e programação que conflitam com a cadência exigida na produção de lotes curtos ou peças com geometria complexa.
Superfícies de forma livre, furos com posição angular crítica e raios pequenos frequentemente ficam subamostrados em métodos de contato, deixando lacunas no relatório dimensional.
A demanda por escaneamento 3D de peças pequenas de precisão nasce dessa lacuna: obter nuvens de pontos densas o suficiente para validar calços, insertos, engrenagens de módulo fino e conectores sem depender exclusivamente de apalpadores.
| Critério | Inspeção por contato (CMM) | Escaneamento 3D de precisão |
|---|---|---|
| Densidade de dados | Pontos discretos definidos pelo plano de medição | Nuvem de pontos contínua sobre a superfície |
| Setup e programação | Alto, exige fixação e estratégia de apalpamento | Médio, com alinhamento por referências ou malha |
| Superfícies de forma livre | Cobertura limitada por pontos | Cobertura integral da geometria |
| Tempo típico por peça pequena | Minutos a dezenas de minutos | Frações de minuto a poucos minutos |
| Integração com CAD/CAI | Exportação de relatórios dimensionais | Malha STL/PLY comparável ao modelo nominal |
Em plantas que operam sob normas como ASME Y14.5 ou ISO 1101, a rastreabilidade do dado é pré-requisito.
O escaneamento não substitui o CMM em toda aplicação, mas cobre uma faixa de trabalho que o contato não atende bem: peças com paredes finas, detalhes internos de difícil acesso e geometrias que exigem análise de perfil completo em vez de cotas isoladas.
A decisão de adotar a tecnologia passa por entender qual dado o processo de fabricação realmente precisa — e com que frequência ele precisa ser coletado sem interromper o fluxo.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A metrologia por contato — apalpadores, relógios comparadores e até mesmo algumas CMMs — parte de um princípio de amostragem discreta. O operador define pontos, linhas ou planos e o equipamento verifica o desvio nesses locais. Para geometrias prismáticas, isso resolve.
O problema aparece quando a peça exige continuidade de dados em superfícies orgânicas, raios variáveis ou regiões de difícil acesso físico.
Três limitações práticas definem esse limite com clareza:
| Limitação | O que acontece na prática | Consequência para o controle dimensional |
|---|---|---|
| Geometria complexa | Apalpador não alcança fundos de cavidade, nervuras finas ou bordas com raio menor que o diâmetro da ponta | Zonas críticas ficam sem medição ou exigem seccionamento da peça |
| Continuidade de dados | Medição por pontos gera nuvem esparsa, incapaz de representar o perfil real entre dois pontos amostrados | Análise de forma, ondulação e desvios progressivos fica incompleta |
| Prazo de entrega | Programação de trajetórias para peças com dezenas de cotas GD&T consome horas; alterações de setup repetem o ciclo | First-article inspection atrasa liberação de lote, especialmente em automotive e aeroespaço |
O escaneamento 3D de peças pequenas de precisão entra exatamente nessa lacuna. Em vez de amostrar pontos, captura a superfície de forma densa e contínua, permitindo comparar o sólido digital completo contra o CAD nominal.
A análise deixa de depender do julgamento do operador sobre “onde medir” e passa a cobrir toda a extensão da peça.
Outro fator frequentemente ignorado: a rastreabilidade do dado. Com apalpamento, cada ponto medido carrega uma decisão prévia de localização. Se o defeito estiver fora da malha amostral, não aparece no relatório. O dado denso elimina esse viés de seleção.
Para peças pequenas — insertos, componentes de válvulas, conectores médicos, microfundidos — a densidade de pontos importa mais que a velocidade bruta. Superfícies com 5 mm de largura e raios de 0,3 mm exigem resolução suficiente para distinguir forma real de ruído.
Equipamentos com múltiplas linhas de laser azul operando em modo de precisão atendem a esse requisito sem comprometer o tempo de ciclo.
A INSVISION, por exemplo, trabalha com scanners que empregam linhas de laser azul paralelas para esse tipo de aplicação, mantendo acurácia na casa de 0,020 mm em modelos da linha industrial scanner 3D.
O ponto central não é substituir a CMM em todos os casos, mas reconhecer onde a amostragem discreta deixa de representar a peça real.
Quando o critério de aceite exige perfil completo, continuidade de superfície ou inspeção de regiões inacessíveis ao contato, o escaneamento 3D de peças pequenas de precisão deixa de ser alternativa e passa a ser o método viável.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
O escaneamento 3D de peças pequenas de precisão não substitui isoladamente o controle dimensional. Ele funciona como etapa de aquisição dentro de um ciclo mais amplo: digitalizar, comparar, revisar e documentar.
A sequência importa porque cada fase alimenta a seguinte com dados estruturados, e quebras nesse encadeamento geram retrabalho silencioso.
A digitalização converte a geometria física em malha. Em peças pequenas, o desafio está em capturar raios, nervuras, furos roscados e regiões de difícil acesso sem perder referência dimensional.
Sistemas com múltiplas linhas de laser azul — sete linhas paralelas em modo de precisão, por exemplo — ajudam a manter densidade de pontos em superfícies inclinadas e bordas finas.
A precisão nominal de 0,020 mm, quando declarada pelo fabricante, refere-se ao erro volumétrico do equipamento em condições controladas, não à incerteza total do processo de medição.
A comparação ocorre sobre a malha alinhada ao CAD nominal ou a uma peça de referência. Aqui entram os mapas de desvio coloridos, que localizam rapidamente regiões fora do campo de tolerância.
Em fluxos de engenharia reversa, a comparação pode ser substituída pela reconstrução paramétrica ou por seções de referência para conferência de perfil.
A revisão crítica define o que é defeito real e o que é ruído de aquisição. Reflexos, vibração e sujeira na peça produzem artefatos que o software pode suavizar indevidamente. O engenheiro precisa validar a malha antes de aceitar qualquer desvio apontado.
Por fim, o relatório consolida imagens, tabelas de desvio e anotações de GD&T em um documento rastreável, alinhado a requisitos de auditoria como PPAP, AS9102 ou ISO 13485.
| Etapa | Função principal | Saída típica | Ponto de atenção |
|---|---|---|---|
| Digitalização | Capturar geometria física | Malha STL/PLY | Densidade de pontos em cantos vivos |
| Comparação | Alinhar malha ao CAD nominal | Mapa de desvios coloridos | Referência de datum consistente |
| Revisão | Filtrar artefatos e validar desvios | Anotações técnicas | Distinguir ruído de defeito real |
| Relatório | Documentar evidências | PDF com tabelas e imagens | Rastreabilidade para auditoria |
Equipamentos como os da linha INSVISION operam nesse contexto como ferramentas de aquisição, não como sistemas autônomos de decisão. A qualidade do resultado depende tanto da calibração e da estratégia de varredura quanto da interpretação técnica posterior.
Em peças pequenas, erros de fixação ou alinhamento inicial comprometem toda a cadeia — e nenhum software corrige uma referência mal definida.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Antes de aprovar a aquisição de um sistema para escaneamento 3D de peças pequenas de precisão, a equipe técnica precisa confrontar a especificação do equipamento com as condições reais de chão de fábrica.
O erro mais comum em projetos de metrologia óptica não está na capacidade do scanner, mas na incompatibilidade entre o ambiente de medição e os requisitos de exatidão dimensional.
A primeira validação diz respeito à estabilidade térmica. Sistemas com exatidão declarada na casa de 0,020 mm exigem controle de temperatura dentro da faixa operacional de -10°C a 40°C, porém oscilações bruscas durante a sessão de coleta degradam a repetibilidade mesmo dentro desse intervalo.
Em células próximas a fornos, prensas ou portas de doca, convém medir a variação térmica ao longo de um turno completo antes da instalação.
O segundo ponto crítico é a infraestrutura computacional. A aquisição de nuvens de pontos densas com múltiplas linhas de laser azul exige GPU dedicada com no mínimo 8 GB de VRAM, processador de alto desempenho e 32 GB de RAM.
Workstations antigas ou notebooks corporativos padrão não sustentam a taxa de quadros necessária para varredura contínua sem perda de dados.
A tabela abaixo resume os critérios de validação em campo:
| Critério | O que verificar | Impacto se ignorado |
|---|---|---|
| Temperatura ambiente | Estabilidade térmica durante o turno, proximidade de fontes de calor | Deriva dimensional, perda de repetibilidade |
| Hardware de aquisição | GPU com 8 GB+ VRAM, 32 GB RAM, SSD para cache | Travamentos, nuvens incompletas, tempo de processamento elevado |
| Classe do laser | Segurança ocular para operação contínua na célula | Restrições de EPC, necessidade de enclausuramento |
| Conectividade | Porta USB 3.2 disponível e sem hubs intermediários | Gargalo de transferência, quadros descartados |
| Preparação de superfície | Necessidade de opacificante em peças polidas ou escuras | Falhas de coleta em regiões especulares |
Superfícies de alto brilho merecem atenção separada. Componentes usinados com acabamento espelhado, insertos polidos ou peças cromadas frequentemente exigem aplicação de pó revelador ou spray opacificante.
A equipe deve validar se o fluxo de inspeção tolera essa etapa adicional — em linhas de produção contínua, o tempo de preparação pode inviabilizar o ganho de produtividade esperado.
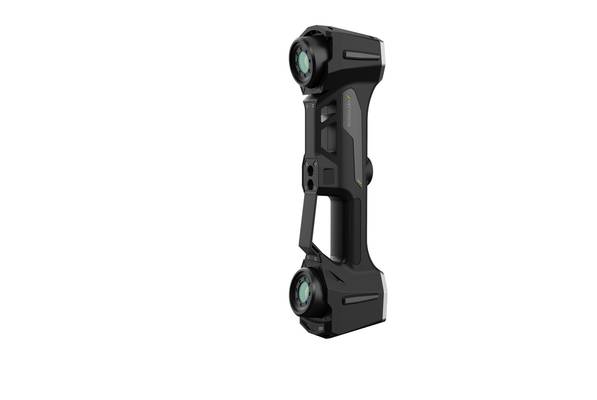
Por fim, avalie o formato de saída e a integração com o software de inspeção já existente.
Formatos como STL e PLY cobrem a maioria dos fluxos de comparação com CAD nominal, mas equipes que trabalham com GD&T avançado precisam confirmar se o pipeline de análise aceita a densidade de malha gerada sem simplificação excessiva.
A validação antecipada desses pontos evita que um sistema tecnicamente competente se torne um ativo subutilizado por incompatibilidade operacional.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.