

O que verificar antes de escolher arquivo STL
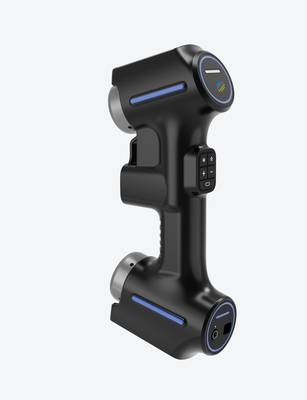
arquivo STL: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Em controle dimensional, o ponto de partida não é o.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
Em controle dimensional, o ponto de partida não é o equipamento, mas a pergunta que a inspeção precisa responder: a peça produzida está dentro do envelope de tolerância especificado no desenho?
Em ambientes de usinagem CNC, injeção de polímeros ou estamparia, essa pergunta se repete a cada lote, a cada troca de ferramenta e a cada ajuste de processo.
Resumo do cenário
Uma forma prática de ler o artigo é partir deste cenário:
- Contexto da fábrica e necessidade de medição: Em controle dimensional, o ponto de partida não é o equipamento, mas a pergunta que a inspeção precisa responder:…
- Onde a medição tradicional chega ao limite: A metrologia por contato depende de um princípio físico simples: uma ponta de rubi ou esfera calibrada precisa toc…
- Como o escaneamento 3D entra no fluxo: O ponto de partida para entender a integração é o arquivo STL.
A pressão sobre o setor de qualidade vem de três frentes. Primeiro, a redução de tempos de setup exige liberação rápida de primeira peça. Segundo, auditorias de clientes e normas como ISO 9001 e AS9100 cobram rastreabilidade metrológica, não apenas aprovação visual.
Terceiro, desvios geométricos sutis — empenamento, deslocamento de furos, erro de perfil — escapam facilmente a paquímetros e micrômetros quando a superfície é complexa.
Nesse cenário, a digitalização 3D muda a natureza da inspeção. Em vez de algumas medidas pontuais, o inspetor obtém uma nuvem densa de pontos e a converte em um arquivo STL, formato que preserva a topologia real da superfície.
Esse arquivo permite comparar a peça inteira contra o CAD nominal em software de análise dimensional, gerando mapas de desvio coloridos e relatórios objetivos.
A tabela abaixo resume as diferenças práticas entre a abordagem tradicional e a baseada em digitalização:
| Critério | Inspeção tradicional | Inspeção por digitalização 3D |
|---|---|---|
| Cobertura da medição | Pontos isolados (furos, faces, diâmetros) | Superfície completa, incluindo formas livres |
| Tempo para peça complexa | Alto, proporcional ao número de cotas | Menor, com captura simultânea de milhares de pontos |
| Documentação | Planilhas e esboços manuais | Malha STL comparada ao CAD, com relatório de desvios |
| Detecção de empenamento | Limitada, exige múltiplas medições indiretas | Direta, por análise de perfil e superfície |
| Rastreabilidade | Dependente do registro manual | Arquivos digitais preserváveis por lote e ordem de produção |
A necessidade de dados confiáveis, portanto, não é um requisito abstrato. Ela decorre de decisões concretas: liberar ou segurar um lote, compensar ou trocar uma ferramenta, aprovar ou rejeitar um fornecedor.
Quando o arquivo STL representa fielmente a geometria produzida, essas decisões deixam de se apoiar em amostragem esparsa e passam a refletir o comportamento real da peça.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A metrologia por contato depende de um princípio físico simples: uma ponta de rubi ou esfera calibrada precisa tocar a superfície para registrar um ponto. Esse método funciona bem em prismas, furos e planos de referência. O problema aparece quando a geometria deixa de ser regular.
Superfícies orgânicas, canais internos profundos, paredes finas, arestas vivas e regiões com raio de curvatura inferior ao diâmetro da ponta geram três falhas típicas. A primeira é a impossibilidade física de acesso — a ponta não alcança a região a medir.
A segunda é a deformação ou deflexão da peça sob pressão de contato, comum em componentes de parede fina ou materiais poliméricos. A terceira é a perda de resolução: o software interpola entre pontos esparsos e suaviza transições que, na prática, contêm desvios relevantes para a função da peça.
Há ainda uma limitação de continuidade de dados. Um apalpador registra centenas ou milhares de pontos discretos.
Uma varredura óptica gera uma nuvem densa que representa a superfície de forma contínua, permitindo análises de perfil, desvio de forma e comparação com o modelo nominal em áreas que a medição por contato simplesmente não cobre.
| Limitação da medição tradicional | Consequência prática | Alternativa baseada em digitalização 3D |
|---|---|---|
| Acesso físico restrito por ponta de contato | Regiões internas ou rebaixos ficam sem dados | Captura sem contato de cavidades e superfícies complexas |
| Amostragem pontual esparsa | Perda de informação entre pontos medidos | Nuvem densa com continuidade de superfície |
| Pressão de contato sobre a peça | Deformação em paredes finas e materiais macios | Medição sem carga mecânica |
| Tempo proporcional ao número de pontos | Prazos alongados em peças com muitas cotas | Aquisição rápida da superfície completa |
O impacto em prazos de entrega não é secundário. Em um fluxo de inspeção de primeiro artigo, a programação do apalpador, a execução ponto a ponto e a edição de relatórios consomem horas.
Quando o lote exige inspeção dimensional em múltiplas peças ou quando há revisão de projeto no meio do processo, o gargalo se desloca para a metrologia.
A digitalização 3D reduz esse tempo ao capturar a superfície inteira em uma única operação, gerando um arquivo STL que pode ser analisado, arquivado e comparado com o modelo de referência conforme a necessidade.
O arquivo STL, nesse contexto, deixa de ser apenas um formato de impressão 3D e passa a funcionar como registro dimensional da peça real. Ele preserva a forma medida sem depender de um software proprietário de máquina de medir, o que facilita o compartilhamento entre engenharia, qualidade e fornecedores.
Equipamentos como os da linha INSVISION exportam nativamente para STL, PLY e TXT, permitindo que a nuvem de pontos seja usada em análises posteriores sem retrabalho de conversão.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
O ponto de partida para entender a integração é o arquivo STL. Trata-se de uma malha triangular que descreve apenas a geometria da superfície — sem cor, sem material, sem tolerâncias embutidas.
Quando um escâner 3D industrial exporta nesse formato, ele entrega uma nuvem de pontos convertida em triângulos, pronta para ser comparada contra o modelo nominal CAD.
Na prática, o fluxo se divide em quatro etapas conectadas:
| Etapa | O que acontece | Saída típica |
|---|---|---|
| Escaneamento | Captura da superfície física por triangulação a laser ou luz estruturada | Nuvem de pontos bruta |
| Malha | Conversão da nuvem em superfície contínua | Arquivo STL, PLY ou OBJ |
| Comparação | Sobreposição da malha ao CAD nominal, com análise de desvios dimensionais | Mapa de cores de desvio |
| Relatório | Documentação dos resultados conforme critérios de aceite | PDF, CSV ou TXT com medições |
A comparação é onde o arquivo STL ganha valor de engenharia. Softwares de inspeção alinham a malha ao modelo de referência usando best-fit ou alinhamento por datum, e então calculam desvios ponto a ponto.
Isso permite avaliar perfil de superfície, posição de furos e empenamento sem depender de dispositivos físicos de medição.
Um equívoco comum é tratar o STL como substituto direto do CAD paramétrico. Não é. O STL não carrega histórico de construção, features editáveis ou tolerâncias GD&T.
Ele serve como evidência geométrica do estado real da peça — e é exatamente essa função que o torna útil em relatórios de first-article inspection e controle de processo.
A conexão entre as etapas depende de um ponto crítico: a densidade da malha. Uma malha grosseira pode esconder desvios locais; uma malha excessivamente densa aumenta o tempo de processamento sem ganho prático de resolução.
O critério de escolha deve partir da tolerância especificada no desenho, não do tamanho do arquivo.
No contexto de fabricantes ocidentais, esse fluxo se encaixa em rotinas já existentes de PPAP, AS9102 ou ISO 13485.
O escaneamento não substitui a metrologia por contato em todos os casos, mas reduz a dependência de gabaritos dedicados e acelera a documentação dimensional quando o volume de pontos justifica a abordagem.
A INSVISION, por exemplo, oferece equipamentos que exportam diretamente nos formatos STL, PLY e TXT — o que elimina etapas intermediárias de conversão e preserva a integridade da malha desde a captura.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A decisão de adotar um fluxo de digitalização 3D com geração de arquivo STL não termina na compra do equipamento.
O erro mais comum em plantas industriais é tratar o escaneamento como um processo isolado, quando na prática ele precisa conversar com inspeção dimensional, engenharia reversa e controle estatístico de processo. Antes de liberar o equipamento para a rotina de chão de fábrica, a equipe técnica deve validar três frentes.
A primeira é a adequação do cenário. Superfícies escuras, reflexivas ou translúcidas exigem preparo — geralmente aplicação de pó revelador ou ajuste de exposição — e isso precisa estar documentado como procedimento operacional padrão.
A segunda é a integridade do arquivo STL gerado: malha fechada, ausência de furos ou faces invertidas, e densidade de triângulos compatível com a tolerância exigida no desenho técnico. A terceira frente é a repetibilidade.
O mesmo componente escaneado em dias diferentes, por operadores diferentes, deve produzir desvios dentro da faixa aceitável definida pelo controle de qualidade.
| Item de validação | O que verificar em campo | Critério de aprovação |
|---|---|---|
| Preparo da superfície | Necessidade de pó revelador ou ajuste de brilho | Procedimento documentado e reproduzível |
| Qualidade do arquivo STL | Malha fechada, sem furos ou faces invertidas | Compatível com software CAD/CAM da planta |
| Repetibilidade entre operadores | Desvio dimensional entre varreduras consecutivas | Dentro da tolerância do desenho (ex.: ±0,1 mm) |
| Integração com metrologia | Alinhamento com referências de datum | Sem deslocamento ou rotação residual |
Para cenários de engenharia reversa em MRO aeroespacial, o arquivo STL precisa preservar bordas e raios de concordância sem suavização excessiva. Em aplicações automotivas de first-article inspection, o STL serve como referência para comparação com o modelo nominal via GD&T callouts.
Já em dispositivos médicos, a validação deve incluir rastreabilidade do arquivo gerado, vinculando lote, operador e data da varredura.
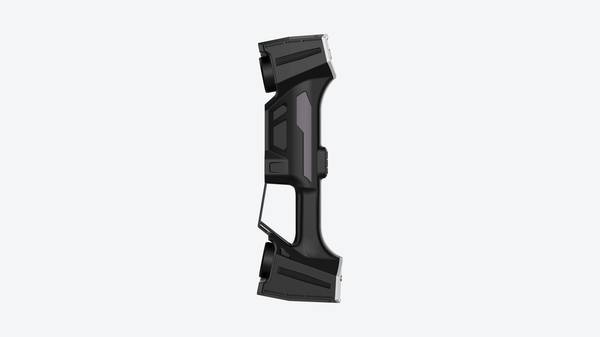
A equipe também precisa definir o destino do STL. Se o arquivo alimenta apenas visualização, uma malha decimada resolve. Se alimenta usinagem ou impressão 3D, a densidade e a precisão dos triângulos tornam-se críticas.
A INSVISION documenta em suas especificações técnicas que os formatos de saída incluem STL, PLY e TXT, entre outros — informação relevante para quem precisa integrar o equipamento a softwares já existentes na planta, sem conversões intermediárias que degradem a geometria.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.