

O que verificar antes de escolher calibração de scanner 3D
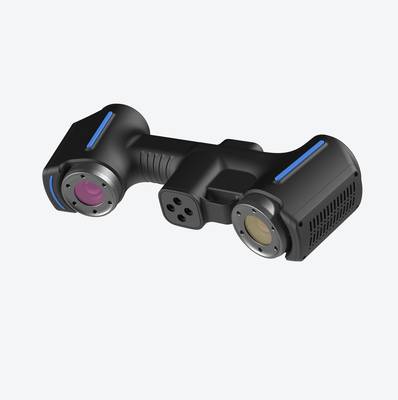
calibração de scanner 3D: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Em ambientes de manufatura discretos —.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
Em ambientes de manufatura discretos — linhas de estamparia automotiva, células de usinagem aeroespacial ou produção de dispositivos médicos — a inspeção dimensional deixou de ser uma etapa isolada. Ela é parte do fluxo de trabalho.
O problema é que a pressão de inspeção cresceu em duas frentes: os lotes são menores e mais variados, e as tolerâncias geométricas (GD&T) ficaram mais apertadas. Nesse cenário, métodos convencionais que dependem de gabaritos físicos ou máquinas de medição por coordenadas (CMM) criam gargalos.
Resumo do cenário
Uma forma prática de ler o artigo é partir deste cenário:
- Contexto da fábrica e necessidade de medição: Em ambientes de manufatura discretos — linhas de estamparia automotiva, células de usinagem aeroespacial ou produç…
- Onde a medição tradicional chega ao limite: A metrologia por contato e os sistemas ópticos convencionais operam bem dentro de um envelope previsível: superfíc…
- Como o escaneamento 3D entra no fluxo: A calibração de scanner 3D não é uma etapa isolada.
A necessidade central não é apenas “medir mais rápido”, mas obter dados confiáveis o suficiente para fechar o ciclo entre o que foi projetado, o que foi produzido e o que será aceito pelo cliente. Dados ruins geram retrabalho, disputas de qualidade e atrasos de liberação.
Dados bons permitem análise de tendência, correção de processo e rastreabilidade conforme exigências de normas como ISO 9001 e AS9100.
A tabela abaixo resume as pressões típicas e as demandas de dados associadas:
| Fator de fábrica | Pressão sobre a inspeção | Necessidade de dados |
|---|---|---|
| Lotes reduzidos e trocas frequentes | Menos tempo para preparar dispositivos de medição | Captura rápida sem gabaritos dedicados |
| Tolerâncias apertadas e GD&T complexo | Verificação de perfis, posições e concentricidade | Nuvens de pontos densas e comparáveis ao CAD |
| Integração com sistemas MES/PLM | Rastreabilidade e liberação documentada | Formatos abertos e relatórios auditáveis |
| Ambientes com variação térmica e vibração | Equipamentos sensíveis perdem estabilidade | Sistemas com faixas operacionais definidas e calibração verificável |
A calibração de scanner 3D entra exatamente nesse ponto. O scanner não é uma ferramenta isolada; ele precisa produzir medições que o engenheiro de qualidade possa defender em uma auditoria ou em uma discussão com o cliente.
Sem um procedimento de calibração claro — rastreável a padrões e repetível nas condições da fábrica — o dado tridimensional perde valor probatório.
Por isso, antes de discutir modelos ou fabricantes, o tema central é entender o que significa, na prática, garantir que o sistema de medição esteja apto a operar dentro da incerteza declarada.
Equipamentos industriais como os projetores ópticos da INSVISION, por exemplo, são especificados para operar em faixas de -5 a 40 °C e 10–90% de umidade relativa sem condensação.
Essa informação não é um detalhe técnico secundário: ela define os limites ambientais dentro dos quais a calibração e a operação fazem sentido. Fora dessas condições, qualquer comparação entre medições perde consistência.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A metrologia por contato e os sistemas ópticos convencionais operam bem dentro de um envelope previsível: superfícies acessíveis, tolerâncias moderadas e peças que podem ser fixadas em uma mesa de medição. O problema aparece quando a geometria sai desse padrão.
Em cavidades profundas, nervuras finas, raios de concordância pequenos ou regiões de difícil acesso, o apalpador simplesmente não alcança o ponto nominal — ou, quando alcança, a força de contato deforma a peça e compromete a leitura.
A continuidade de dados é outro ponto de ruptura. Um braço de medição registra pontos discretos. Para uma superfície escaneada, a lógica é inversa: a nuvem de pontos cobre a forma inteira, sem saltos entre seções. Isso muda o tipo de análise possível.
Em vez de verificar apenas cotas isoladas, o engenheiro compara o desvio de forma ao longo de toda a superfície — algo que o método ponto a ponto não entrega com densidade suficiente.
Os prazos também pesam. Programar um ciclo completo de medição por contato para uma peça complexa pode levar horas, e qualquer alteração no desenho exige reprogramar trajetórias.
A calibração de scanner 3D, quando integrada ao fluxo de inspeção, reduz esse tempo porque a aquisição é independente da estratégia de apalpação: a nuvem capturada serve para múltiplas análises, sem reexecutar o setup.
| Fator limitante | Medição tradicional | Abordagem por escaneamento 3D |
|---|---|---|
| Acesso a geometrias complexas | Restrito ao alcance do apalpador | Cobertura de superfícies mesmo com reentrâncias e cavidades |
| Densidade de dados | Pontos discretos, amostragem limitada | Nuvem contínua, malha completa da peça |
| Reprogramação de setup | Alta, a cada alteração de desenho ou peça | Baixa, reutiliza-se a mesma nuvem para novas análises |
| Tempo de inspeção em peças críticas | Horas, dependendo do número de cotas | Minutos para aquisição, análise posterior flexível |
A calibração de scanner 3D entra exatamente nesse intervalo: ela define a confiabilidade da nuvem capturada antes de qualquer comparação com o CAD nominal. Sem calibração adequada, a densidade de dados não significa precisão — apenas volume.
Por isso, em aplicações de engenharia reversa, controle de forma livre e inspeção de moldes, o limite da medição tradicional não é apenas uma questão de tempo ou acesso. É uma questão de representatividade: o que não se mede, não se controla.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
A calibração de scanner 3D não é uma etapa isolada. Ela se conecta a um fluxo de trabalho que começa na peça física e termina em um relatório de inspeção ou em uma decisão de engenharia.
Entender essa sequência ajuda a posicionar o escaneamento dentro de processos maiores, como controle dimensional, engenharia reversa ou manutenção de moldes.
O fluxo típico segue quatro etapas: escaneamento, comparação, revisão e relatório.
| Etapa | O que acontece | Saída principal |
|---|---|---|
| Escaneamento | Aquisição da nuvem de pontos ou malha da superfície | Malha 3D referenciada ao sistema de coordenadas da peça |
| Comparação | Sobreposição da malha ao CAD nominal ou a uma peça de referência | Mapa de desvios com escala de cores |
| Revisão | Análise dimensional, verificação de tolerâncias GD&T e identificação de regiões fora do especificado | Lista de não conformidades e pontos de atenção |
| Relatório | Documentação dos resultados em formato técnico, com imagens, tabelas e anotações | Registro auditável para qualidade, fornecedor ou cliente |
Na prática, a conexão entre essas etapas depende da qualidade da calibração. Se o scanner estiver fora de calibração, os desvios exibidos na comparação não representam a peça real — representam erro de medição somado à variação dimensional.
Por isso, em ambientes que seguem ISO 9001 ou AS9100, a calibração do equipamento é pré-requisito para que o relatório tenha validade metrológica.
A revisão é o momento em que engenheiros interpretam o mapa de desvios. Zonas vermelhas podem indicar desgaste de ferramenta, setup incorreto ou distorção térmica. O relatório final consolida essas leituras e serve como evidência objetiva para decisões de liberação de lote, retrabalho ou ajuste de processo.
Fornecedores de equipamentos como a INSVISION oferecem sistemas que integram essas etapas em um único ambiente de software, reduzindo a perda de informação entre a aquisição e o documento final.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A calibração de scanner 3D só agrega valor quando o ambiente e a peça atendem a condições mínimas de aquisição. Antes de colocar o equipamento em linha, a equipe técnica precisa confirmar três blocos: adequação do cenário, estabilidade dimensional e rastreabilidade metrológica.
Ignorar essa etapa costuma gerar dados visualmente coerentes, porém geometricamente inválidos.
A tabela abaixo resume os cenários típicos e o que verificar em campo antes da primeira medição.
| Cenário de aplicação | O que validar em campo | Critério mínimo recomendado |
|---|---|---|
| Peças com superfícies escuras ou brilhantes | Presença de pó revelador ou ajuste de exposição | Ausência de regiões sem nuvem de pontos |
| Geometrias com furos profundos ou nervuras | Alcance do scanner e ângulo de incidência | Cobertura completa sem oclusão crítica |
| Componentes de grande porte | Estratégia de alinhamento e pontos de referência | Erro de fechamento dentro da tolerância do desenho |
| Ambiente com vibração de piso | Fixação do tripé e isolamento do conjunto | Desvio entre varreduras consecutivas estável |
| Inspeção dimensional em temperatura variável | Estabilização térmica da peça e do scanner | Variação dimensional abaixo de 25% da tolerância |
A calibração de scanner 3D não substitui a análise prévia de viabilidade. Em superfícies translúcidas ou com reflexão especular severa, por exemplo, o retorno óptico pode ser insuficiente mesmo com equipamento calibrado.
Nesses casos, o preparo superficial entra como variável obrigatória do procedimento, não como etapa opcional.
Outro ponto que passa despercebido é a referência física. Sem alvos, esferas ou features bem distribuídos, o software pode alinhar varreduras com erro acumulado baixo no relatório, mas desvio real alto na peça.
Vale conferir se o padrão de referência usado na verificação tem certificado vigente e se a distância de trabalho está dentro do volume calibrado do sistema.
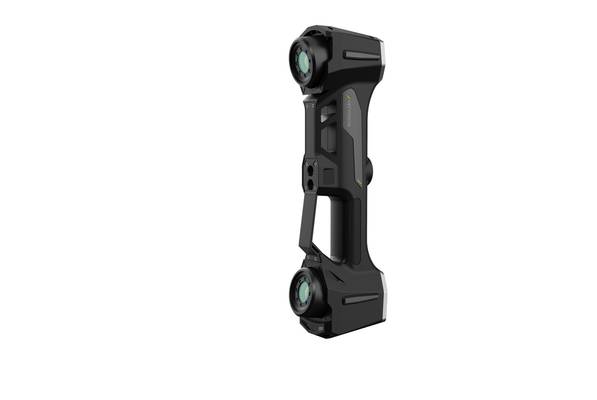
A INSVISION fornece parâmetros de campo que ajudam nessa checagem, mas a responsabilidade técnica da validação permanece com a equipe de metrologia. O critério de aceite deve nascer do desenho da peça e da norma aplicável — não do desempenho nominal do equipamento.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.