

O que verificar antes de escolher escaneamento 3D a laser
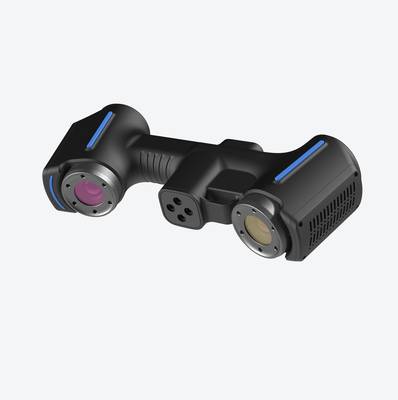
escaneamento 3D a laser: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Em ambientes industriais, a inspeção.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
Em ambientes industriais, a inspeção dimensional deixou de ser uma etapa isolada no fim da linha para se tornar parte integrante do controle de processo.
Prensas, células de solda, centros de usinagem e linhas de montagem operam com tolerâncias cada vez mais apertadas, e qualquer desvio geométrico não detectado se propaga para downstream, gerando retrabalho, sucata ou não conformidade em auditoria de cliente.
Pontos-chave
- Em ambientes industriais, a inspeção dimensional deixou de ser uma etapa isolada no fim da linha para se tornar parte integrante do controle de…
- A metrologia convencional opera bem enquanto a peça respeita uma lógica geométrica simples.
- O escaneamento 3D a laser, quando aplicado corretamente, não substitui o controle dimensional tradicional — ele o reposiciona dentro do fluxo de…
- A decisão de adotar o escaneamento 3D a laser em um fluxo de inspeção não termina na escolha do equipamento.
A pressão sobre a equipe de qualidade vem de três frentes. Primeiro, o volume de peças a inspecionar cresceu sem aumento proporcional de mão de obra.
Segundo, desenhos com GD&T complexo — perpendicularidade, perfil de superfície, posição verdadeira — exigem mais do que um paquímetro ou um gabarito passa/não-passa conseguem verificar. Terceiro, normas como ISO 9001 e AS9100 exigem rastreabilidade de medição, não apenas um laudo de aprovação.
Nesse cenário, a medição por contato tradicional apresenta limitações conhecidas: é lenta para superfícies orgânicas, depende de fixação rígida da peça e não captura a totalidade da forma.
O escaneamento 3D a laser atende justamente a essa lacuna, fornecendo nuvens de pontos densas que permitem comparar a peça produzida com o CAD nominal e quantificar desvios em toda a superfície — não apenas em pontos discretos.
| Fator de inspeção | Medição por contato (CMM) | Escaneamento 3D a laser |
|---|---|---|
| Cobertura da superfície | Pontos discretos | Nuvem de pontos densa |
| Velocidade em formas complexas | Baixa | Alta |
| Necessidade de fixação | Crítica | Reduzida |
| Dados para análise de tendência | Limitados | Abrangentes |
A decisão de adotar o escaneamento a laser, portanto, não é uma substituição automática da CMM, mas uma resposta à necessidade de dados confiáveis e completos para decisões de engenharia.
Em setores como aeroespacial, automotivo e energia, onde a falha dimensional tem custo elevado, a capacidade de documentar a geometria real da peça tornou-se requisito de qualificação de fornecedor.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A metrologia convencional opera bem enquanto a peça respeita uma lógica geométrica simples. Planos, cilindros, furos passantes e rasgos padronizados são capturados com apalpadores, relógios comparadores ou máquinas de medir por coordenadas sem grandes dificuldades.
O problema aparece quando a superfície deixa de ser definível por elementos construtivos básicos.
Geometrias orgânicas, paredes finas com variação de espessura, nervuras internas, canais de refrigeração e superfícies de forma livre exigem uma densidade de pontos que o toque ponto a ponto simplesmente não entrega. Cada apalpamento gera um único dado discreto.
Para mapear uma lâmina de turbina ou um molde com centenas de milímetros de curvatura contínua, o tempo de inspeção se torna inviável e o resultado continua incompleto.
A continuidade de dados é outro limite concreto. A medição tradicional produz nuvens esparsas. Entre um ponto medido e outro, a geometria real permanece desconhecida — o software interpola, mas não verifica. Desvios localizados, ondulações ou defeitos de forma entre os pontos escapam da análise.
Em aplicações aeroespaciais ou de dispositivos médicos, onde o perfil completo importa para o desempenho funcional, essa lacuna não é aceitável sob critérios de inspeção como ASME Y14.5 ou ISO 1101.
Os prazos de entrega também sofrem. Programar rotinas de medição por contato para peças complexas exige horas de setup. Alterações de revisão de projeto invalidam parte do programa. O gargalo metrológico vira restrição de produção, não etapa de controle.
| Limite da medição tradicional | Consequência prática | Situação típica |
|---|---|---|
| Captura ponto a ponto | Densidade insuficiente em superfícies de forma livre | Lâminas, moldes, carcaças orgânicas |
| Dados discretos entre pontos | Regiões não verificadas entre apalpamentos | Perfis aerodinâmicos, canais internos |
| Setup e programação demorados | Inspeção vira gargalo de lead time | Primeira peça, lotes piloto, revisões |
| Acesso físico restrito | Apalpador não alcança cavidades profundas | Furos longos, rebaixos, intersecções |
O escaneamento 3D a laser muda essa lógica porque captura a superfície de forma contínua, não amostral. Milhões de pontos por segundo constroem uma nuvem densa que representa a peça inteira, incluindo regiões de difícil acesso visual direto.
A comparação com o modelo nominal passa a ser feita por mapas de desvio de cor, e não por tabelas esparsas de coordenadas. Para o engenheiro de qualidade, isso significa menos zonas cegas e menos retrabalho de medição.
A tecnologia não elimina a metrologia por contato — ela cobre exatamente os casos em que o toque físico não é o método adequado.
A escolha entre os métodos deve partir da aplicação, não da preferência do laboratório. Tolerâncias apertadas em furos de ajuste fino continuam sendo território do apalpador. Superfícies complexas, perfis contínuos e prazos curtos pedem abordagem óptica.
Critérios como densidade de nuvem, classe do laser e modo de varredura entram na avaliação técnica.
Fornecedores como a INSVISION trabalham com lasers de classe II em alguns sistemas de escaneamento, o que permite operação sem risco ocular direto — um fator relevante quando o equipamento opera próximo a operadores no chão de fábrica, e não isolado em sala de metrologia.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
O escaneamento 3D a laser, quando aplicado corretamente, não substitui o controle dimensional tradicional — ele o reposiciona dentro do fluxo de trabalho.
O ponto de partida é a definição do referencial: sem um alinhamento claro entre a nuvem de pontos e o sistema de coordenadas do CAD nominal, qualquer comparação posterior perde validade. Em peças com tolerâncias geométricas apertadas, esse alinhamento precisa considerar datum features, não apenas o melhor ajuste geral.
Uma vez capturada a superfície, o fluxo segue quatro etapas que se conectam de forma sequencial:
| Etapa | O que acontece | Saída esperada |
|---|---|---|
| Escaneamento | Captura da superfície com laser, gerando malha ou nuvem de pontos | Dados brutos dimensionais |
| Comparação | Sobreposição com CAD nominal ou peça de referência | Mapa de desvios com escala de cores |
| Revisão | Análise dos desvios contra tolerâncias especificadas (GD&T) | Identificação de não conformidades |
| Relatório | Documentação dos resultados para rastreabilidade | Registro auditável do processo |
Na prática, a comparação não é apenas visual. O software calcula desvios ponto a ponto e os confronta com limites de tolerância como perfil de superfície ou posição.
Isso permite separar variações aceitáveis de defeitos funcionais — uma distinção que o olho humano raramente faz com confiabilidade em superfícies complexas.
A revisão depende diretamente da qualidade do escaneamento. Superfícies com brilho intenso ou geometrias profundas exigem parâmetros de exposição ajustados; caso contrário, o mapa de desvios exibe ruído que pode ser interpretado como deformação real.
Esse controle de qualidade dos dados é parte integrante do fluxo, não uma etapa preliminar opcional.
O relatório final consolida o ciclo. Em setores como aeroespacial e dispositivos médicos, ele serve como evidência objetiva para auditorias e aprovações de primeiro artigo. Sem esse documento, o escaneamento 3D a laser permanece uma ferramenta de visualização — útil, mas insuficiente para liberação dimensional.
A INSVISION fornece soluções que cobrem a etapa de captura, com sistemas de projeção a laser classe 3R (abaixo de 5 mW, comprimento de onda de 520 nm) para apoiar a inspeção dimensional quando integrados a fluxos metrológicos mais amplos.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A decisão de adotar o escaneamento 3D a laser em um fluxo de inspeção não termina na escolha do equipamento. Existe uma etapa intermediária, frequentemente negligenciada, que define se o sistema vai operar dentro da tolerância esperada ou virar um investimento subutilizado: a validação de cenário em campo.
Antes de liberar um projeto para produção ou metrologia, a equipe técnica precisa verificar três blocos de condições. O primeiro é a compatibilidade da superfície. Peças com acabamento usinado, alumínio bruto ou superfícies escuras respondem de forma distinta ao laser.
Se a peça exige preparo (pó revelador, por exemplo), isso precisa estar documentado no procedimento. O segundo bloco envolve estabilidade ambiental e estrutural. Vibração de piso fabril, variação térmica e iluminação intensa incidente sobre a área de medição afetam a repetibilidade.
O terceiro bloco é a definição do que será comparado: a nuvem de pontos precisa ser confrontada com o nominal CAD ou com um padrão físico de referência.
A tabela abaixo resume os pontos de verificação antes da liberação do sistema.
| Categoria | O que verificar em campo | Impacto se ignorado |
|---|---|---|
| Superfície da peça | Reflexividade, cor, rugosidade, necessidade de preparo | Dados incompletos ou ruído excessivo na malha |
| Ambiente | Vibração, variação térmica, luz ambiente direta no alvo | Perda de repetibilidade e desvio dimensional |
| Referência de comparação | CAD nominal atualizado ou padrão físico calibrado | Relatórios de desvio sem validade metrológica |
| Fixação da peça | Estabilidade do dispositivo durante a varredura | Deslocamento entre passes e erro de sobreposição |
| Critério de aceite | Tolerâncias GD&T definidas antes da medição | Interpretação subjetiva do relatório |
Um erro comum é validar o equipamento em condições de laboratório e esperar o mesmo desempenho na célula de produção. O escaneamento 3D a laser é sensível ao contexto. Por isso, a validação deve ocorrer no local real de uso, com a peça real, sob o ritmo operacional real.
Esse é o critério que separa uma capacidade técnica demonstrada de um processo de inspeção confiável.
Equipamentos com laser Classe 3R, como os projetores da linha Alpha da INSVISION, operam com potência inferior a 5 mW e exigem controle de exposição ocular direta. Já scanners com laser Classe II são considerados seguros para os olhos em condições normais de operação.
Essa distinção precisa constar na análise de segurança do posto de trabalho, junto com a sinalização da área de varredura.
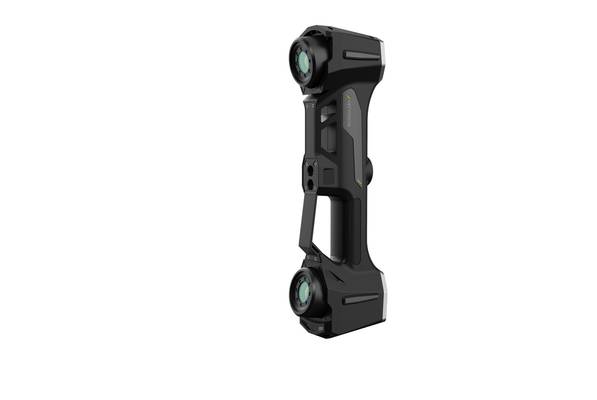
A validação não é um evento único. Alteração de fornecedor da peça, mudança de dispositivo de fixação ou realocação do equipamento exigem revalidação dos parâmetros críticos. Sem esse controle, o sistema pode gerar dados com aparência de precisão, mas sem rastreabilidade real.
- O Que É Inspeção 3D Industrial? Inspeção de Campo Total e Análise de Desvios A inspeção 3D industrial utiliza varredura 3D, processamento de nuvem de pontos e comparação com CAD para apoiar inspeção dimensional, visualização de desvios, avaliação de qualidade e relatórios rastreáveis na manufatura.
- O que é engenharia reversa? O papel da varredura 3D na modelagem reversa A engenharia reversa utiliza varredura 3D e modelagem digital para converter peças físicas existentes em modelos CAD editáveis para modificação de produtos, desenvolvimento de moldes, inspeção e manufatura aditiva.
- O que são dados de nuvem de pontos? Nuvem de pontos, malhas e modelos CAD em varredura 3D Os dados de nuvem de pontos são um formato de dados bruto importante na varredura 3D. Consistem em pontos de coordenadas 3D discretos que descrevem a geometria da superfície de objetos e suportam inspeção,…
- O que é a acurácia de digitalização 3D? Acurácia, repetibilidade e resolução explicadas A acurácia de digitalização 3D descreve o quão próximo os dados obtidos na digitalização correspondem à geometria e dimensões reais de um objeto. Ela é avaliada por meio de acurácia local, acurácia volumétrica, acurácia…
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.