

Почему 3D laser scanning не всегда точен при контроле сложных промышленных деталей
3d laser scanning: Сложность контрольных измерений геометрии промышленных деталей Сложность контрольных измерений геометрии промышленных деталей Почему.
Сложность контрольных измерений геометрии промышленных деталей
Почему обычная проверка геометрии после механической обработки до сих пор вызывает столько споров между цехом и службой качества? Ответ обычно лежит не в самом допуске, а в том, насколько полно мы вообще можем его измерить.
Деталь сошла со станка, на чертеже десятки GD&T обозначений, а в руках у контролёра — пробка, скоба или координатно-измерительная машина, которая требует программы, оснастки и времени. Всё это работает, но с известными ограничениями.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Задачи здесь типовые. Первая — проверка допусков после механообработки: позиционные допуски, профиль поверхности, соосность, биение.
Вторая — контроль износа при техническом обслуживании, особенно в аэрокосмической и энергетической отраслях, где деталь снимают с установки и нужно понять, насколько изменилась геометрия по сравнению с номиналом или предыдущим состоянием.
Третья — обратное проектирование, когда чертежей нет, а оснастку или запасную часть нужно воспроизвести.
Контактные методы в этих сценариях упираются в три барьера. Время: измерение сложной поверхности по точкам занимает часы, а подготовка программы — ещё дольше. Риск повреждения: щуп давит на поверхность, и для мягких, тонкостенных или покрытых деталей это критично.
Охват геометрии: контактный датчик измеряет отдельные точки или сечения, но не даёт полной картины поверхности между ними. Сложные переходы, рёбра, глубокие карманы и свободные формы часто остаются за пределами выборки.
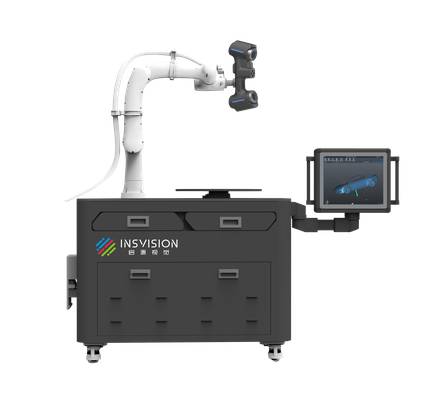
Технология 3D laser scanning решает эту задачу иначе. Лазерный источник проецирует на поверхность детали линию или набор линий, а одна или несколько высокочувствительных камер регистрируют их искажение на рельефе объекта. По этим искажениям программное обеспечение восстанавливает трёхмерные координаты точек.
За один проход сканер получает не десятки точек, а плотное облако — до сотен тысяч измерений. Это бесконтактный метод, то есть физического взаимодействия с поверхностью нет, а данные собираются сразу по всей видимой области.
Но здесь и начинается главный инженерный вопрос, которому посвящена эта статья: насколько такому облаку можно доверять в метрологических задачах? От чего зависит точность 3D laser scanning? В каких случаях бесконтактный метод действительно заменяет контактный, а в каких остаётся лишь вспомогательным инструментом?
И как подобрать оборудование не по рекламной брошюре, а под конкретную производственную задачу — с её допусками, материалом, геометрией и условиями в цехе?
Дальше разберём принцип работы технологии, ключевые факторы точности и практические критерии выбора, включая решения INSVISION в категории промышленных 3D-сканеров.
Какие параметры задачи определяют результат 3D laser scanning
Прежде чем выбирать конфигурацию сканера, инженер должен зафиксировать ограничения самой детали и измерительной задачи. Иначе данные окажутся неполными или метрологически непригодными.
Первый фактор — геометрия. Глубокие отверстия, тонкие кромки, поднутрения и сложные криволинейные поверхности требуют разных режимов захвата. Например, для глухих полостей обычно применяется одна синяя лазерная линия, тогда как открытые поверхности эффективнее сканировать множеством параллельных линий.
Если проигнорировать это различие, часть геометрии просто не будет зафиксирована.
Второй фактор — свойства поверхности. Полированный металл, прозрачный пластик или тёмная шероховатая поверхность по-разному отражают лазерный луч. Высокая отражающая способность может создавать ложные точки, а прозрачность — провалы в данных. Это напрямую влияет на необходимость матирования или настройку экспозиции.
Третий фактор — допуски. Если контроль должен соответствовать ISO или ASME, сканирование перестаёт быть просто оцифровкой и превращается в метрологическую процедуру. Здесь важны не только точность оборудования, но и стабильность всей измерительной цепочки.
Условия цеха добавляют свои ограничения: вибрации от соседнего оборудования, перепады температур, запылённость, ограниченное пространство вокруг детали. Всё это влияет на выбор штатива, времени прогрева и стратегии повторных измерений.
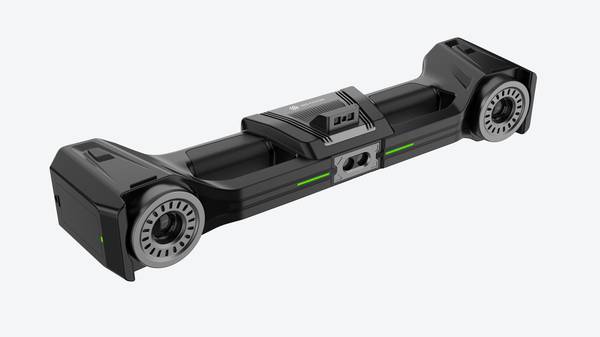
Наконец, операционные требования — такт контроля, объём деталей, квалификация персонала — определяют, насколько автоматизированным и простым должно быть решение.
Решения INSVISION в линейке промышленных 3D-сканеров учитывают эти факторы через различные режимы сканирования и конфигурации, но выбор всегда начинается с задачи, а не со спецификации.
Основные причины погрешностей при работе с технологией 3D laser scanning
В цеховой практике точность трёхмерной модели редко зависит только от паспортных характеристик сканера. Чаще итоговое отклонение формируется на этапе подготовки и обработки данных. Инженеру по решениям обычно приходится разбирать три группы рисков.
Первая — захват данных. Если отдельные зоны детали недоступны для лазерного луча, сканер физически не может получить информацию об этих участках. Плотность точечного облака, выбранная без учёта геометрии объекта, приводит либо к потере мелких элементов, либо к избыточному объёму данных.
Свойства поверхности тоже критичны: блестящий, чёрный или полупрозрачный материал меняет характер отражения лазера, и часть измерений становится шумной.
Вторая группа — выравнивание сканов. Ошибки при установке опорных маркеров, некорректный алгоритм совмещения или случайное смещение детали во время работы дают систематическую погрешность, которую сложно заметить сразу. Третья — досканирование труднодоступных зон.
Дополнительные проходы необходимы, но данные из разных серий должны быть корректно согласованы, иначе модель получает внутренние несоответствия.
Для метрологического контроля такие дефекты критичны: они напрямую влияют на пригодность облака точек для оценки допусков и сравнения с CAD-моделью. Поэтому при работе с 3D laser scanning важно не просто получить облако, а выстроить весь процесс — от подготовки поверхности до финальной валидации данных.
Как подобрать решение 3D laser scanning под конкретные производственные условия
Подбор системы 3D laser scanning начинается не с каталога, а с диагностики измерительной задачи. Первый вопрос — геометрия объекта. Для глубоких отверстий, пазов и труднодоступных зон нужен режим с одной синей лазерной линией: он даёт узкий луч, который проникает туда, куда не попадает многострочная проекция.
Для контроля больших поверхностей, например кузовных панелей или лопаток, важнее высокоскоростной режим с десятками параллельных или перекрёстных синих линий.
Для деталей с жёсткими допусками, где требуется повторяемость в микрометрах, используется прецизионный режим с меньшим числом линий и более плотным сбором данных.
Второй фактор — условия площадки. Вибрации от работающего оборудования, пыль в цехе, перепады температур между утренней и дневной сменами влияют на стабильность измерений. Оборудование должно сохранять работоспособность при таких воздействиях, иначе результаты сканирования будут плавать от смены к смене.
Это стоит проверять на этапе опытной эксплуатации, а не после подписания закупочной документации.
Третий фактор — совместимость с ПО для обработки точечного облака и метрологических расчётов. Если сканер выдаёт данные в формате, который не открывается в вашей системе контроля геометрии, вы получаете лишний этап конвертации и риск потери точности.
Здесь важна не только формальная поддержка форматов, но и то, как данные выравниваются, фильтруются и сопоставляются с CAD-моделью.
Промышленные решения INSVISION для 3D laser scanning поддерживают несколько режимов работы в одном устройстве.
Например, в линейке industrial 3D-сканер есть режим глубоких отверстий с одной синей лазерной линией, прецизионный режим с семью линиями и высокоскоростной режим с 26 или 50 линиями в зависимости от конфигурации. Это позволяет закрывать разные типы контрольных задач без смены оборудования.
Аналогичный принцип заложен в BetaScan и industrial 3D-сканер: режимы глубоких отверстий, прецизионного сканирования и высокоскоростного сбора данных сочетаются в одном корпусе.
Такая архитектура особенно востребована в автомобильной, аэрокосмической, медицинской и энергетической отраслях, где на одном участке встречаются и крупные корпусные детали, и мелкие прецизионные элементы, и глубокие отверстия.
Вместо трёх разных сканеров инженер работает с одним устройством и переключает режимы под конкретную операцию.
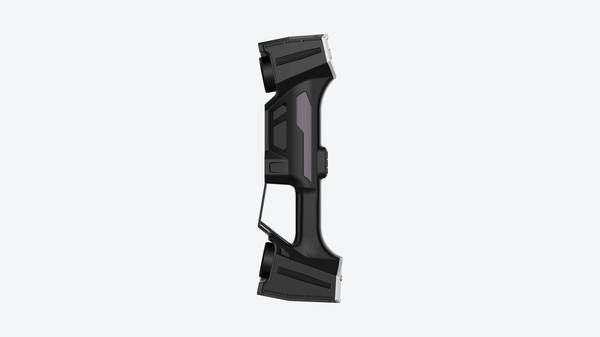
Но универсальность не отменяет индивидуальной диагностики. Перед выбором конфигурации стоит провести пробное сканирование на реальных деталях, оценить повторяемость в условиях вашего цеха и проверить, как данные вписываются в существующий процесс обработки.
Только после этого можно говорить о корректном подборе решения, а не о покупке характеристик из спецификации.
Чек-лист проверки применимости 3D laser scanning для вашей задачи
Ключевой вывод прост: 3D laser scanning не решает все измерительные задачи подряд. Он эффективен там, где нужно быстро получить плотное облако точек или полигональную модель сложной геометрии, а традиционные контактные и ручные методы упираются в скорость, доступ к поверхности или полноту данных.
Но если задача сводится к контролю двух-трех линейных размеров на простой детали, сканер может оказаться избыточным инструментом. Дальше разберем, как это проверить до закупки, а не после внедрения.
Первый пункт — геометрия объекта. Сканер оправдан, когда поверхность содержит свободные формы, литые переходы, сварные швы, глубокие пазы или участки, куда щупом не подобраться. Простые призматические детали быстрее мерить на КИМ или штангенциркулем. Второй пункт — требуемый тип данных.
Если нужен контроль профиля, отклонений формы, зазоров и смещений по всей поверхности, облако точек дает в сотни раз больше информации, чем точечные измерения. Если же достаточно проходного калибра — сканирование здесь не добавит ценности.
Третий пункт — доступ и время. 3D laser scanning выигрывает при контроле крупногабаритных объектов, мягких или тонкостенных деталей, где контакт деформирует поверхность. Четвертый — стабильность условий. Блестящие, прозрачные, черные или сильно отражающие поверхности требуют матирования спреем.
Если цех запрещает наносить составы на деталь, это надо выяснить заранее. Пятый — совместимость с CAD и измерительным ПО. INSVISION поставляет сканеры как часть рабочего процесса: захват геометрии, выравнивание по базовым элементам, повторное сканирование проблемных зон и валидация по контрольным точкам.
Без этих шагов даже плотное облако точек останется просто красивой картинкой.
Отдельно проверьте, кто будет работать со сканером. Оператору не нужно понимать лазерную физику, но он должен уметь выставлять базовые поверхности, контролировать перекрытие проходов и оценивать шум на острых кромках.
Если в компании уже есть специалист по КИМ, переход на 3D laser scanning обычно занимает меньше времени, чем обучение с нуля. Если такого специалиста нет, закладывайте обучение в план запуска.
Типичная ошибка — оценивать сканер только по числу лазерных линий или заявленной скорости. Важнее проверить, как система ведет себя на ваших деталях: насколько стабильно сшиваются проходы, как обрабатываются тонкие стенки и глубокие отверстия, сколько времени уходит на постобработку.
Один объект, отсканированный в ваших условиях, даст больше информации для решения, чем десять презентаций.
Границы применения и общие выводы о выборе 3D laser scanning
Ключевой вывод здесь простой: 3D laser scanning — это не универсальная замена всех существующих методов измерения, а инструмент с четко очерченной областью эффективного применения. Понимание этих границ на этапе постановки задачи экономит больше ресурсов, чем последующий подбор более дорогого оборудования.
Первое ограничение касается сверхвысоких требований к точности. Если допуск уходит в нанодиапазон, лазерное сканирование уступает место контактным методам — координатно-измерительным машинам с щуповой головкой или специализированным интерферометрическим системам.
Оптический принцип формирования точки на поверхности имеет физический предел повторяемости, и попытка выжать из сканера нанометровую точность приводит лишь к нестабильным данным.
Второй случай — полностью прозрачные или сильно отражающие поверхности. Стекло, полированные металлы, зеркальные покрытия без предварительного нанесения матирующего состава сканируются с пропусками и шумом.
Матирование решает проблему, но добавляет операцию очистки и ставит вопрос о допустимости нанесения состава на контролируемую деталь.
Третье ограничение — сверхмалые элементы. Если характерный размер контролируемой геометрии сопоставим с диаметром лазерного пятна или меньше его, облако точек не даст необходимой плотности для достоверной реконструкции кромок и переходов.
В таких случаях целесообразнее использовать контактные измерения или системы с микрофокусным рентгеновским источником.
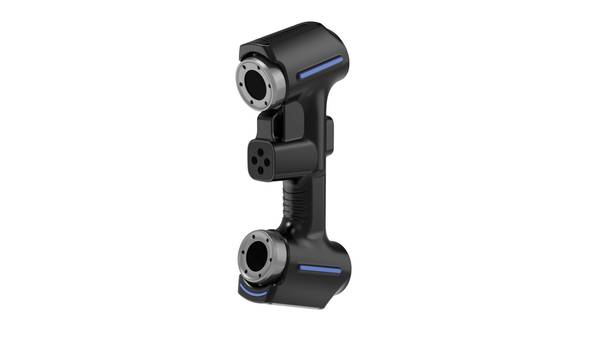
Правильная предварительная диагностика задачи — по геометрии деталей, свойствам поверхностей, требуемой точности, условиям площадки и производственному такту — позволяет точно определить применимость 3D laser scanning, подобрать подходящее решение и получить стабильно точные данные для контрольных целей.
Решения INSVISION могут быть адаптированы под большинство промышленных задач метрологического контроля при условии предварительной оценки требований к задаче.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.