

3D-сканер object: практические критерии для производственных команд
3D-сканер object: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях Главный вывод здесь простой.
Производственный контекст и потребность в измерениях
Главный вывод здесь простой когда контроль перестаёт успевать
Главный вывод здесь простой: когда контроль перестаёт успевать за производством, первыми страдают не сроки, а решения. Инженер начинает работать не с фактами, а с допущениями. В оснастке, штамповке, литье и механообработке это быстро превращается в дорогие переделки.
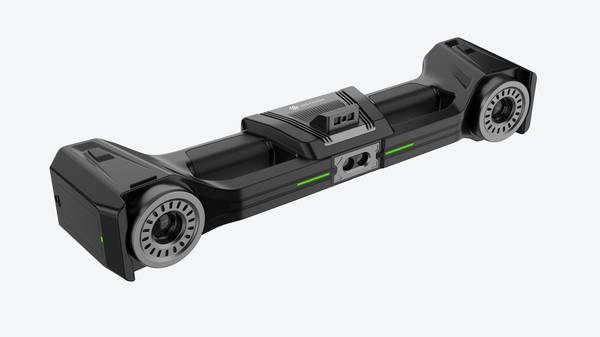
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Краткий обзор сценария
Практичнее всего читать статью через такой сценарий:
- Главный вывод здесь простой когда контроль перестаё…: Главный вывод здесь простой: когда контроль перестаёт успевать за производством, первыми страдают не сроки, а реше…
- Промышленные измерительные инструменты хорошо работ…: Промышленные измерительные инструменты хорошо работают там, где геометрия предсказуема.
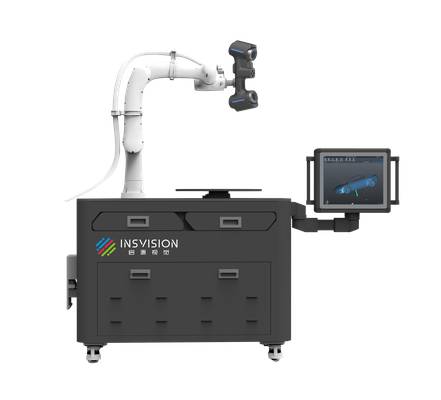
- Именно в этих трёх зонах ограничений промышленный 3D: Именно в этих трёх зонах ограничений промышленный 3D-сканер INSVISION меняет логику работы.
Типичная картина на западном предприятии — несколько измерительных задач висят в очереди. КИМ загружена под завязку, приоритет у серийных деталей, а оснастку или опытный образец нужно проверить ещё вчера.
Ручной инструмент закрывает только часть вопросов: штангенциркуль не покажет уклон поверхности, нутромер не доберётся до узкой полости, а шаблон просто подтвердит, что деталь «похожа на правильную». Для анализа износа, обратного проектирования или проверки геометрии свободной формы этого недостаточно.
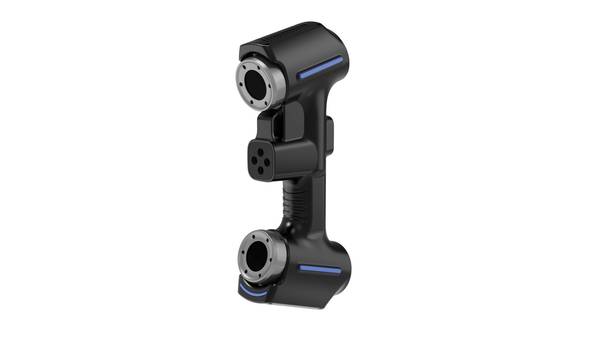
Потребность формулируется не как «купить сканер», а как необходимость получать надёжные данные в темпе производства. Нужны облака точек, по которым можно построить фактическую поверхность, сравнить её с CAD, оценить отклонения по GD&T и передать результат в общий контур качества.
Без этого любая цифровизация остаётся разговорами.
Оборудование INSVISION в такой логике — не отдельный островок измерений, а источник данных, который встраивается в существующий процесс. 3D-сканер object закрывает те зоны, куда традиционный инструмент не дотягивается: глубокие выборки, рёбра, переходы радиусов, локальный износ.
При этом результат — не разрозненные замеры, а полная цифровая копия поверхности, пригодная для анализа и архивации. Именно это меняет характер контроля: вместо фиксации отдельных размеров появляется картина состояния детали целиком.
Где традиционные измерения теряют эффективность
Промышленные измерительные инструменты хорошо работают там где геометрия
Промышленные измерительные инструменты хорошо работают там, где геометрия предсказуема. Плоскость, цилиндр, отверстие, паз — ручной инструмент или координатно-измерительная машина справляются с такими задачами десятилетиями. Проблемы начинаются, когда деталь перестаёт быть набором простых примитивов.
Свободноформованные поверхности, литые корпуса, переходы радиусов, глубокие карманы и тонкие стенки — здесь традиционные средства либо дают слишком мало точек, либо требуют настолько плотной программы измерений, что процесс теряет практический смысл.
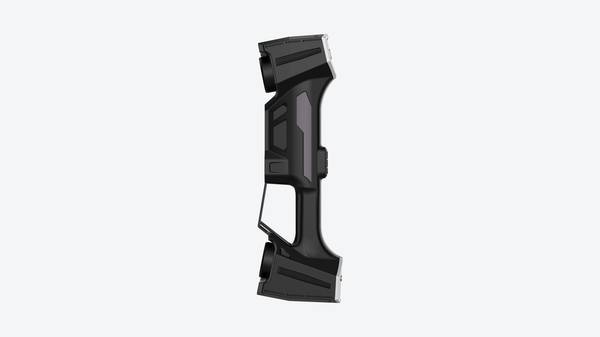
Первый фактор — сложная геометрия. Криволинейный профиль лопатки или поверхность штампованной панели невозможно адекватно описать пятью-десятью контрольными точками. Между измеренными точками остаются зоны, где реальная форма может отклоняться незаметно для контролёра.
Чем сложнее поверхность, тем выше риск пропустить локальную деформацию или утонение стенки.
Второй фактор — разрывы данных. При измерениях в труднодоступных зонах, глубоких выемках или узких щелях данные поступают фрагментарно. Инженер получает облако разрозненных замеров, а не целостную картину поверхности.
Сопоставить эти фрагменты с CAD-моделью и понять, где именно находится отклонение, становится отдельной задачей.
Третий фактор — сжатые сроки. Переналадка измерительной оснастки, написание программы для КИМ, повторные прогоны при обнаружении пропущенных зон — всё это растягивает контроль на часы и дни. Когда партия ждёт заключения о годности, а производство стоит, традиционный цикл измерений превращается в узкое место.
Именно в этих трёх зонах ограничений промышленный 3D
Именно в этих трёх зонах ограничений промышленный 3D-сканер INSVISION меняет логику работы. Вместо набора точечных замеров оператор получает плотное облако точек по всей поверхности объекта.
Сложная геометрия перестаёт быть препятствием: сканер фиксирует форму как есть, без необходимости заранее описывать траекторию под каждый элемент. Разрывы данных сокращаются за счёт полноты захвата, а скорость полевого сканирования снимает вопрос «успеем ли мы перемерить деталь до конца смены».
Традиционные средства не исчезают — они остаются там, где нужна точечная сверка простых элементов. Но когда объект выходит за рамки примитивов, выбор инструмента становится очевидным.
Как 3D-сканирование встраивается в процесс
Существует устойчивое мнение, что 3D-сканер object — это инструмент для обратного проектирования, который плохо вписывается в действующий цикл контроля качества. На практике все наоборот.
В западных производственных средах, где lean manufacturing и прослеживаемость измерений давно стали нормой, сканирование не заменяет КИМ или калибры, а закрывает те задачи, где контактные методы упираются в ограничения.
INSVISION встраивается в процесс не как отдельная «лабораторная» операция, а как источник облака точек, которое сразу уходит в сравнение с CAD, анализ отклонений и отчетность.
Типичная связка выглядит так. Оператор получает деталь после формовки, сварки или механообработки. Вместо того чтобы ждать очереди на координатно-измерительную машину, он сканирует поверхность на месте. Дальше облако точек совмещается с номинальной моделью, и программное обеспечение выдает цветовую карту отклонений.
Это и есть проверка: видно, где поверхность ушла за допуск, где появилась деформация, где не выдержана геометрия кромки. Для западного инженера важна не просто картинка, а возможность выгрузить результат в привычный формат отчета для первой статьи, приемочного контроля или аудита поставщика.
Особенно это заметно на деталях со сложной геометрией
Особенно это заметно на деталях со сложной геометрией. Литье, штамповка, пластиковые корпуса, сварные узлы — здесь контактный датчик дает несколько точек, а сканер снимает всю поверхность. Когда нужно проверить не отдельный размер, а глобальную форму, 3D-сканер object становится безальтернативным вариантом.
INSVISION позволяет сравнивать фактическое состояние с эталонным сканом исправной детали, если CAD отсутствует. Такой подход распространен в MRO и при ремонте оснастки.
Отчетность — последний и часто недооцененный этап. Готовый PDF с цветовой картой, гистограммой отклонений и привязкой к системе координат детали уходит в QMS без ручной обработки. Это убирает разночтения между сменным персоналом и делает результаты воспроизводимыми.
В западной практике это критично, поскольку аудиторы ISO и ASME требуют не просто заявления о соответствии, а измерительные данные с привязкой к конкретной детали и времени.
Что проверить перед внедрением
Прежде чем 3D-сканер object появится на участке, стоит пройтись по нескольким практическим пунктам. Первое — понять, какие сценарии действительно будут рабочими.
Для INSVISION чаще всего это не «универсальная оцифровка всего подряд», а конкретные задачи: съем глубоких полостей пресс-форм, контроль износа холодных валков, обратное проектирование кронштейнов и трубных соединений, съемка штампованных панелей с проверкой пружинения.
Если на площадке преобладают такие объекты, внедрение обычно идет без лишних дискуссий.
Второе проверить условия на месте
Второе — проверить условия на месте. Сканер не требует лаборатории, но вибрации от соседнего пресса, резкие перепады освещения и нестабильное основание под штативом могут испортить данные.
Полезно заранее определить зону, где оператор сможет спокойно пройти вокруг детали, особенно при работе с крупными клапанами, колесными парами или корпусными элементами.
Третье — оценить, как результаты будут попадать в существующий процесс контроля. Если на предприятии уже работают с CAD-моделями, полигональными сетками и отчетами по отклонениям, интеграция проходит быстрее.
Если же измерения по-прежнему выполняются рулеткой и шаблонами, стоит заранее договориться, в каком формате цех будет принимать данные: цветовая карта отклонений, сечения, сравнение с эталонной моделью или просто STL для дальнейшей обработки.
Четвертое — проверить типовые поверхности. Глянцевые штампованные элементы, темные литые зоны, узкие пазы и острые кромки требуют разной подготовки. В некоторых случаях достаточно матирующего спрея, в других — локальных марок. Это не ограничение технологии, а нормальная часть настройки процесса.
Пятое — не откладывать проверку на реальном объекте. Лучший способ понять, подходит ли оборудование, — отсканировать деталь, которая уже прошла контроль традиционным методом, и сравнить результаты. Это снимает большинство вопросов и у операторов, и у службы качества.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.