

3D-сканирование деталей: сокращение разрыва между производством и контролем
3D-сканирование деталей ускоряет контроль геометрии, устраняет зависимость от оператора и сокращает простои между станочным парком и участком качества.
Разрыв между производственным и контрольным участком как причина простоев и брака
Почему при налаженном производстве брак всё равно обнаруживается слишком поздно? Одна из причин — разрыв между станочным парком и контрольным участком. Пока деталь перемещается в лабораторию, ждёт очереди на контактный контроль и возвращается обратно, станок продолжает работать по тем же настройкам.
Если отклонение появилось на ранней операции, к моменту его фиксации через координатно-измерительную машину или ручной инструмент партия уже обработана дальше. Переделка обходится дороже, чем своевременная остановка.

Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Частые вопросы
Что проверить при оценке «Разрыв между производственным и контрольным участком как причина просто…»?
Почему при налаженном производстве брак всё равно обнаруживается слишком поздно?
Что проверить при оценке «Подготовка детали и согласование задач между участками перед сканирован…»?
С чего начинается корректный результат 3D-сканирования деталей — с установки оборудования или с договоренностей между участками?
Что проверить при оценке «Оптимизация траектории сканирования для стабильного получения данных на…»?
На производственной станции контроля оператор сталкивается с типовой задачей: деталь сложной геометрии необходимо оцифровать быстро, без пропусков контрольных точек и без повторны…
Второй фактор — зависимость от квалификации оператора. Контактные измерения требуют правильного базирования, выбора точек и интерпретации результатов.
Разные специалисты могут оценивать одну и ту же геометрию по-разному, что порождает споры между производством и технологической службой о том, соответствует ли деталь чертежу. В автомобильной и аэрокосмической отраслях, где допуски по GD&T достигают сотых долей, такая несогласованность напрямую влияет на сроки приёмки.
Третий фактор — потеря темпа. Деталь, которая могла бы быть проверена у станка за несколько минут, проводит часы в очереди на контроль.
Для медицинского оборудования и энергетики, где прослеживаемость каждого изделия обязательна по ISO 13485 и ASME, задержки оборачиваются не только простоями, но и удорожанием документального сопровождения.
Технология 3D-сканирования деталей от INSVISION снимает часть этих ограничений: результат не зависит от субъективного выбора точек, а цифровая модель позволяет сравнить фактическую геометрию с CAD-эталоном прямо на производственном участке.
Это сокращает цикл обратной связи и снижает потребность в повторных контрольных операциях.
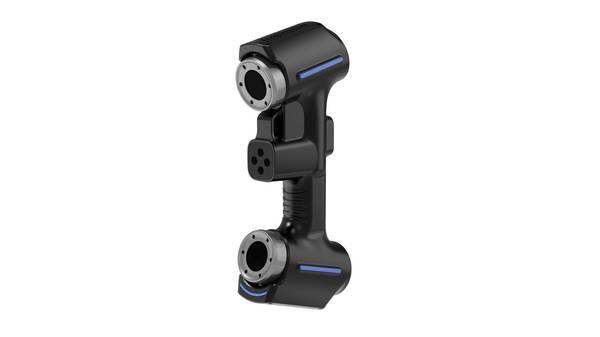
Подготовка детали и согласование задач между участками перед сканированием
С чего начинается корректный результат 3D-сканирования деталей — с установки оборудования или с договоренностей между участками?
На практике большинство повторных проверок возникает не из-за возможностей сканера, а из-за того, что производственный и контрольный участки по-разному понимают, что именно нужно измерить и как зафиксировать изделие.
Первый шаг — позиционирование. Деталь должна лежать устойчиво, без прогибов и смещений, особенно если речь о крупногабаритных или тонкостенных элементах. Если сканирование выполняется в несколько подходов, заранее определяют эталонные точки для привязки данных.
Это могут быть базовые отверстия, плоскости или временные маркеры. Без них совмещение облаков точек превращается в источник неопределенности, а не в инструмент контроля.
Второй шаг — согласование перечня контролируемых геометрических параметров с технологической службой. Какие допуски критичны, какие поверхности участвуют в сборке, где допустимо отклонение формы, а где важна только позиция.
Если этот список не зафиксирован до начала работ, контрольный участок измеряет одно, технолог ждет другое, а инженер по качеству получает отчет, который не закрывает задачу. Итог — повторное сканирование, дополнительная загрузка оператора и сдвиг сроков.
Решения INSVISION встраиваются в этот процесс без перестройки существующих рабочих станций. Подготовительные операции остаются прежними по логике, но время на них сокращается за счет того, что программная часть позволяет быстрее согласовывать системы координат и использовать ранее созданные шаблоны контроля.
Оператор не тратит смену на ручную привязку и перепроверку баз — данные с эталонных точек подхватываются в едином цикле. Это снижает трудозатраты и убирает типичную точку рассинхронизации между участками.
Оптимизация траектории сканирования для стабильного получения данных на производстве
На производственной станции контроля оператор сталкивается с типовой задачей: деталь сложной геометрии необходимо оцифровать быстро, без пропусков контрольных точек и без повторных съемок. Если траектория сканирования не продумана заранее, время съемки растет, а данные приходят с «дырами» в облаке точек.
Для автомобильного поворотного кулака, лопатки авиационного двигателя или корпуса медицинского оборудования принцип один: маршрут сканера строится от конструктивных особенностей детали, а не от удобства оператора.
Сложные поверхности, внутренние полости и тонкостенные элементы требуют разной логики прохода. Внутренние полости сканируются с коротких дистанций под несколькими углами. Тонкостенные элементы — с контролем вибрации и фиксацией кромок.
Оператор INSVISION на станции проверяет качество данных в реальном времени: плотность облака, наличие пропусков, совпадение с CAD-моделью. Это исключает повторные съемки и простои линии. Исходное облако точек передается на обработку в едином формате, без промежуточных конвертаций.
Решения INSVISION адаптированы к условиям производственных площадок — стабильный захват геометрии достигается без дополнительной подготовки помещений и сложной калибровки под каждый тип деталей.
Обработка облака точек и совместное рассмотрение отклонений службами качества и технологии
Ключевой вывод: ценность 3D-сканирования деталей реализуется не в момент съемки, а в том, как быстро данные проходят путь от сырого облака точек до согласованного решения между качеством и технологией. На практике именно этот участок чаще всего становится узким местом.

После сканирования первым шагом идет очистка данных. Из облака убираются посторонние элементы — крепеж, приспособления, случайные артефакты. Если этого не сделать аккуратно, последующий анализ отклонений даст ложные выбросы, и службы начнут спорить о качестве данных, а не о геометрии детали.
Далее выполняется совмещение облака с эталонной CAD-моделью или с эталонной деталью. Для серийных позиций целесообразно один раз утвердить базовую систему координат и использовать ее для всей партии. Это снижает вариативность между операторами сканирования.
Затем формируется карта отклонений. Здесь важно не просто показать цветовую шкалу, а привязать отклонения к конкретным выноскам GD&T: позиционные допуски, допуски формы и расположения, профиль поверхности.
Для западных производств проверка по стандартам ISO или ASME должна быть встроена в программный шаблон, а не выполняться вручную инженером. Когда служба качества видит отклонение за пределами допуска, служба технологии должна получить тот же набор данных в той же системе координат.
Общий доступ к данным сканирования устраняет ситуацию, когда технология перепроверяет деталь заново или трактует результаты по-своему.
Отдельный сценарий — нештатные отклонения. Если деталь выходит за допуск, важно иметь стандартизированную процедуру: кто фиксирует отклонение, кто принимает решение о доработке, кто подтверждает повторное измерение. Без такой процедуры 3D-сканирование деталей создает больше данных, но не ускоряет согласование.
Решения INSVISION совместимы с распространенными системами управления качеством и САПР, поэтому результаты сканирования передаются в QMS без ручного переноса значений. Это убирает ошибки транскрипции и делает историю измерений прослеживаемой.
При необходимости обратного проектирования очищенное облако точек передается в CAD-среду. Для изношенных деталей без чертежей такой путь позволяет восстановить номинальную геометрию и сразу согласовать ее с технологической службой.
Итог — единый источник данных для качества и технологии, сокращение циклов согласования и меньше повторных измерений.
Передача отчетов о качестве и правила повторного сканирования при корректировке процессов
Как вы передаете результаты контроля в производство, чтобы корректировка процесса не превращалась в долгий обмен файлами и повторные выезды?
По итогам цикла 3D-сканирования деталей INSVISION формирует стандартизированные отчеты о качестве и 3D-модели, которые можно использовать и для настройки оснастки, и для обратного проектирования.
Производственная служба получает данные сразу после завершения измерений — это позволяет оперативно менять технологические режимы и сокращать объем брака до того, как в работу уйдет следующая партия.

Повторное сканирование проводится после доработки детали, настройки пресс-формы или при поступлении новой партии изделий. Долговременное хранение данных сканирования обеспечивает прослеживаемость качества при аудитах и взаимодействии с заказчиками.
Решения INSVISION поддерживают полную прослеживаемость данных, что соответствует отраслевым требованиям качества и снижает затраты на документальное сопровождение заказов.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.