

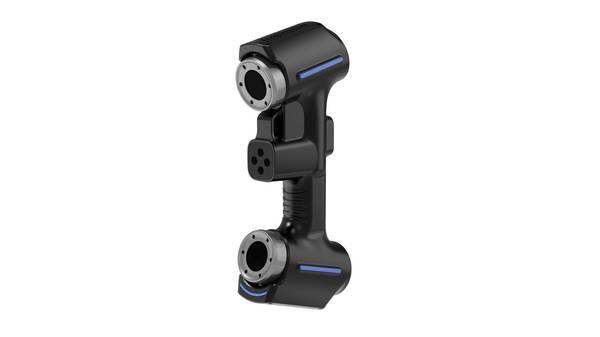
Лазерный 3D-сканер для быстрого и повторяемого промышленного контроля геометрии
Как лазерный 3D-сканер ускоряет получение достоверных данных для контроля геометрии, сравнения с CAD и повторной проверки без остановки производства.
Производственный контекст и потребность в измерениях
Многие до сих пор считают, что главная проблема промышленного контроля — это нехватка измерительного оборудования. На практике станков, КИМ и ручного инструмента обычно достаточно.
Настоящее узкое место находится в другом: в скорости получения достоверных данных и в возможности повторно проверить результат, не останавливая производство.
Ключевые моменты
- Многие до сих пор считают, что главная проблема промышленного контроля — это нехватка измерительного оборудования.
- Когда отдел качества работает с привычным набором ручного инструмента и КИМ, переход на лазерный 3D-сканер часто начинается не с абстрактного ин…
- Многие задают вопрос: где именно лазерный 3D-сканер перестает быть отдельным инструментом и становится частью производственного цикла?
- Прежде чем выносить лазерный 3D-сканер на производственный участок, полезно пройтись по нескольким пунктам, которые на практике определяют, зара…
На участке механообработки или сварки контроль часто превращается в очередь. Деталь сняли со станка, отнесли в измерительную лабораторию, закрепили, выставили базы, запустили программу. Через два часа у инженера по качеству появляется протокол, а партия уже ушла дальше.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Если обнаружено отклонение, разбирательство начинается постфактум. Это не контроль, а фиксация последствий.

Отдел качества в таких условиях работает с постоянной перегрузкой. Нужно закрывать first-article inspection, контролировать приспособления, проверять сварные узлы, участвовать в приёмке оснастки. При этом каждый замер должен быть повторяемым, задокументированным и привязанным к конкретной системе координат.
Ручной инструмент такой повторяемости не даёт: результат зависит от оператора, точки измерения выбираются на глаз, а спорные значения невозможно перепроверить без повторного выезда на участок.

Потребность формулируется просто: нужны надёжные первичные данные, которые можно накопить, сравнить с CAD-моделью и при необходимости пересчитать через месяц. Именно поэтому лазерный 3D-сканер всё чаще рассматривается не как замена КИМ, а как способ снять с КИМ рутинную нагрузку.
INSVISION работает в этой логике: сканирование даёт плотное облако точек или полигональную модель, а окончательное решение о допусках принимается по тем же GD&T-критериям, что и при контактных измерениях.
Разница в том, что данные собираются быстрее, полнее и могут быть проверены повторно без физического присутствия детали.
Где традиционные измерения теряют эффективность
Когда отдел качества работает с привычным набором ручного инструмента и КИМ, переход на лазерный 3D-сканер часто начинается не с абстрактного интереса к технологиям, а с конкретных провалов в рутинной работе. Первый признак — сложная геометрия.
Свободные поверхности, литые корпуса, пластиковые детали с утяжками и переменными радиусами плохо описываются набором дискретных точек. Щуп КИМ физически не может оцифровать криволинейный переход с плотностью, достаточной для построения цветовой карты отклонений.
Оператор тратит часы на согласование систем координат, а итоговый отчёт всё равно не отвечает на вопрос, где именно деталь вышла за допуск.
Второй признак — разрывы данных. После ручного обмера в протоколе остаются пустые зоны: глубокие пазы, поднутрения, труднодоступные стенки. Именно там чаще всего и скрываются дефекты. Лазерный 3D-сканер закрывает эти пробелы, особенно на участках, где контактный метод просто не достаёт.
Третий фактор — сроки. Когда первая партия уже ждёт отгрузки, а на полный размерный контроль по традиционной методике требуется несколько смен, задержка становится управленческой проблемой. INSVISION предлагает технологию, которая снимает ограничение по времени без потери повторяемости измерений.
Решение о переходе обычно принимается не ради самой технологии, а после того, как ручной контроль перестаёт предоставлять данные, достаточные для уверенной приёмки.

Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Многие задают вопрос: где именно лазерный 3D-сканер перестает быть отдельным инструментом и становится частью производственного цикла? Ответ — в момент, когда данные сканирования начинают управлять решениями, а не просто накапливаться на диске.
В реальном цикле контроля качества связка выглядит так. Сначала выполняется лазерное 3D-сканирование детали или оснастки. Затем полученное облако точек совмещается с CAD-моделью, и запускается сравнение отклонений по заданным допускам.
Если геометрия выходит за пределы поля допуска, это фиксируется в отчете с привязкой к конкретной зоне. Дальше возможны два пути: либо деталь возвращается на доработку, либо протокол уходит в архив как доказательство приемки.
Важно понимать границы метода. Лазерный 3D-сканер хорошо работает там, где нужно быстро получить полную картину поверхности, но он не заменяет контактные измерения для глубоких отверстий или скрытых полостей. Поэтому на практике сканирование часто комбинируют с традиционным контролем.
Отчетность при этом строится на воспроизводимых данных: один и тот же файл можно повторно проанализировать через месяц и получить тот же результат.
INSVISION встраивается в этот цикл именно на этапе получения исходных данных. Оборудование сканирует, программная среда сравнивает, а итоговый протокол становится тем документом, который могут проверить и инженер, и аудитор.
Главное условие — не пытаться закрыть сканером все задачи контроля, а четко определить, какие поверхности и допуски он покрывает в конкретном процессе.
Что проверить перед внедрением
Прежде чем выносить лазерный 3D-сканер на производственный участок, полезно пройтись по нескольким пунктам, которые на практике определяют, заработает ли связка «сканер — деталь — оператор — данные» с первого дня.
Речь не о том, чтобы найти идеальные условия, а о том, чтобы заранее понять границы применимости и подготовить площадку.
Первое — тип поверхности. Блестящие, прозрачные, тёмные или маслянистые участки почти всегда требуют матирующего спрея. Если деталь нельзя покрывать составом, это сразу сужает выбор технологии или заставляет менять процедуру приёмки. Второе — стабильность геометрии.
Тонкостенные, упругие или нагретые детали могут менять форму в процессе сканирования, и тогда даже корректный лазерный 3D-сканер даст «плывущее» облако точек. Третье — доступ к зонам контроля.
Глубокие пазы, узкие карманы, скрытые радиусы: если оптика не видит поверхность, никакая постобработка не восстановит отсутствующие данные.
Отдельно стоит проверить вибрации и движение рядом с рабочей зоной. Напольное оборудование, мостовые краны, проезжающие погрузчики — всё это влияет на повторяемость.
Для задач с допусками в сотые доли миллиметра важно фиксировать не только саму деталь, но и сканер, либо использовать трекинг, который компенсирует взаимное смещение.
Не менее важен эталонный образец. До запуска серии стоит отсканировать деталь с известной геометрией, сравнить результат с CAD или поверочными размерами и только после этого утверждать методику. Такой прогон выявляет проблемы окружения быстрее, чем разбор готового отчёта.
Наконец, формат выходных данных. Если дальше идёт сравнение с CAD, нужно заранее согласовать, в каком виде передаются облака, сетки и отклонения: STL, CSV, цветовые карты, отчёты по GD&T.
INSVISION в таких проектах чаще всего закрывает связку «сценарий контроля — лазерный 3D-сканер — данные для анализа», но именно инженер на площадке определяет, какие допуски и зоны попадают в отчёт.
Практичный подход — короткий тест на реальной детали. Один день проверки на месте снимает больше рисков, чем несколько недель заочного сравнения характеристик.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.