

Технология simscan в 3D-сканерах INSVISION для контроля деталей аэрокосмического MRO
simscan: Особенности геометрического контроля при аэрокосмическом техническом обслуживании Особенности геометрического контроля при аэрокосмическом.
Особенности геометрического контроля при аэрокосмическом техническом обслуживании
Ужесточение допусков и переход к цифровым паспортам воздушных
Ужесточение допусков и переход к цифровым паспортам воздушных судов меняют привычный подход к метрологии в сегменте MRO. Традиционные методы — стационарные координатно-измерительные машины (КИМ) и ручной мерительный инструмент — упираются в два ограничения.
Первое: крупногабаритные узлы фюзеляжа и крыла приходится демонтировать и транспортировать в лабораторию, что добавляет дни к простою. Второе: ручные измерения износа лопаток турбин и ремонтных вставок зависят от квалификации оператора и часто дают разброс, неприемлемый при сверке с требованиями ASME Y14.5.
Критерии выбора и проверки на месте
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Ужесточение допусков и переход к цифровым паспортам воз… | Ужесточение допусков и переход к цифровым паспортам воздушных судов меняют привычный подход к метрологии в сегменте MRO. | Традиционные методы — стационарные координатно-измерительные машины (КИМ) и ручной мерительный инструмент — упираются в два ограничения. |
| На практике это особенно заметно при сканировании крупн… | На практике это особенно заметно при сканировании крупногабаритных деталей — корпусных элементов, сварных узлов, литейных заготовок. | Оператор ведет сканер по поверхности, и данные поступают в реальном времени без потери точности. |
| Такой подход напрямую отвечает запросу MRO площадок где | Такой подход напрямую отвечает запросу MRO-площадок, где контроль геометрии деталей после ремонта часто выполняется в неидеальных условиях. | Если прибор даёт повторяемые результаты при вибрации пола и неравномерном свете, инженер по качеству может доверять данным, полученным в полевых… |
| На этапе обработки данных система автоматически сопоста… | На этапе обработки данных система автоматически сопоставляет полученное облако точек с эталонной CAD-моделью детали. | Программа рассчитывает геометрические отклонения и наглядно показывает зоны, требующие внимания инженера. |
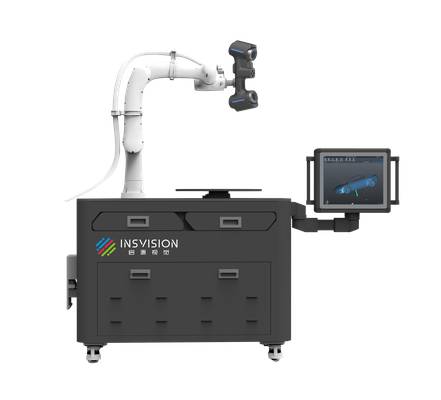
В этом контексте мобильные 3D-сканеры INSVISION решают практическую задачу — выносят координатный контроль непосредственно к объекту. Инженер сканирует лопатку или стыковочный узел на месте, получает облако точек и сравнивает его с CAD-моделью или эталонным сканом.
Для геометрии ремонтных вставок это позволяет проверить фактические отклонения формы до установки, а не после. Калибровка по ISO 10360 остаётся базовым требованием при валидации таких измерений для допуска ВС к эксплуатации.
Принцип работы сканеров с технологией simscan и преимущества для производственных условий
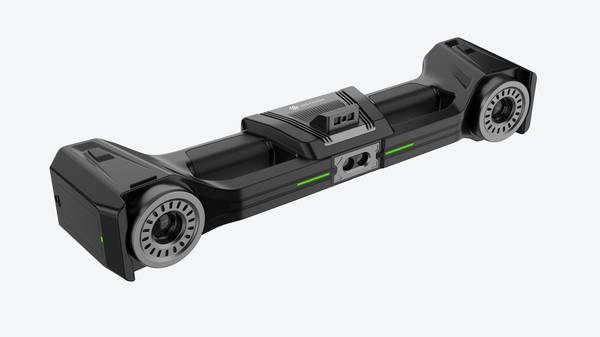
Технология simscan меняет подход к портативному 3D-сканированию в производственных цехах. Вместо последовательной обработки поверхности одним сенсором, сканеры INSVISION с simscan захватывают облако точек одновременно с нескольких оптических сенсоров за один проход. Это принципиально иная механика работы.
При традиционном сканировании оператор вынужден делать несколько проходов по одному участку, чтобы сенсор зафиксировал геометрию с разных углов. simscan устраняет эту необходимость. Сенсоры работают параллельно, формируя плотное облако точек без разрывов и слепых зон.
Для метрологии это означает стабильную повторяемость измерений даже при высокой скорости перемещения сканера.
На практике это особенно заметно при сканировании крупногабаритных
На практике это особенно заметно при сканировании крупногабаритных деталей — корпусных элементов, сварных узлов, литейных заготовок. Оператор ведет сканер по поверхности, и данные поступают в реальном времени без потери точности.
Для производственных условий важно, что simscan не требует жесткой фиксации объекта или специальной подготовки поверхности. Сканер адаптируется к условиям цеха, а не наоборот.
Инженерный подход INSVISION к разработке промышленных метрологических решений
Главный вывод прост: стабильность измерений за пределами лаборатории не появляется сама собой. Она закладывается на этапе разработки, когда сканер тестируют не в идеальных условиях, а в тех, где ему предстоит работать.
Аэрокосмические MRO-предприятия редко могут позволить себе выделить под контроль отдельное помещение с контролируемой температурой и освещением. Чаще измерения выполняются прямо в ангарном боксе: верхний свет неравномерный, где-то бликует обшивка, работают подъёмники, рядом идёт механическая обработка.
Низкочастотные вибрации от соседнего оборудования и перепады освещённости — это не исключение, а рабочий фон.
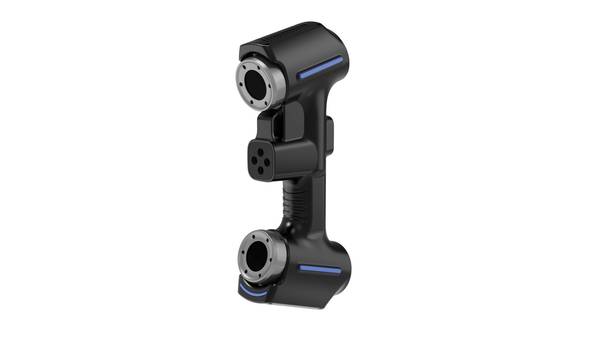
Именно поэтому инженерная команда INSVISION при разработке промышленных сканеров проводит многоэтапное тестирование в реальных производственных условиях.
Оборудование проверяют при переменной освещённости, при воздействии низкочастотных вибраций и после контакта с техническими жидкостями — смазками, гидравлическими составами, очистителями.
Задача не в том, чтобы сканер «пережил» такие условия, а в том, чтобы метрологические характеристики остались предсказуемыми после каждого цикла воздействий.
Такой подход напрямую отвечает запросу MRO площадок где
Такой подход напрямую отвечает запросу MRO-площадок, где контроль геометрии деталей после ремонта часто выполняется в неидеальных условиях.
Если прибор даёт повторяемые результаты при вибрации пола и неравномерном свете, инженер по качеству может доверять данным, полученным в полевых условиях, а не только в лабораторной зоне. Это сокращает количество повторных измерений и снижает риск ошибочной приёмки детали.
Процесс внедрения 3D-сканирования с технологией simscan в цикл технического обслуживания
Портативный сканер INSVISION позволяет встроить контроль геометрии в цикл технического обслуживания воздушного судна без длительной разборки узлов. Типовой сценарий состоит из четырех этапов.
Сначала оператор оценивает состояние поверхности детали. Во многих случаях сложная подготовка не требуется — достаточно очистить зону контроля от загрязнений, способных повлиять на корректность считывания данных. Требования к подготовке определяются заданной точностью проверки.
Далее выполняется сканирование. Оператор проводит сканером вдоль контролируемой зоны, а программное обеспечение отображает формируемое облако точек в реальном времени. Это позволяет сразу видеть полноту захвата поверхности и при необходимости повторять проходы на сложных участках.
На этапе обработки данных система автоматически сопоставляет полученное
На этапе обработки данных система автоматически сопоставляет полученное облако точек с эталонной CAD-моделью детали. Программа рассчитывает геометрические отклонения и наглядно показывает зоны, требующие внимания инженера.
Завершающий шаг — формирование структурированного отчета о соответствии требованиям. Такой документ подходит как для внутреннего аудита, так и для проверок регулирующих органов.
Весь цикл выполняется без демонтажа крупных узлов воздушного судна и занимает заметно меньше времени по сравнению с традиционными измерительными методами.
Сценарии применения решения и рекомендации для промышленных предприятий
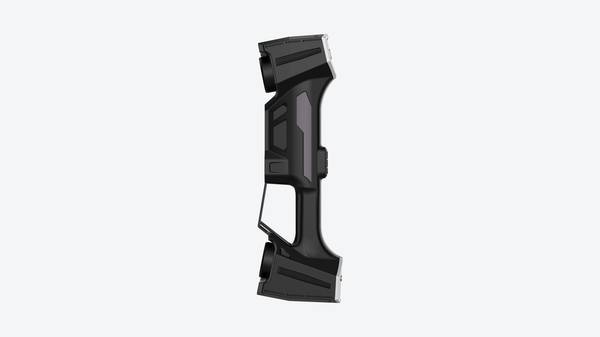
Ключевой вывод здесь простой: технология ручного лазерного сканирования, реализованная в оборудовании INSVISION, дает наибольший эффект там, где стационарные КИМ либо не могут физически добраться до поверхности, либо требуют слишком много времени на базирование детали.
За пределами аэрокосмического MRO это прежде всего три группы задач.
Первая контроль крупногабаритных кузовных деталей в автопроме
Первая — контроль крупногабаритных кузовных деталей в автопроме. Штампованные панели крыши, боковины, капоты после сварки или вытяжки проверяют на отклонения формы, волнистость и соответствие CAD.
Стационарная координатно-измерительная машина здесь часто ограничена рабочим объемом, а перенос детали на плиту искажает свободное состояние тонкостенного металла. Ручной сканер позволяет вести измерения непосредственно в приспособлении или на контрольной оснастке, что ближе к реальной геометрии собранного узла.
Для инженера по качеству это означает меньше споров между поставщиком и сборочным производством о том, кто «не так померил».
Вторая область — энергетическое оборудование и компоненты ветряных турбин. Лопасти, ступицы, корпуса редукторов, сварные рамы гондол имеют габариты, при которых классический контактный контроль превращается в многочасовую процедуру с сомнительной повторяемостью.
Сканирование позволяет за один проход получить облако точек по всей контролируемой зоне, а затем уже в программной среде оценить плоскостность фланцев, соосность отверстий, отклонения профиля.
Для энергетики, где брак на монтаже стоит особенно дорого, это аргумент в пользу внедрения не по приказу «цифровизации», а по прямому производственному расчету.
Третья — индивидуальные медицинские импланты. Здесь речь не о серийном контроле, а о единичных изделиях сложной органической формы. Титановые пластины, краниальные сетки, элементы эндопротезов не имеют удобных базовых плоскостей и регулярной геометрии.
Сканер в связке с CAD-сравнением показывает цветовую карту отклонений за минуты, тогда как ручной обмер шаблонами или попытка зажать имплант в тиски на КИМ дают лишь фрагментарную картину. Для производителя медизделий это еще и способ сохранить цифровой паспорт каждого изделия без огромного архива бумажных протоколов.
Прежде чем закладывать такое решение в бюджет, стоит честно ответить на три вопроса. Первый: какая доля деталей в номенклатуре реально плохо измеряется стационарными методами? Если это две позиции из двухсот, окупаемость будет долгой. Если таких позиций треть — расчет меняется.
Второй: насколько критичны скорость контроля и простой оборудования? Сканер ценен не сам по себе, а когда он сокращает время, пока станок или сборочный пост ждет результат измерения. Третий: сколько человеко-часов сейчас уходит на текущие измерительные процессы?
Речь не только о самом измерении, но и о подготовке оснастки, креплении детали, оформлении протоколов. Именно суммарные трудозатраты, а не цена сканера, определяют целесообразность внедрения.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.