

3D сканер для контроля качества: практические критерии для производственных команд
3d сканер для контроля качества: Производственный контекст и потребность в измерениях Производственный контекст и потребность в измерениях На участке.
Производственный контекст и потребность в измерениях
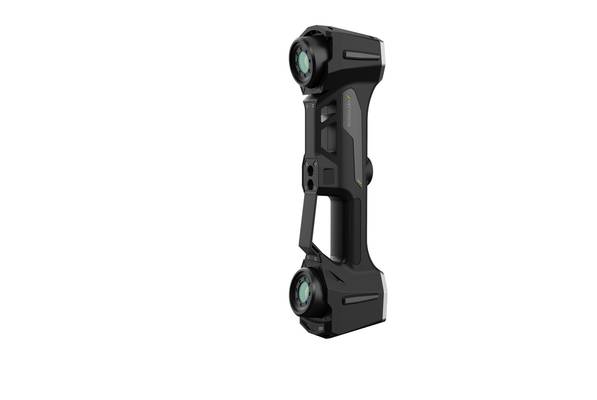
На участке механической обработки или в цехе литья
На участке механической обработки или в цехе литья под давлением контроль качества редко выглядит как отдельная лабораторная задача.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Чаще это поток: после смены наладки нужно снять первую деталь, проверить геометрию по чертежу, сравнить с эталоном из прошлой партии, а затем решить — продолжать выпуск или останавливать линию. Инженер по качеству при этом работает с набором ручных инструментов, координатно-измерительной машиной или шаблонами.
Каждый из этих методов даёт точечные данные, но редко отвечает на вопрос, что именно деформировалось и насколько равномерно ушёл размер по всей поверхности.
Практический процесс
- На участке механической обработки или в цехе литья — На участке механической обработки или в цехе литья под давлением контроль качества редко выглядит как отдельная лабораторная зада…
- Руководитель службы качества получивший задачу утвердить… — Руководитель службы качества, получивший задачу утвердить методику контроля для новой партии корпусных деталей с криволинейными п…
- Как 3D сканирование встраивается в процесс — Как 3D-сканирование встраивается в процесс
- Важно понимать границы метода — Важно понимать границы метода.
Нагрузка на контроль растёт неравномерно. В автомобильной оснастке, аэрокосмических узлах и медицинских компонентах допуски уже давно считаются не десятыми, а сотыми долями миллиметра. При этом форма детали усложняется: свободные поверхности, глубокие карманы, внутренние рёбра.
Классический обмер по пяти-шести точкам показывает лишь часть картины. Если отклонение лежит между измеренными точками, его можно не заметить до момента сборки или, хуже, до рекламации от заказчика.
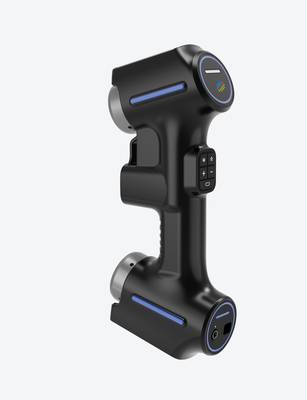
В такой ситуации нужен другой тип данных — плотное облако координат, которое описывает реальную геометрию, а не выборку из нескольких сечений. Именно здесь появляется запрос на 3D сканер для контроля качества.
Он не заменяет КИМ или калибры полностью, но закрывает те задачи, где важна полнота поля отклонений, скорость съёма и возможность передать результат в CAD-сравнение.
Для западного производства это также вопрос прослеживаемости: если по каждой партии есть цифровой слепок, спор о соответствии чертежу перестаёт зависеть от того, кто и как держал штангенциркуль.
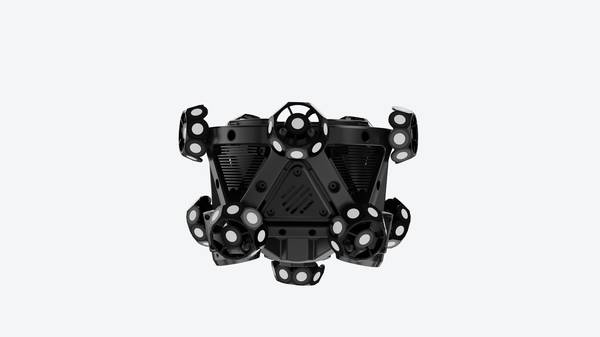
Потребность, таким образом, не в самом сканере как устройстве, а в надёжных, воспроизводимых данных, которые можно обсуждать с поставщиком, технологом и заказчиком.
Решения INSVISION в этом контексте интересны тем, что ориентированы на промышленный съём геометрии с последующей передачей в измерительное ПО, а не только на визуализацию. Такой подход ближе к инженерной задаче контроля, чем к оцифровке ради красивой картинки.
Где традиционные измерения теряют эффективность
Руководитель службы качества получивший задачу утвердить методику контроля
Руководитель службы качества, получивший задачу утвердить методику контроля для новой партии корпусных деталей с криволинейными поверхностями, обычно начинает с привычного набора инструментов: координатно-измерительная машина, микрометры, калибры, шаблоны.
Проблема возникает не на этапе допусков, а раньше — на этапе понимания, что именно нужно измерить и сколько точек для этого потребуется. Когда геометрия выходит за пределы плоскостей, цилиндров и стандартных радиусов, традиционный контактный контроль перестает давать воспроизводимую картину.
Первое ограничение — сложная геометрия. Деталь с органическими обводами, переменными радиусами, поднутрениями или тонкостенными переходами требует такого количества точек, которое контактный датчик физически не может снять за приемлемое время.
Оператор КИМ вынужден выбирать: либо увеличивать плотность замеров и ждать часы, либо сокращать число точек и принимать решение по неполной информации. Оба варианта плохи для серийного производства. Второе ограничение — разрывы данных. Контактный замер дает набор дискретных значений.
Что происходит между точками, специалист интерпретирует через допущение о плавности поверхности. Для свободных форм это допущение часто не выполняется, и дефект локализуется именно там, где точки не снимались.
Третье ограничение — сжатые сроки. Первая статья, срочная переналадка, выход из строя оснастки — во всех этих случаях качественнику нужен полный цифровой слепок детали сегодня, а не через сутки.
INSVISION как производитель промышленных 3D-сканеров решает эту задачу иначе: сканер фиксирует всю поверхность целиком, а не отдельные точки. Для контроля качества это принципиально, потому что зона неопределенности между замерами исчезает.
Инженер сравнивает фактическую геометрию с CAD-моделью по всей поверхности, а не по выборке. В случаях, когда деталь имеет свободные формы или внутренние полости, недоступные для щупа, 3D-сканер для контроля качества дает не просто больше данных, а данные там, где раньше их не было вовсе.
Практический вывод для специалиста, который строит методику контроля: если деталь можно полностью описать набором стандартных геометрических элементов и допусков по ГОСТ или ISO, контактные средства остаются оправданными.
Если же в чертеже появляются позиции «поверхность по цифровой модели», «профиль свободной формы», «прилегание по теоретическому контуру» — традиционные измерения теряют эффективность, и начинается зона применения промышленного 3D-сканирования.
Как 3D сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Как 3D-сканирование встраивается в процесс
Когда отдел качества впервые оценивает 3D-сканер для контроля геометрии, чаще всего ошибаются не в выборе модели, а в представлении о том, как устройство войдёт в существующий цикл. Сканер не заменяет КИМ или калибры сам по себе.
Он меняет последовательность: сначала получают полное облако точек по всей поверхности, затем сравнивают его с CAD-моделью или эталонной деталью, после чего формируют отчёт по отклонениям.
В реальном цикле это выглядит так. Оператор сканирует деталь после механообработки или формовки. Программное обеспечение совмещает полученную модель с номиналом, автоматически подсвечивая зоны выхода за допуск.
Дальше инженер проверяет не отдельные размеры, а карту отклонений целиком — это быстрее, чем последовательные замеры штангенциркулем или нутромером. Результат уходит в отчёт: цветовая карта, числовые значения по контрольным точкам, статус соответствия.
Важно понимать границы метода
Важно понимать границы метода. 3D-сканер хорошо закрывает задачи со сложной геометрией, свободными поверхностями и большим числом контрольных точек. Для простых деталей с пятью-шестью размерами традиционный инструмент остаётся оправданным.
То же касается глубоких внутренних полостей или зеркальных поверхностей — здесь требуется подготовка поверхности либо комбинирование с контактными измерениями.
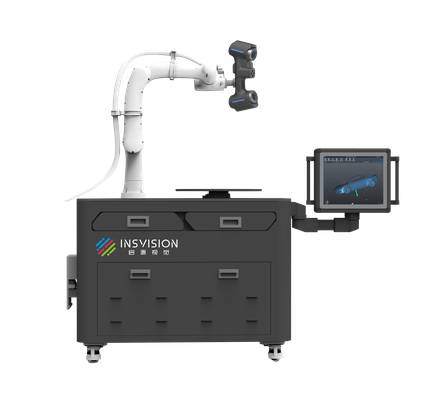
INSVISION встраивается в эту схему не как отдельный прибор, а как источник первичных данных для сравнения и отчётности.
industrial 3D-сканер, например, применяется в автомобильной промышленности для контроля кронштейнов, литых корпусов и штампованных элементов, где важна не только точность, но и повторяемость при серийных проверках.
Сценарий типичный: инженер сканирует первую деталь из партии, утверждает эталонное облако точек, затем каждая следующая деталь автоматически сравнивается с этим эталоном. Так выстраивается контроль первых изделий без написания измерительных программ под каждый новый размер.
Отчётность — отдельный этап, который часто недооценивают. Руководителю производства не нужен файл с миллионом точек. Нужен ответ: деталь годна или нет, где именно выход за допуск, какая величина отклонения.
Поэтому при выборе стоит проверять, как программная часть формирует итоговый документ: сохраняется ли цветовая карта в PDF, можно ли выгрузить значения по заданным точкам, настраиваются ли допуски под конкретный чертёж.
Без этого сканер останется инструментом для разовых проверок, а не частью регулярного контроля качества.
Что проверить перед внедрением
Прежде чем закреплять 3D сканер для контроля качества
Прежде чем закреплять 3D сканер для контроля качества за конкретным участком, стоит пройтись по сценарию, который чаще всего недооценивают: проверка не самого сканера, а того, что происходит вокруг него на площадке.
Инженер по качеству обычно начинает с точности и скорости, но на практике первыми «ломаются» не спецификации, а условия привязки данных, стабильность базы и повторяемость закрепления детали. Поэтому проверку удобно выстроить от задачи детали, а не от паспорта оборудования.
Первый блок — геометрия и доступ. Если деталь имеет глубокие карманы, узкие пазы или внутренние полости, стоит заранее проверить, попадает ли зона сканирования во все контрольные сечения. Для сложных корпусов, литых переходов и сварных узлов важнее覆盖率 по критическим зонам, чем общее число точек.
Второй блок — референсная база. Для повторяемых измерений на серии нужны стабильные базы, маркеры или оснастка, которые не смещаются между сменами. Если деталь сканируется в свободном положении, сравнительный анализ по CAD будет плавать.
Третий блок — сопоставление с CAD и GD&T. 3D сканер для контроля качества даёт облако точек, но вывод о годности зависит от того, как вы задаёте допуски. Проверьте, что цветовые карты отклонений соответствуют реальным допускам, а не просто визуально «красивой» шкале.
Для западных производств это особенно важно при работе с ASME Y14.5 или ISO GPS. Четвёртый блок — повторяемость на площадке.
Один и тот же оператор, одна деталь, три прохода: если разброс по ключевым размерам превышает 20–30% допуска, сначала решается вопрос стабильности позиционирования, а не покупки более точной системы.
INSVISION в таких проверках стоит рассматривать как решение под задачи контроля геометрии на серийных и ремонтных участках, где важна связка сканирования и последующего сравнения с эталонной моделью.
Перед внедрением полезно проверить не только заявленную точность, но и то, как быстро сканер выходит на стабильные результаты после перемещения, смены оператора и изменения температуры в цехе. Это три условия, которые чаще всего решают судьбу проекта.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.