

Как оценивать контроль размеров 3D сканером для промышленного контроля
контроль размеров 3d сканером: Трудности совместной работы цеха и отдела качества при ручном контроле размеров Трудности совместной работы цеха и отдела.
Трудности совместной работы цеха и отдела качества при ручном контроле размеров
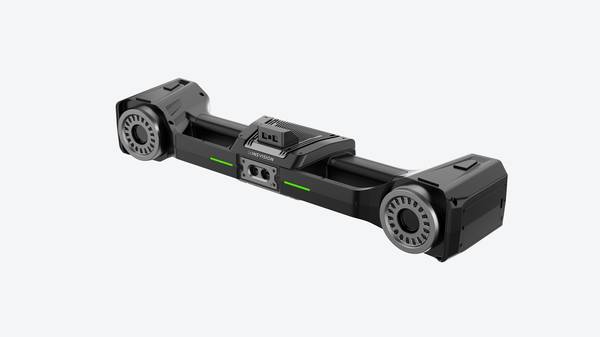
Ручной контроль размеров долгие годы строился по одной
Ручной контроль размеров долгие годы строился по одной схеме: цех передает деталь в ОТК, метролог берет штангенциркуль, микрометр или везет деталь к координатно-измерительной машине, затем формирует протокол. Для простых призматических деталей это работало.
Контрольный список внедрения
| Фокус | Критерий решения | Примечание по внедрению |
|---|---|---|
| Деталь | Сопоставить размер, поверхность и ключевые допуски с задачей сканирования | Провести полный пробный цикл на типовой детали |
| Поток данных | Проверить облако точек, карту отклонений и отчет качества | Заранее согласовать формат экспорта и ответственных за проверку |
| Цеховое внедрение | Оценить обучение, калибровку, освещение и рабочее пространство | Зафиксировать тест как базу для повторных проверок |
Но по мере усложнения продукции этот процесс начал давать сбои на стыках между участками.
Ключевые моменты
- Ручной контроль размеров долгие годы строился по одной схеме: цех передает деталь в ОТК, метролог берет штангенциркуль, микрометр или везет дета…
- Именно эти разрывы стимулируют переход на контроль размеров 3D-сканером.
- Отдельная тема — способ закрепления.
- Дальше облако точек уходит напрямую в программную среду ОТК без ручного ввода.
Главная проблема — задержка. Пока деталь перемещается между цехом и лабораторией качества, станки простаивают либо продолжают выпускать потенциально несоответствующую продукцию.
В серийном производстве автомобильных узлов или элементов медицинского оборудования такие паузы обходятся дорого, особенно при первой проверке партии.
Вторая трудность — невозможность точной проверки сложных геометрий традиционным инструментом.
Внутренние полости пресс-форм, лопатки авиационных двигателей, криволинейные поверхности корпусов — штангенциркуль здесь просто не достает до нужной точки, а стационарная КИМ требует жесткой фиксации и не всегда захватывает геометрию целиком.
Третья точка разрыва — рассмотрение несоответствий. Когда цех и качество по-разному интерпретируют результаты измерений, спор идет вокруг одного-двух сечений. Ручной протокол не дает полной картины отклонений, поэтому корректировка технологии затягивается.
Нет общей цифровой модели, которую можно открыть совместно и обсудить на фактах.
Отсутствие прослеживаемых данных — еще один системный недостаток. Бумажные протоколы и разрозненные файлы не позволяют отследить повторяемость отклонений по партиям, выявить тренды износа оснастки или подтвердить стабильность процесса при аудите.
Для западных производителей, работающих по ISO и ASME, это становится критическим ограничением.
Именно эти разрывы стимулируют переход на контроль размеров
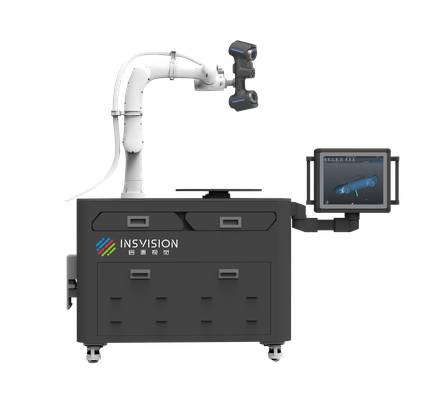
Именно эти разрывы стимулируют переход на контроль размеров 3D-сканером. Промышленные 3D-сканеры INSVISION позволяют снять полную цифровую копию поверхности, наложить ее на CAD-модель и получить карту отклонений за минуты.
Такой подход сокращает передачу деталей между участками, дает полную картину геометрии и создает прослеживаемый цифровой протокол. Цех и качество начинают работать с одним набором данных, а не спорить о единичных замерах.
Совместная подготовка к контролю: согласование критериев и настройка рабочего места
Как часто повторное сканирование оказывается следствием не плохого оборудования, а несогласованных исходных данных? Когда технолог и специалист по качеству по-разному понимают, какие поверхности являются критическими, задержка возникает еще до того, как деталь попала на стол.
Этап совместной подготовки к контролю размеров 3D сканером решает именно эту проблему.
Согласование начинается с перечня критических размеров. Не все элементы детали требуют одинаковой точности, и попытка контролировать всё подряд увеличивает время обработки без добавления ценности. Отдельно фиксируются пороги допусков. Здесь важно, чтобы обе стороны опирались на один и тот же стандарт: ISO или ASME.
Разница в трактовке профиля поверхности или позиционного допуска способна сделать результаты непригодными для приемки.
Следующий блок — базовые точки для выравнивания. Если базы не зафиксированы до начала работы, каждый оператор может выбрать их по-своему. Результат — облака точек, которые невозможно сопоставить с CAD-моделью без дополнительных итераций.
Поэтому в чек-листе подготовки стоит указывать не только наименование баз, но и допустимый метод их материализации на детали.
Отдельная тема способ закрепления
Отдельная тема — способ закрепления. Тонкостенные компоненты, крупные сварные узлы и детали после термообработки ведут себя по-разному. Неудачная оснастка дает деформацию, которая попадает в отчет как отклонение формы.
Технолог должен заранее определить, где допустим магнитный прижим, где требуются регулируемые опоры, а где сканирование выполняется без фиксации.
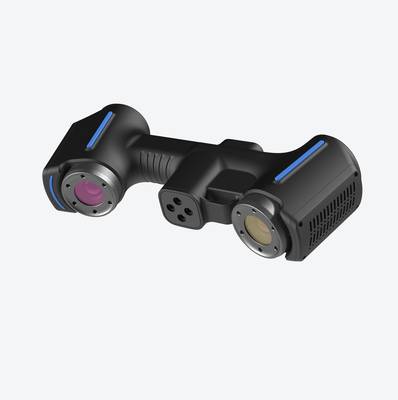
Промышленные 3D-сканеры INSVISION поддерживают гибкую настройку под разные типы деталей — от мелких медицинских компонентов до крупных энергетических узлов и автомобильных сборок. Это позволяет не менять подход при переходе между участками, а адаптировать параметры съемки под уже согласованные требования.
Четкая координация на этапе подготовки сокращает количество повторных сканирований и устраняет задержки при передаче данных в отдел качества.
Выполнение сканирования на производственном участке и передача данных отделу качества
Существует устойчивое заблуждение, что контроль размеров 3D сканером на производственном участке требует обязательного участия метролога. Практика показывает обратное: после короткого обучения оператор цеха способен выполнить захват геометрии не хуже инженера ОТК, если маршрут сканирования продуман заранее.
Ключевое условие — планирование траектории с учётом полного покрытия детали, включая глухие пазы и внутренние радиусы, куда традиционный инструмент просто не дотягивается.
На участке обученный сотрудник выполняет сканирование, сразу проверяя плотность облака точек на экране. Пропущенные зоны видны немедленно, поэтому повторный проход выполняется до возврата детали в поток. Это исключает ситуацию, когда брак обнаруживается только после передачи данных в отдел качества.
Дальше облако точек уходит напрямую в программную среду
Дальше облако точек уходит напрямую в программную среду ОТК без ручного ввода. Никаких переписанных значений, никакой путаницы с номерами деталей. Промышленные 3D-сканеры INSVISION формируют корректное облако даже на блестящих или тёмных поверхностях, поэтому данные приходят пригодными для анализа с первого раза.
Обработка облака точек и анализ отклонений с совместным рассмотрением несоответствий
Как только сканирование завершено, у специалиста по качеству возникает закономерный вопрос: что делать с этим массивом точек дальше? Ответ определяет ценность всей процедуры контроля размеров 3D сканером. Первый шаг — очистка облака точек от посторонних элементов: крепежа, подставок, случайных отражений.
Без этого любое последующее сравнение с CAD-моделью будет искажено. Далее выполняется выравнивание облака по эталонной геометрии или номинальной CAD-модели. Здесь важно правильно выбрать базовые поверхности, иначе карта отклонений окажется смещенной.
После совмещения программа рассчитывает отклонения по критическим размерам. Специалист видит не просто цветовую карту, а конкретные зоны выхода за допуски. Эти зоны аннотируются прямо на 3D-данных и передаются технологам.
В отличие от плоского 2D-отчета, такая передача исключает недопонимание: технолог видит именно ту область, где отклонение превысило допуск, и может сразу анализировать первопричину — износ оснастки, смещение базы, температурную деформацию.
Решения INSVISION для 3D-сканирования интегрируются с распространенными системами управления качеством, поэтому аннотированные данные попадают в общий контур документооборота без ручного экспорта. Для приемочного контроля итогом становится отчет о соответствии с четким вердиктом.
Для корректировки оснастки — облако точек, пригодное для обратного проектирования. Оба результата формируются из одного сканирования, что сокращает время на повторные измерения и согласования между подразделениями.
Повторный контроль и закрытие цикла корректировки производственных процессов
Повторный контроль и закрытие цикла корректировки производственных процессов
Когда технологи корректируют параметры обработки пресс-формы или меняют настройки механической обработки, первый вопрос, который задают и качество, и производство, звучит одинаково: как быстро подтвердить, что правка сработала.
Без этого этапа цикл обратной связи остаётся незакрытым, а причины отклонений — формально неустранёнными.
Здесь важно заранее согласовать критерии повторной проверки и правила выборки. Какие детали берём, сколько штук, какие размеры контролируем, какой допуск считаем подтверждением. Если эти условия зафиксированы до начала измерений, у обеих команд появляется единая точка отсчёта.
Контроль размеров 3D сканером в этом сценарии работает особенно эффективно: вместо точечных замеров по двум-трём сечениям инженер получает полную картину геометрии детали и может сразу сопоставить её с CAD-моделью.
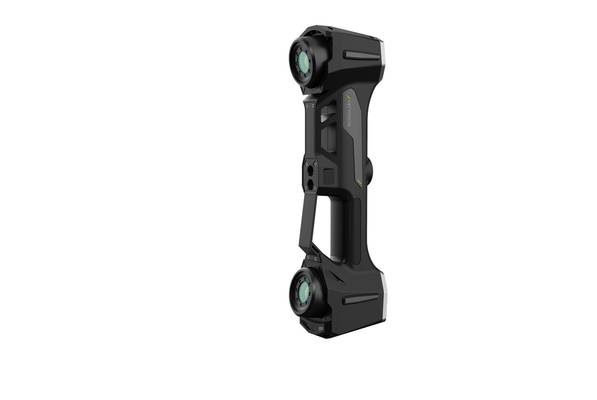
Промышленные 3D-сканеры INSVISION поддерживают повторяемые рабочие процессы контроля для серийного производства. Это означает, что повторный замер после корректировки выполняется по той же схеме, с теми же базовыми поверхностями и в том же координатном пространстве, что и первичный контроль.
Разница между «до» и «после» становится наглядной, а не интерпретируемой. Для автомобильного производства, аэрокосмической отрасли и медицинских изделий, где допуски жёсткие, а цена ошибки высокая, такая повторяемость — не удобство, а требование.
Практический вывод для команд: не закрывайте корректировку по одному удачному замеру. Заранее определите, что именно должно измениться в отчёте о контроле размеров — конкретное отклонение, форма поверхности, соосность отверстий — и только после этого запускайте повторную выборку.
Тогда закрытие цикла между качеством и технологиями перестаёт быть перепиской в почте и становится рабочим результатом, который виден в данных.
Hangzhou INSVISION Technology Co., Ltd.
Адрес: Китай, провинция Чжэцзян, Ханчжоу, район Юйхан, Liangmu Road 1399, корпус 1, 311121
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.
© Hangzhou INSVISION Technology Co., Ltd. Все права защищены.