

Controllo 3D di stampi industriali: principi, limiti e come funziona la scansione per matrici complesse
Quando la geometria interna di uno stampo di estrusione supera la portata degli strumenti manuali, il controllo dimensionale deve cambiare logica. Non si tratta
Che cos’è il controllo 3D di stampi industriali e su quali principi si basa
Il controllo 3D di uno stampo non è una semplice misura, ma un processo di acquisizione dell’intera superficie tramite scanner ottico, generazione di una nuvola di punti e successivo confronto con il modello CAD di riferimento.
La tecnologia più diffusa in questo ambito è la triangolazione laser a luce strutturata, in cui un proiettore emette un pattern di linee su una superficie e una o più telecamere registrano la deformazione di quel pattern per calcolare con precisione la posizione di ogni punto nello spazio.
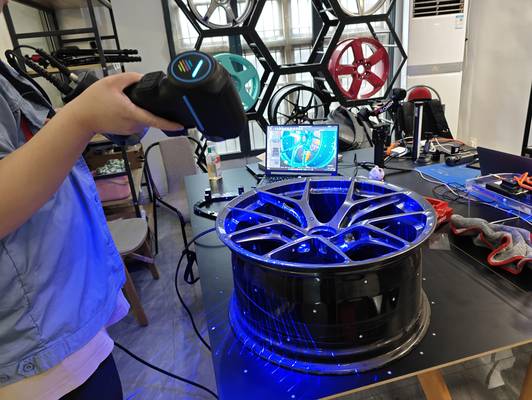
Checklist di validazione in reparto
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Pezzo da controllare | Verificare dimensioni, superficie e tolleranze rispetto al compito di scansione | Eseguire una prova completa su un pezzo rappresentativo |
| Flusso dati | Controllare nuvola di punti, mappa deviazioni e report qualità | Confermare formati di esportazione e responsabilità di revisione |
| Uso in reparto | Valutare formazione, calibrazione, luce ambiente e spazio operativo | Usare la prova come riferimento per controlli ripetuti |
Domande frequenti
Che cosa va verificato in Che cos’è il controllo 3D di stampi industriali e su quali principi si…?
Il controllo 3D di uno stampo non è una semplice misura, ma un processo di acquisizione dell’intera superficie tramite scanner ottico, generazione di una nuvola di punti e success…
Che cosa va verificato in Le difficoltà tecniche: cavità profonde, zone d’ombra e superfici rifle…?
Uno stampo di estrusione per pannelli di dissipazione di frigorifero è un esempio tipico di geometria che mette in crisi gli strumenti convenzionali.
Che cosa va verificato in Flusso operativo in reparto: dalla scansione al confronto CAD?
Il flusso di lavoro con uno scanner portatile come AlphaScan si integra direttamente nell’attività di manutenzione senza richiedere di smontare lo stampo dalla pressa, se le condi…
Nel caso degli scanner INSVISION AlphaScan, il principio si basa su 50 linee laser blu incrociate.
La luce blu porta un vantaggio concreto negli stampi industriali: la lunghezza d’onda più corta riduce l’interferenza con le superfici metalliche lucide o parzialmente riflettenti, che sono la norma nelle matrici di estrusione.
Il risultato è una nuvola di punti densa, con una precisione di 0,020 mm, che può essere acquisita anche a mano libera grazie al peso contenuto dello strumento (1070 g).
Una volta digitalizzata, la superficie viene allineata al CAD nominale e un software di analisi può calcolare la deviazione locale, trasformando il controllo dell’usura in un dato quantitativo e tracciabile.
Le difficoltà tecniche: cavità profonde, zone d’ombra e superfici riflettenti
Uno stampo di estrusione per pannelli di dissipazione di frigorifero è un esempio tipico di geometria che mette in crisi gli strumenti convenzionali.
I canali interni, spesso profondi e con pareti fortemente inclinate, creano zone d’ombra dove un comparatore o un tastatore a contatto non riescono ad arrivare, mentre la finitura lucida delle superfici genera riflessi che disturbano i sistemi laser a luce rossa.
In queste condizioni, il controllo con scanner a luce blu cambia lo scenario: la lunghezza d’onda ridotta penetra meglio nelle cavità e il software di gestione delle riflessioni, integrato in AlphaScan, permette di digitalizzare anche le pareti lucide senza dover opacizzare lo stampo con polveri o spray.
Durante la scansione di una matrice di estrusione in acciaio temprato, l’operatore può mantenere una distanza di lavoro standard di circa 300 mm, inclinando lo scanner per catturare i sottosquadri e le zone di raccordo.
La frequenza di acquisizione di oltre 1,3 milioni di punti al secondo consente di completare il rilievo di uno stampo di medie dimensioni in pochi minuti, ottenendo una nuvola completa che include anche gli spigoli di separazione e le superfici di scorrimento, aree dove l’usura progressiva modifica il profilo del pezzo estruso.
Il dato finale è una mesh chiusa, priva di fori, che rappresenta fedelmente la condizione reale dello stampo al momento del controllo.
Flusso operativo in reparto: dalla scansione al confronto CAD
Il flusso di lavoro con uno scanner portatile come AlphaScan si integra direttamente nell’attività di manutenzione senza richiedere di smontare lo stampo dalla pressa, se le condizioni di accesso lo permettono.
L’operatore posiziona lo stampo su un banco, o lo lascia in macchina, e avvia la scansione utilizzando punti di riferimento naturali o marker adesivi applicati nelle zone esterne.
Il software di acquisizione visualizza in tempo reale la nuvola di punti, permettendo di verificare la copertura e di insistere sulle aree critiche, come le gole di alimentazione o i canali di raffreddamento.
Una volta completata la scansione, la nuvola viene allineata al modello CAD nominale mediante un algoritmo di best-fit che minimizza l’errore medio.
A questo punto il software di ispezione genera una mappa colorimetrica delle deviazioni, in cui ogni punto della superficie viene colorato secondo lo scostamento dal riferimento.
Il tecnico può impostare tolleranze specifiche, ad esempio ±0,05 mm per le superfici funzionali e ±0,15 mm per le zone di scarico, ed evidenziare immediatamente le aree fuori specifica.
Questo passaggio trasforma il controllo dimensionale in un’informazione immediatamente leggibile anche a chi non ha mai visto il disegno tecnico dello stampo.
Output dei dati e validazione in officina: come si usa il report per decidere la manutenzione
Il risultato finale di un controllo 3D con AlphaScan non è una nuvola di punti fine a se stessa, ma un report di ispezione che può essere generato in formato PDF, CSV o direttamente integrato nel gestionale di manutenzione.
Il report contiene la mappa delle deviazioni con scala cromatica, le sezioni quotate nei punti critici richiesti dall’ufficio tecnico, e una tabella riepilogativa dei valori misurati rispetto alle tolleranze.
In un caso reale, su uno stampo per profilo in alluminio con canale di alimentazione a sezione variabile, il report ha evidenziato un’usura localizzata di 0,12 mm sulla parete di spinta, ancora entro il limite di accettabilità ma con un trend di crescita che ha permesso di pianificare la fermata per la rettifica prima che si verificassero scarti sul prodotto.
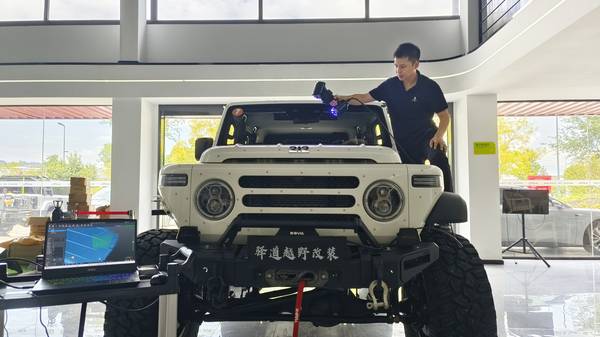
La validazione in officina si completa con il confronto tra report successivi nel tempo, sfruttando la funzione di allineamento automatico tra scansioni di periodi diversi.
L’operatore può così visualizzare la differenza tra la condizione attuale e quella rilevata tre mesi prima, identificando la velocità di usura su ogni singola zona.
Questo approccio, basato su dati oggettivi e ripetibili, elimina le valutazioni soggettive legate all’esperienza del singolo manutentore e consente di passare da una manutenzione a calendario a una manutenzione realmente predittiva, riducendo i fermi macchina e prolungando la vita utile dello stampo.
In ambienti dove ogni ora di fermo impianto ha un costo elevato, la possibilità di decidere se e quando intervenire sulla base di misure 3D accurate rappresenta un vantaggio competitivo concreto.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.