

Cosa verificare prima di scegliere flexijet 3D
Rischi di implementazione sottovalutati per soluzioni flexijet 3d Rischi di implementazione sottovalutati per soluzioni flexijet 3d L’adozione di scanner 3D.
Rischi di implementazione sottovalutati per soluzioni flexijet 3D
L’adozione di scanner 3D nei reparti qualità è cresciuta rapidamente, spinta dalla necessità di ridurre i colli di bottiglia metrologici e digitalizzare i flussi di primo articolo.
Tuttavia, nei settori automotive OEM, aerospace MRO e medicale, il divario tra la firma dell’ordine e l’integrazione operativa resta uno dei costi nascosti più rilevanti. Le specifiche hardware pubblicizzate — punti al secondo, distanza di lavoro, accuratezza volumetrica — raccontano solo una parte della storia.
Il problema emerge quando lo strumento arriva in officina e deve convivere con routine di controllo esistenti, tolleranze GD&T stringenti e requisiti documentali ASME Y14.5 o ISO 1101.
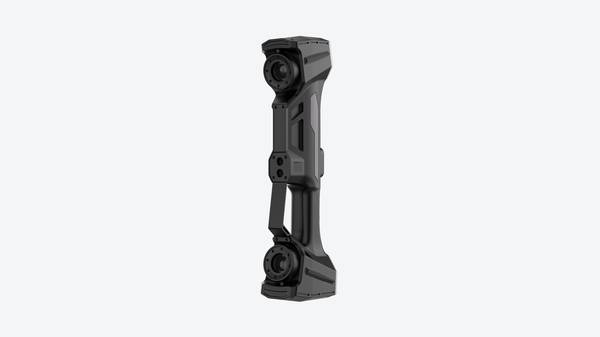
Criteri di selezione e controlli sul campo
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Rischi di implementazione sottovalutati per soluzioni f… | L’adozione di scanner 3D nei reparti qualità è cresciuta rapidamente, spinta dalla necessità di ridurre i colli di bottiglia metrologici e digitalizz… | Tuttavia, nei settori automotive OEM, aerospace MRO e medicale, il divario tra la firma dell’ordine e l’integrazione operativa resta uno dei cos… |
| Validazione di campioni e conferma della soluzione prim… | Molti pensano che la validazione campionaria sia una formalità commerciale, quasi un passaggio burocratico prima dell’installazione. | In realtà è il momento in cui si scopre se la promessa tecnica regge il confronto con il processo reale. |
| Integrazione nel flusso di qualità esistente e interfac… | Come si inserisce una soluzione flexijet 3D in un flusso di qualità che già funziona, senza obbligare il reparto a cambiare tutto dall’oggi al domani? | È la domanda che si pongono molti responsabili qualità quando valutano un upgrade metrologico. |
| Formazione del team e revisione post-implementazione co… | La familiarità operativa, non la sola installazione, determina se flexijet 3D entra davvero nel flusso quotidiano. | Per questo INSVISION struttura la formazione in modo modulare: prima l’uso dello strumento, poi le procedure di reportistica e archiviazione dei… |
Un errore frequente è valutare flexijet 3D come un acquisto di laboratorio, ignorando che il valore reale si misura nella capacità di ridurre rilavorazioni, tempi di attesa per la validazione dimensionale e dipendenza da operatori esperti.
In contesti lean, uno scanner non integrato nel flusso di qualità genera dati non tracciabili e duplica le attività manuali. Per questo INSVISION affronta il tema in modo diverso: la consegna non è un evento, ma l’inizio di un processo di allineamento con il sistema qualità del cliente.
Le verifiche da fare prima dell’acquisto dovrebbero includere la compatibilità con i software di ispezione già in uso, la gestione dei file di riferimento CAD e la disponibilità di supporto tecnico che conosca davvero gli standard di settore.
Senza questi elementi, anche la migliore ottica diventa un costo fisso sottoutilizzato.
Validazione di campioni e conferma della soluzione prima dell’impianto
Molti pensano che la validazione campionaria sia una formalità commerciale, quasi un passaggio burocratico prima dell’installazione. In realtà è il momento in cui si scopre se la promessa tecnica regge il confronto con il processo reale.
Su componenti come profilati per strutture automotive, pale per aerospaziale o particolari per dispositivi medicali, le tolleranze non sono negoziabili e le condizioni del reparto incidono più di quanto si creda. Polvere, variazioni termiche, vibrazioni: tutto concorre a spostare il risultato.
La fase di validazione serve esattamente a questo: verificare flexijet 3D su pezzi veri, nel contesto produttivo del cliente, prima di considerare chiusa la soluzione. Non si tratta di una demo generica, ma di una prova vincolata agli output attesi.
INSVISION imposta test personalizzati che riproducono le condizioni operative del sito, così da confermare la rispondenza alle tolleranze richieste e la compatibilità ambientale del sistema.
Il valore sta nel togliere incertezza prima della consegna ufficiale: chi firma l’accettazione sa già cosa riceverà in produzione. Questo riduce sorprese, contestazioni e costi di riallineamento successivi.
Integrazione nel flusso di qualità esistente e interfacce di reportistica dati
Come si inserisce una soluzione flexijet 3D in un flusso di qualità che già funziona, senza obbligare il reparto a cambiare tutto dall’oggi al domani? È la domanda che si pongono molti responsabili qualità quando valutano un upgrade metrologico.
La risposta, nella pratica, sta nell’architettura di integrazione più che nella singola misura.
Nei reparti di stampaggio, lavorazione meccanica e assemblaggio, il controllo dimensionale vive spesso a ridosso della macchina o in sala metrologica. Una soluzione flexijet 3D non deve sostituire questo schema, ma assorbirlo.
Il flusso tipico prevede il prelievo del pezzo, l’acquisizione 3D, il confronto con il CAD o con una nuvola di riferimento e l’emissione di un giudizio di conformità. Questo esito confluisce nei sistemi già in uso: database qualità, MES, ERP o semplicemente un archivio documentale condiviso.
L’aspetto che riduce davvero i tempi di adattamento è la gestione del dato. I report generati possono essere esportati nei formati già accettati dal cliente o dalla direzione qualità, mantenendo la struttura dei collaudi precedenti.
Per un’ispezione di stampi, ad esempio, la mappa colore e le sezioni critiche diventano allegati del report, non file separati da ricostruire a mano.
Per la gestione delle non conformità, il dato 3D resta tracciabile e richiamabile a distanza di settimane, utile quando serve riesaminare una deviazione o preparare una deroga.
Sul piano normativo, l’integrazione con i flussi esistenti aiuta a rispettare i requisiti di tracciabilità previsti da ISO e ASME senza creare un archivio parallelo. Il dato grezzo, l’allineamento utilizzato e l’esito del controllo restano collegati allo stesso identificativo del lotto o del componente.
In ottica Industria 4.0, la soluzione flexijet 3D diventa un nodo di acquisizione che alimenta il sistema qualità, non un’isola separata.
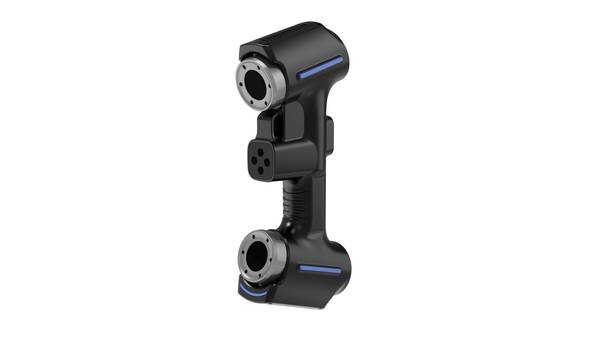
Il vantaggio operativo è immediato: il personale continua a lavorare con le procedure che conosce, mentre la fase di acquisizione e analisi diventa più rapida e ripetibile.
Per un controllo in linea post-lavorazione, l’operatore può eseguire la scansione, ottenere l’esito e tornare alla produzione senza passaggi intermedi. Per le attività di primo collaudo o ispezione periodica, il confronto con lo storico permette di individuare derive prima che diventino scarti.
Un’integrazione fluida, in definitiva, non è un dettaglio tecnico: è ciò che determina se lo strumento verrà usato ogni giorno o resterà confinato a progetti pilota.
Le soluzioni INSVISION con tecnologia flexijet 3D, inserite correttamente nel flusso qualità esistente, mantengono la continuità produttiva e riducono la resistenza al cambiamento, perché il reparto vede un miglioramento del ritmo di lavoro senza dover reimparare da zero i propri processi.
Formazione del team e revisione post-implementazione con INSVISION
La familiarità operativa, non la sola installazione, determina se flexijet 3D entra davvero nel flusso quotidiano. Per questo INSVISION struttura la formazione in modo modulare: prima l’uso dello strumento, poi le procedure di reportistica e archiviazione dei dati, infine i casi operativi tipici del settore specifico.
Un team qualità che sa come documentare una first-article inspection o come archiviare le nuvole di punti secondo le convenzioni interne riduce drasticamente gli errori da scarsa familiarità.
Dopo l’avviamento, INSVISION propone una revisione post-implementazione: si osserva come flexijet 3D è stato inserito nel flusso reale, si verificano i colli di bottiglia e si affinano le procedure insieme agli ingegneri di produzione. Questo passaggio è ciò che trasforma uno strumento nuovo in una prassi consolidata.
La standardizzazione che ne deriva riduce la varianza tra operatori, accelera il passaggio di consegne e rende il dato di misura confrontabile nel tempo. In ottica lean, è il momento in cui l’investimento smette di dipendere dal singolo utilizzatore esperto e diventa patrimonio operativo del reparto.
Estensione dell’uso di flexijet 3D: condizioni per il riutilizzo multi-reparto
Quando un sistema di misura ottica entra stabilmente in un reparto, il passo successivo non è quasi mai tecnologico, ma organizzativo. Prendiamo un caso già consolidato: il controllo qualità di componenti automotive.
Lì flexijet 3D è tarato, gli operatori conoscono le routine, i report vengono accettati da produzione e cliente finale. A quel punto, estendere lo stesso strumento alla manutenzione industriale o all’ispezione di dispositivi medicali non è un semplice cambio di location. È un progetto di trasferimento metodologico.
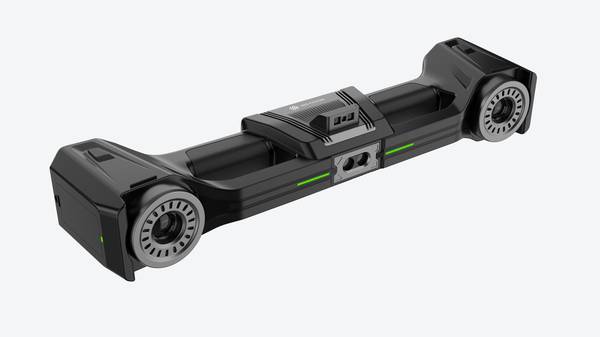
Il requisito più trascurato è la coerenza dei dati tra reparti. Se il team qualità usa un sistema di riferimento per i piani di misura e la manutenzione ne usa un altro, i risultati non saranno confrontabili. Serve quindi un protocollo unico di allineamento, tolleranze e formati di output.
Non serve complicare: basta definire cosa è accettabile, come si nomina un file, dove si archivia una nuvola di punti. Pochi vincoli, ma uguali per tutti.
La formazione omogenea è il secondo punto critico. Un operatore del reparto stampaggio non ha lo stesso linguaggio tecnico di un tecnico MRO aerospaziale. Eppure entrambi devono produrre dati leggibili dallo stesso gestionale qualità.
La soluzione più efficace è un percorso di addestramento per scenari d’uso, non per funzioni del software. Si parte dal pezzo da controllare, si arriva al report. Così ogni reparto impara ciò che serve davvero, senza ridondanze.
Il mantenimento delle prestazioni va poi monitorato con verifiche periodiche, non lasciato alla buona volontà del singolo.
In ottica lean, conviene integrare la verifica dello scanner nella manutenzione programmata: un controllo di stabilità dimensionale su un campione di riferimento, eseguito a cadenza fissa, fornisce evidenza che il sistema resta affidabile nel tempo.
Questo è un costo piccolo rispetto al rischio di prendere decisioni su dati non ripetibili.
Sul fronte dei costi, il riutilizzo multi-reparto cambia la logica di ammortamento. Invece di giustificare l’investimento su una sola linea, l’azienda distribuisce il valore su più centri di costo. La manutenzione predittiva, ad esempio, può usare lo scanner per rilevare usure anomale prima del fermo macchina.
La ricerca e sviluppo può digitalizzare geometrie di riferimento per nuovi progetti. Il medicale può documentare la conformità di componenti critici senza duplicare attrezzature.
Per valutare se l’espansione ha senso, conviene partire da tre domande operative. Il reparto candidato ha un problema di misura ripetitivo o non risolvibile con strumenti tradizionali? I dati generati servono a una decisione concreta, non solo ad archiviare nuvole di punti?
Esiste già una persona che può diventare il riferimento locale per l’uso dello scanner? Se le risposte sono positive, l’estensione ha una base solida.
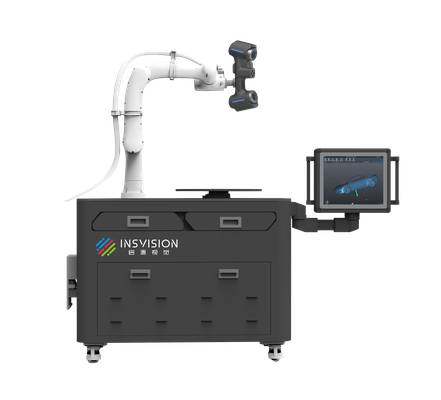
Un percorso realistico prevede prima un progetto pilota in un reparto, con obiettivi di output misurabili: numero di controlli completati, tempo per report, riduzione delle rilavorazioni. Solo dopo aver validato il flusso, si replica altrove.
In questo modo, flexijet 3D non diventa un’isola tecnologica, ma uno strumento trasversale che contribuisce alla stabilità del processo e alla riduzione dei costi complessivi.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.