

Come valutare scanner 3D fox nell’ispezione industriale
scanner 3d fox: Contesto produttivo e bisogno di misura Contesto produttivo e bisogno di misura In un reparto stampaggio o in una linea di lavorazione.
Contesto produttivo e bisogno di misura
Contesto produttivo e bisogno di misura
In un reparto stampaggio o in una linea di lavorazione meccanica, il controllo dimensionale parte quasi sempre da un problema concreto: un particolare che non accoppia, una deriva di processo che nessuno ha intercettato in tempo, un fornitore che consegna lotti con scostamenti ai limiti della tolleranza.
Il metrologo o il responsabile qualità prende il pezzo, lo appoggia sul banco e cerca di capire dove sta la differenza tra il nominale e il reale. Con calibri, tamponi e comparatori si arriva fino a un certo punto.
Quando le geometrie sono complesse, le superfici libere o i raggi interni difficili da raggiungere, la misura tradizionale inizia a mostrare i suoi limiti.
Criteri di selezione e controlli sul campo
| Area di attenzione | Punto decisionale | Nota di implementazione |
|---|---|---|
| Contesto produttivo e bisogno di misura | In un reparto stampaggio o in una linea di lavorazione meccanica, il controllo dimensionale parte quasi sempre da un problema concreto: un particolar… | Il metrologo o il responsabile qualità prende il pezzo, lo appoggia sul banco e cerca di capire dove sta la differenza tra il nominale e il real… |
| Dove la misura tradizionale mostra i limiti | Il passaggio a geometrie sempre più organiche e leggere sta mettendo sotto pressione i sistemi di controllo basati su tastatori, calibri e dime dedic… | Quando una superficie non è più riconducibile a piani, cilindri o coni regolari, la misura a contatto restituisce nuvole di punti rade, che non… |
| Inserire la scansione 3D nel flusso operativo | Per anni il controllo qualità in officina è stato un processo lineare e, in molti casi, frammentato. | Si preleva il pezzo, lo si porta in sala metrologica, si impostano gli strumenti, si rilevano pochi punti critici e si compila un rapporto. |
| Verifiche prima dell’adozione | Il punto non è se lo scanner 3D servirà, ma se il reparto è pronto a usarlo nel modo giusto. | Prima di introdurre un sistema INSVISION come industrial scanner 3D o industrial scanner 3D, conviene validare tre aspetti concreti: il tipo di… |
La pressione sui controlli è aumentata in modo sensibile negli ultimi anni. I clienti finali chiedono lotti più piccoli, consegne più rapide e documentazione di qualità completa. Le norme ISO e ASME impongono verifiche ripetibili e tracciabili.
In questo quadro, il dato dimensionale non serve più solo a dire se un pezzo è conforme: serve a capire perché il processo sta variando e dove intervenire prima che il problema diventi uno scarto o un reso.
È qui che la digitalizzazione della misura cambia le regole. Uno scanner 3D come quelli della gamma INSVISION consente di acquisire l’intera superficie del componente in tempi ridotti, generando nuvole di punti dense che vengono confrontate con il modello CAD o con un master di riferimento.
Il vantaggio non è solo la velocità, ma la completezza dell’informazione: invece di misurare dieci punti critici, si analizza l’intera geometria e si individuano deviazioni che il controllo a campione non avrebbe mai evidenziato.
Nei reparti che producono particolari per il settore automotive, per l’aerospace o per la meccanica di precisione, il passaggio da un controllo puntuale a una mappatura completa della superficie rappresenta un salto qualitativo.
La necessità di dati affidabili non riguarda solo la conformità del singolo lotto, ma la possibilità di costruire una storia del processo: capire come si comporta uno stampo dopo diecimila colpi, come si usura un inserto, quanto incide la temperatura dell’ambiente sulla stabilità dimensionale.
Il contesto produttivo attuale, con la spinta verso l’Industria 4.0 e l’integrazione dei dati di qualità nei sistemi gestionali, richiede strumenti che non si limitino a misurare, ma che producano informazioni utilizzabili a valle.
La nuvola di punti acquisita con uno scanner 3D non è un dato statico: può essere riutilizzata per il reverse engineering, per la programmazione delle lavorazioni successive, per la verifica di fornitura e per la documentazione finale.
In un’ottica lean, questo significa eliminare rilavorazioni, ridurre i tempi morti e prendere decisioni basate su evidenze misurabili anziché su valutazioni soggettive.
La direzione è chiara: il controllo dimensionale sta diventando un processo digitale continuo, non un’attività saltuaria da fare a fine lotto.
Le aziende che investono in questa transizione non cercano solo uno strumento più preciso, ma un modo diverso di gestire la qualità, con dati affidabili che collegano progettazione, produzione e collaudo in un flusso unico e tracciabile.
Dove la misura tradizionale mostra i limiti
Dove la misura tradizionale mostra i limiti
Il passaggio a geometrie sempre più organiche e leggere sta mettendo sotto pressione i sistemi di controllo basati su tastatori, calibri e dime dedicate.
Quando una superficie non è più riconducibile a piani, cilindri o coni regolari, la misura a contatto restituisce nuvole di punti rade, che non descrivono davvero la forma reale del pezzo.
Il problema non è solo la scarsa densità dei dati: è la discontinuità dell’informazione lungo raccordi, nervature e zone a sottosquadro. In questi casi il metrologo finisce per accettare approssimazioni che, trasferite in sala metrologica o in produzione, diventano non conformità difficili da tracciare.
Anche i tempi di consegna contano. Preparare un ciclo di misura tradizionale su un componente complesso richiede ore di attestamento, più setup e operatori esperti.
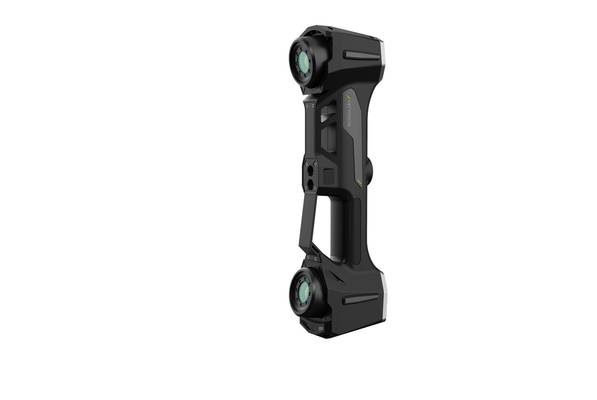
Un flusso basato su scanner 3D, come quelli INSVISION, riduce il tempo tra prelievo del pezzo e referto dimensionale, restituendo una nuvola densa e continua su tutta la superficie.
Non si tratta di eliminare il metrologo, ma di spostare il suo lavoro dalla ripetizione dell’attestamento all’interpretazione dei dati e alla decisione sul processo.
Inserire la scansione 3D nel flusso operativo
Inserire la scansione 3D nel flusso operativo
Per anni il controllo qualità in officina è stato un processo lineare e, in molti casi, frammentato. Si preleva il pezzo, lo si porta in sala metrologica, si impostano gli strumenti, si rilevano pochi punti critici e si compila un rapporto.
Oggi, con l’introduzione di scanner 3D industriali come quelli INSVISION, il flusso cambia radicalmente: scansione, confronto con il CAD, revisione delle tolleranze e generazione del report avvengono nello stesso ambiente, spesso direttamente a bordo linea.
Il punto non è solo la velocità di acquisizione. È la continuità del dato. In un flusso tradizionale, ogni passaggio introduce attese e possibilità di errore: il pezzo va spostato, il riferimento può variare, il report arriva quando la lavorazione è già andata avanti.
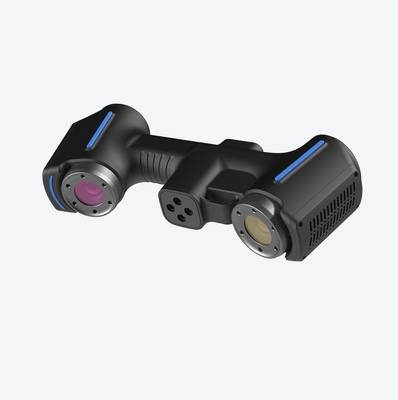
Con la scansione 3D portatile, il dato nasce digitale e resta digitale. La nuvola di punti diventa subito mesh, la mesh viene confrontata con il modello nominale, le deviazioni sono visualizzate con mappe colore e il report esce in formato condivisibile con l’ufficio qualità.
Questo approccio è particolarmente utile quando le tolleranze sono strette e le geometrie complesse. Le normative ISO e ASME richiedono evidenza oggettiva della conformità. Un report basato su migliaia di punti misurati ha un valore probatorio diverso rispetto a una verifica con calibro o comparatore.
E per un responsabile qualità occidentale, abituato a discutere con clienti automotive o aerospace, questa differenza conta.
La vera svolta operativa si vede nelle prime fasi di industrializzazione. Durante il ramp-up di un nuovo prodotto, il confronto rapido tra pezzo stampato, fuso o lavorato e il suo CAD permette di correggere utensili, attrezzature e parametri prima che il difetto diventi sistemico.
Non serve aspettare la sala metrologica. L’operatore scansiona, confronta e decide.
Anche la gestione dei fornitori ne beneficia. Quando un lotto arriva in accettazione, la scansione 3D consente di validare geometrie complesse in pochi minuti, con un report che può essere inviato al fornitore come evidenza oggettiva.
Il contenzioso tecnico si riduce, perché il colore sulla mappa di deviazione è più chiaro di una tabella di misure puntuali.
Per chi valuta l’inserimento di questa tecnologia nel flusso operativo, il consiglio è di partire da un caso concreto: un particolare che oggi richiede controlli ripetuti, una lavorazione con scarti intermittenti, un componente la cui conformità è contestata dal cliente.
Lì la differenza tra flusso tradizionale e flusso con scansione 3D emerge in modo immediato, senza bisogno di giustificazioni teoriche.
Verifiche prima dell’adozione
Il punto non è se lo scanner 3D servirà, ma se il reparto è pronto a usarlo nel modo giusto. Prima di introdurre un sistema INSVISION come industrial scanner 3D o industrial scanner 3D, conviene validare tre aspetti concreti: il tipo di superfici da rilevare, il flusso di lavoro esistente e la destinazione dei dati.
Partiamo dagli scenari adatti. La tecnologia dà i risultati migliori quando il controllo tradizionale non copre più il campo: geometrie organiche, lamiere sottili, parti in gomma o materiali deformabili, zone interne difficili da raggiungere con tastatori.
Se il reparto lavora su stampi, componenti automotive, particolari aeronautici o dispositivi medicali, le probabilità di ritorno rapido sono alte. Se invece il controllo riguarda quote semplici su prismatici con tolleranze larghe, una CMM o un calibro resta spesso più economico.
Secondo aspetto da validare: la preparazione delle superfici. Molti scanner richiedono opacizzante su superfici lucide o trasparenti. In un flusso produttivo questo passaggio va quantificato, perché incide sui tempi ciclo.
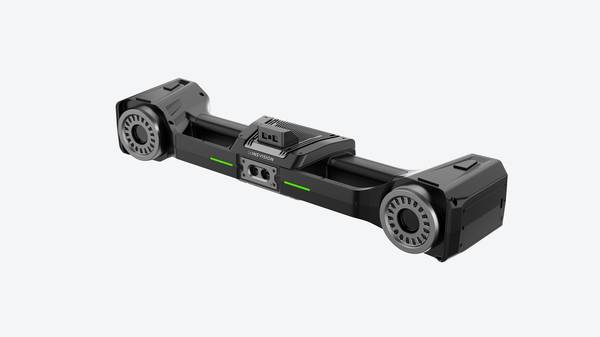
Per il industrial scanner 3D, la profondità di campo dichiarata è di 650 mm per lo scanner e 2300 mm per il tracker, con area di scansione fino a 1100×800 mm e 2600×2200 mm rispettivamente. Sono valori che suggeriscono un uso su particolari medio-grandi, dove il posizionamento del tracker diventa parte del setup.
Terzo punto: il dato finale. Se serve un confronto con il CAD, va verificato che il modello nominale esista e sia aggiornato. Se serve il reverse engineering, va chiarito chi userà la mesh e con quale software.
L’accuratezza fino a 0,020 mm dello scanner industrial scanner 3D è un riferimento utile, ma il risultato reale dipende da calibrazione, temperatura e stabilità del pezzo durante l’acquisizione. Conviene sempre fare una prova su un particolare campione del proprio reparto, non su un dimostrativo generico.
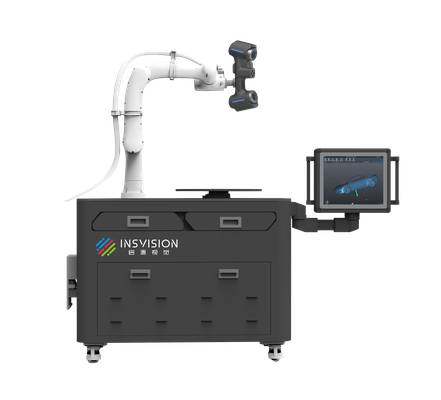
Infine, valutate la competenza interna. Un sistema di scansione non è un calibro digitale: richiede una persona che capisca allineamenti, riferimenti e tolleranze GD&T. Se questa figura non esiste, il progetto parte zoppo. La formazione va messa a budget prima dell’acquisto, non dopo.
Hangzhou Insvision Technology Co., Ltd.
Indirizzo: Edificio 1, n. 1399, via Liangmu, distretto di Yuhang, Hangzhou, Zhejiang 311121, Cina
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tutti i diritti riservati.