

Définition, principes et critères du scanner 3D pour rétroconception
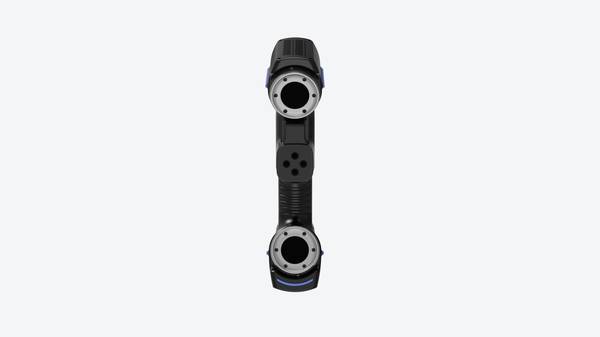
Découvrez les principes du scanner 3D pour retroconception, ses critères de sélection et les points à valider avant un relevé en atelier.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
La rétroconception industrielle ne commence pas sur un écran. Elle commence dans l’atelier, face à une pièce usée, une cavité de moule endommagée ou un prototype dont le fichier CAO d’origine a disparu.
Le besoin initial est simple : obtenir une géométrie exploitable, fidèle au réel, sans interrompre la production plus que nécessaire.
Aperçu du scénario
Une lecture pratique de l’article consiste à partir de ce scénario :
- Contexte d’atelier et besoins de mesure: La rétroconception industrielle ne commence pas sur un écran.
- Limites des méthodes de mesure classiques: La rétroconception industrielle repose sur une hypothèse implicite : l’objet à numériser présente des surfaces acc…
- Intégration du scan 3D dans le flux de travail: La rétroconception par scanner 3D ne se résume pas à une simple acquisition de nuage de points.
Dans un contexte de fabrication occidentale — automobile, aéronautique, dispositifs médicaux, énergie — la pression de contrôle s’exerce à plusieurs niveaux. Un arrêt de ligne coûte cher. Une première inspection d’article (FAI) mal documentée bloque une qualification fournisseur.
Une tolérance GD&T non vérifiée sur une surface fonctionnelle peut entraîner un rebut complet de série. Les équipes qualité ne cherchent pas un nuage de points décoratif ; elles ont besoin de données mesurables, répétables et traçables.
Les outils traditionnels montrent ici leurs limites. Le pied à coulisse et le micromètre restent pertinents pour des cotes simples, mais ils ne capturent ni les profils complexes, ni les déformations locales, ni l’usure interne d’une empreinte.
La machine à mesurer tridimensionnelle (MMT) offre une précision élevée, mais son encombrement, son temps de programmation et sa sensibilité aux conditions d’atelier la réservent souvent à la salle de métrologie — pas au pied de la presse.
Le besoin en données fiables se décline en trois critères concrets :
| Critère | Exigence en atelier | Limite des méthodes conventionnelles |
|---|---|---|
| Répétabilité | Résultats identiques d’un opérateur à l’autre | Forte dépendance au geste manuel |
| Couverture géométrique | Profils libres, poches, contre-dépouilles | Mesure ponctuelle, zones inaccessibles |
| Traçabilité documentaire | Rapport aligné sur les exigences ISO/ASME | Saisie manuelle, risque d’erreur de transcription |
La rétroconception impose une contrainte supplémentaire : la donnée brute doit être suffisamment dense et propre pour alimenter une reconstruction CAO. Un maillage lacunaire ou bruité ne sert à rien pour modéliser une surface de joint ou un congé fonctionnel.
C’est précisément ce qui distingue un relevé d’atelier d’une acquisition métrologique structurée.
Les solutions de numérisation 3D actuelles, dont certaines proposées par INSVISION, répondent à ce double impératif : capturer vite, sans sacrifier la qualité dimensionnelle. L’enjeu n’est pas de remplacer la MMT, mais de déplacer la mesure au plus près du besoin, là où la décision d’ingénierie se prend.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
La rétroconception industrielle repose sur une hypothèse implicite : l’objet à numériser présente des surfaces accessibles, régulières et mesurables point par point.
Cette hypothèse s’effondre dès que la pièce comporte des géométries organiques, des cavités profondes ou des arêtes vives noyées dans des congés de raccordement. Une machine à mesurer tridimensionnelle (MMT) travaille par palpage discret ;
chaque point acquis exige un contact physique, un positionnement précis du palpeur et une stratégie de trajectoire. Sur une turbine à aubes torsadées ou un carter de pompe aux nervures internes, le palpage devient impraticable sans démontage destructif ou gabarit dédié.
Le deuxième écueil concerne les ruptures de données. Les méthodes classiques produisent des nuages de points épars, souvent limités aux sections accessibles. Les zones d’ombre — fonds de rainures, contre-dépouilles, passages internes — restent absentes du relevé.
L’ingénieur doit alors interpoler, extrapoler ou supposer. En rétroconception, chaque supposition se traduit par un écart dimensionnel sur la pièce reconstruite. Pour des assemblages fonctionnels soumis à des tolérances GD&T serrées, ces écarts invalident le modèle CAO résultant.
Les délais constituent la troisième contrainte. Un relevé MMT complet sur une pièce complexe peut mobiliser plusieurs jours, entre la programmation des trajectoires, l’exécution des passes de mesure et le post-traitement des points.
Ce calendrier est incompatible avec les flux de maintenance industrielle ou les rétrofits d’urgence.
| Limite | Manifestation pratique | Conséquence en rétroconception |
|---|---|---|
| Géométries complexes | Surfaces gauches, cavités, contre-dépouilles inaccessibles au palpage | Modèle CAO incomplet ou simplifié à tort |
| Ruptures de données | Nuages de points épars, zones d’ombre non relevées | Interpolations hasardeuses, écarts dimensionnels |
| Délais de mesure | Programmation MMT, passes séquentielles, post-traitement | Cycles de rétroconception incompatibles avec les urgences de production |
Les scanners 3D pour rétroconception répondent à ces trois limites par une approche différente : acquisition surfacique dense, sans contact, couvrant des champs larges en une seule passe. Là où la MMT échantillonne, le scanner numérise.
Cette distinction change la nature du livrable : non plus un relevé partiel à interpréter, mais une enveloppe numérique complète, directement exploitable pour la reconstruction CAO.
Les solutions proposées par INSVISION s’inscrivent dans cette logique, en privilégiant la densité de points et la couverture des zones difficiles plutôt que la seule vitesse d’acquisition.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
La rétroconception par scanner 3D ne se résume pas à une simple acquisition de nuage de points. Dans un environnement industriel structuré, la valeur réelle apparaît lorsque le scan s’insère dans une séquence logique : numérisation, comparaison au référentiel, revue technique et génération du rapport.
Chaque étape conditionne la suivante ; une maille mal nettoyée en amont fausse l’analyse d’écarts en aval.
Le flux typique suit quatre phases. La numérisation capture la géométrie réelle de la pièce, y compris les zones d’usure ou de déformation que les instruments traditionnels ne peuvent pas atteindre.
La comparaison superpose ensuite ce maillage au modèle CAO nominal, ou à un scan de référence lorsque aucun fichier numérique n’existe. La revue permet aux ingénieurs d’interpréter les cartographies d’écarts, de valider les tolérances critiques et d’identifier les causes racines.
Enfin, le rapport fige les constats pour la traçabilité qualité, la conformité ISO ou la documentation fournisseur.
| Étape | Donnée d’entrée | Action principale | Livrable |
|---|---|---|---|
| Numérisation | Pièce physique | Acquisition géométrique, nettoyage du maillage | Maillage STL exploitable |
| Comparaison | Maillage + CAO ou scan de référence | Alignement, calcul des écarts dimensionnels | Cartographie colorimétrique des déviations |
| Revue | Cartographie + critères GD&T | Interprétation, validation des zones hors tolérance | Décision technique documentée |
| Rapport | Données validées | Mise en forme des constats, archivage | Dossier de contrôle ou dossier de rétroconception |
Ce séquencement évite l’erreur fréquente qui consiste à traiter le scan comme une fin en soi. Sans comparaison formalisée ni revue structurée, le nuage de points reste une donnée brute sans valeur décisionnelle.
À l’inverse, un flux intégré permet de boucler une rétroconception complète — de la pièce usée au modèle CAO reconstruit — ou de valider une première pièce issue d’outillage avant lancement série.
Les équipes qualité et les bureaux d’études partagent alors le même référentiel numérique, ce qui réduit les allers-retours entre mesure et correction.
Points de validation avant déploiement
Points de validation avant déploiement
La retroconception par scanner 3D n’est pas une solution universelle. Avant d’engager un projet, l’équipe doit vérifier que le cas s’y prête et que les conditions sur site permettront d’atteindre la qualité de données requise.
Les cas les mieux adaptés concernent les pièces sans définition numérique exploitable : outillages anciens, composants de maintenance issus de fournisseurs disparus, pièces modifiées sur le terrain ou géométries complexes difficiles à mesurer au pied à coulisse.
À l’inverse, une pièce simple déjà couverte par un plan coté complet ne justifie pas toujours un scan.
Sur site, plusieurs points doivent être validés avant le premier relevé.

| Critère | Ce qu’il faut vérifier | Impact si négligé |
|---|---|---|
| Stabilité thermique | La pièce doit être à température ambiante, hors courant d’air | Dérive dimensionnelle pendant l’acquisition |
| Préparation de surface | Surfaces brillantes ou translucides traitées (poudre, spray) | Données manquantes, bruit de mesure |
| Références géométriques | Présence de cibles ou de plans de référence exploitables | Alignement incorrect des nuages de points |
| Volume de travail | Espace suffisant pour manipuler le scanner autour de la pièce | Zones non couvertes, angles morts |
| Tolérance attendue | Le besoin réel correspond-il à la précision du système ? | Sur-qualité coûteuse ou sous-qualité critique |
La précision annoncée par un fabricant ne vaut que dans des conditions contrôlées. En environnement d’atelier, la température, les vibrations ou la poussière dégradent les résultats.
Un essai sur pièce réelle, avec un nuage de points comparé à quelques cotes de référence mesurées en métrologie classique, reste la méthode la plus fiable pour confirmer l’aptitude avant déploiement.
INSVISION recommande d’ailleurs de valider ces points lors de la phase de qualification, pas après l’intégration en production.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.