

scanner 3D pour pieces automobiles
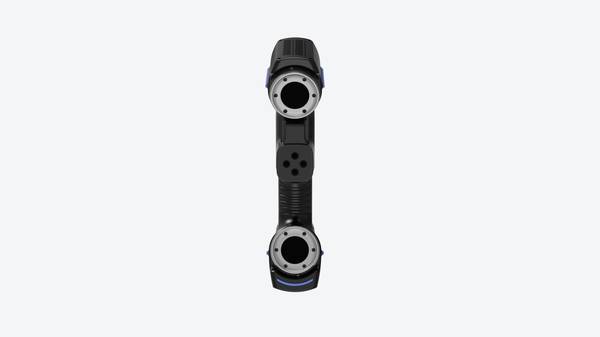
Découvrez comment le scanner 3D pour pieces automobiles améliore le contrôle dimensionnel, la répétabilité et l’analyse des écarts en atelier.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
La mesure dans un atelier automobile ne se limite pas à valider une cote sur un plan. Elle doit répondre à une contrainte de flux : les pièces arrivent par lots, les cadences de prélèvement sont serrées et les décisions d’acceptation ou de rebut doivent être prises sans ambiguïté.
Dans ce contexte, les outils de contrôle traditionnels — pieds à coulisse, jauges, marbres, comparateurs — montrent rapidement leurs limites dès que la géométrie sort du plan ou que l’accès à une zone interne devient difficile.
La pression de contrôle s’exerce à plusieurs niveaux. Le service qualité doit garantir la conformité dimensionnelle sans ralentir la production. L’ingénierie a besoin de retours exploitables pour corriger un outillage ou valider une retouche de tôle.
Les achats, enfin, attendent des données objectives pour statuer sur une non-conformité fournisseur.
Un scanner 3D pour pièces automobiles s’inscrit précisément dans ce besoin de données fiables : il fournit un nuage de points dense, comparable à une référence CAO ou à un scan de pièce étalon, sans dépendre de l’habileté d’un opérateur.
Le tableau ci-dessous résume les écarts typiques entre une approche de contrôle classique et un relevé 3D dans un environnement de production automobile.
| Critère de mesure | Contrôle traditionnel | Scanner 3D pour pièces automobiles |
|---|---|---|
| Couverture géométrique | Points discrets, zones difficilement accessibles | Surface complète, y compris formes complexes |
| Répétabilité entre opérateurs | Variable selon la méthode et l’appui | Indépendante de l’opérateur une fois le scan lancé |
| Délai d’obtention d’un rapport | Long pour une analyse multi-cotes | Rapide après alignement sur la référence |
| Exploitation des écarts | Cotes isolées, tendances difficiles à visualiser | Cartographie d’écarts, comparaison globale à la CAO |
Cette évolution ne supprime pas la métrologie conventionnelle : elle la complète. Les cotes critiques restent souvent vérifiées par des moyens dédiés, mais le scan 3D apporte une vision d’ensemble qui permet de détecter des dérives non anticipées — gauchissement, torsion, retrait localisé — avant qu’elles ne se traduisent par un défaut fonctionnel sur véhicule.
Dans un atelier où les pièces automobiles combinent tôlerie, plasturgie et usinage, le besoin de données fiables devient d’autant plus marqué que les tolérances se resserrent. Les plans modernes intègrent des spécifications GD&T qui exigent une évaluation de forme et de position, pas seulement des dimensions linéaires.
Un scanner 3D bien intégré au flux de contrôle permet de répondre à ces exigences sans multiplier les gabarits dédiés à chaque référence de pièce.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
La métrologie industrielle traditionnelle repose sur des outils ponctuels ou linéaires : pieds à coulisse, micromètres, colonnes de mesure, machines à mesurer tridimensionnelles (MMT).
Ces instruments excellent sur des entités géométriques simples — alésages, plans, diamètres — mais atteignent leurs limites dès que la pièce automobile présente des surfaces gauches, des nervures profondes ou des congés de raccordement complexes. Une MMT doit palper point par point ;
sur une aube de turbocompresseur ou un carter de boîte, cela se traduit par des nuages de points trop clairsemés pour reconstruire fidèlement la forme réelle.
Les ruptures de données constituent un second écueil. Entre deux passes de palpage, les zones concaves ou masquées restent souvent aveugles. L’opérateur doit multiplier les orientations, rallonger les programmes et, in fine, accepter une cartographie incomplète.
Les délais s’en ressentent : un contrôle dimensionnel exhaustif sur géométrie complexe peut immobiliser un prototype plusieurs heures, voire plusieurs jours en cas de reprise du programme.
Le tableau suivant synthétise ces contraintes :
| Contrainte | Méthode classique | Conséquence sur pièces automobiles |
|---|---|---|
| Géométries gauches | Palpage discret | Perte d’information entre points |
| Zones masquées | Réorientation manuelle | Ruptures de données, temps additionnel |
| Délais de contrôle | Programmation MMT | Immobilisation prolongée du prototype |
| Comparaison au nominal | Écarts ponctuels seulement | Pas de cartographie complète d’écarts |
Ces limites expliquent pourquoi de nombreux services qualité recherchent des approches numériques complémentaires, capables de capturer la surface complète sans sacrifier la précision.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
L’intégration d’un scanner 3D pour pièces automobiles dans un flux de contrôle qualité ne consiste pas simplement à remplacer un pied à coulisse par un capteur optique. Elle redéfinit l’enchaînement entre l’acquisition, l’analyse dimensionnelle et la documentation technique.
Concrètement, quatre étapes se succèdent dans la plupart des ateliers de métrologie : le scan, la comparaison au référentiel CAO, la revue collaborative des écarts, puis la génération du rapport de contrôle.
La phase de scan produit un nuage de points ou un maillage exploitable en quelques minutes, y compris sur des surfaces complexes ou des zones difficilement accessibles avec des instruments traditionnels.
Vient ensuite la comparaison : le logiciel aligne le maillage sur le modèle nominal ou sur une pièce de référence, puis calcule les écarts géométriques.
La revue permet aux équipes qualité, production et méthodes d’examiner les cartographies d’écarts dans un environnement partagé, sans se déplacer physiquement autour de la pièce.
Enfin, le rapport généré automatiquement documente les mesures selon les tolérances définies, ce qui répond aux exigences de traçabilité des normes ISO ou ASME.
Ce séquençage réduit les allers-retours entre le laboratoire de métrologie et la ligne de production. Le tableau suivant résume les fonctions principales de chaque étape et leur rôle dans le flux.
| Étape | Fonction principale | Résultat exploitable |
|---|---|---|
| Scan | Acquisition géométrique sans contact | Nuage de points, maillage 3D |
| Comparaison | Alignement sur CAO ou pièce de référence | Cartographie d’écarts, valeurs de tolérance |
| Revue | Analyse collaborative des défauts | Décision corrective partagée |
| Rapport | Documentation automatique des mesures | Traçabilité conforme aux normes |
Dans un contexte automobile, cette chaîne s’applique aussi bien au contrôle de première pièce qu’au suivi de production en série ou à la rétro-ingénierie d’un composant d’ancienne génération.
L’important est de considérer le scan 3D non pas comme un instrument isolé, mais comme le point d’entrée d’un flux documentaire continu.
Les solutions de métrologie optique proposées par des fournisseurs comme INSVISION s’inscrivent dans cette logique, en reliant l’acquisition à des outils de comparaison et de rapport intégrés.
Avant d’évaluer un équipement, un responsable qualité gagne à cartographier son propre enchaînement : quelles pièces sont contrôlées, à quelle fréquence, avec quelles exigences de tolérance, et sous quel format les rapports doivent-ils être archivés.
C’est ce cadrage qui détermine la pertinence du scanner 3D pour pièces automobiles dans un flux déjà structuré, plutôt que l’inverse.
Points de validation avant déploiement
Points de validation avant déploiement
Un scanner 3D pour pièces automobiles ne se déploie pas sur la seule foi d’une fiche technique. La précision annoncée en laboratoire — par exemple jusqu’à 0,020 mm côté scanner et 0,025 mm côté tracker sur certains systèmes optiques — ne se transpose pas mécaniquement dans un atelier.
Le premier point de validation consiste donc à confronter la profondeur de champ et la surface de numérisation aux dimensions réelles des pièces contrôlées. Un carter de boîte de vitesses, un bras de suspension ou une tôle de carrosserie n’imposent pas les mêmes contraintes de volume de mesure.
Avant déploiement, trois catégories de cas méritent une évaluation spécifique :

| Cas d’usage | Éléments à vérifier sur site |
|---|---|
| Rétro-ingénierie de pièces anciennes ou sans CAO | Stabilité thermique du local, présence de repères ou cibles sur surfaces brillantes ou sombres |
| Contrôle dimensionnel sur ligne ou en îlot | Répétabilité sur pièce étalon, tolérancement GD&T attendu, temps de cycle compatible |
| Contrôle de grands ensembles ou outillages | Volume de mesure couvert par le tracker, accessibilité des zones masquées, vibrations environnantes |
Les surfaces réfléchissantes, les pièces en aluminium poli ou les zones profondes restent les pièges classiques. Une validation sur échantillon représentatif — idéalement une pièce déjà mesurée par un moyen conventionnel — permet de corréler les écarts avant généralisation.
Enfin, la qualification du scanner 3D pour pièces automobiles passe par une vérification de la répétabilité sur plusieurs positions et opérateurs, plutôt que par une simple démonstration ponctuelle.
Les solutions d’imagerie optique, comme celles proposées par INSVISION, gagnent à être évaluées sur ces critères avant toute intégration dans un flux de contrôle industriel.
- Qu’est-ce que l’inspection 3D industrielle ? Inspection plein champ et analyse des écarts L’inspection 3D industrielle utilise la numérisation 3D, le traitement de nuages de points et la comparaison CAD pour prendre en charge l’inspection dimensionnelle, la visualisation des écarts, le contrôle qualité et l’édition de rapports…
- Qu’est-ce que la rétroingénierie ? Rôle du scan 3D dans la modélisation rétro La rétroingénierie utilise le scan 3D et la modélisation numérique pour convertir des pièces physiques existantes en modèles CAD modifiables, destinés à la modification de produits, au développement de moules, au contrôle qualité et…
- Qu’est-ce que les données de nuage de points ? Nuages de points, maillages et modèles CAO dans la numérisation 3D Les données de nuage de points sont un format de données brutes essentiel en numérisation 3D. Elles se composent de points de coordonnées 3D discrets décrivant la géométrie de la surface des objets et…
- Qu’est-ce que la précision du scan 3D? Précision, répétabilité et résolution expliquées La précision du scan 3D mesure la correspondance entre les données de numérisation et la géométrie et dimensions réelles d’un objet. Elle est évaluée au travers de la précision locale, la précision volumétrique, la…
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.